

HPDC Design: Isang Praktikal na Gabay sa High Pressure Die Casting Mould Design
 2026.11.02
 Balita sa Industriya
Ang high pressure die casting ay may reputasyon bilang isang malapit-net na proseso ng hugis, na ginagawa itong tunog na parang karamihan sa mga tunay na gawain ay nangyayari sa loob ng makina. Sa katotohanan, halos lahat ng katangian ng kalidad ng isang cast, mula sa pattern ng pagpuno at porosity hanggang sa pagiging patag at buhay ng tool, ay naka-lock sa yugto ng disenyo. Ang disenyo ng HPDC ay ang disiplina ng sadyang paggawa ng mga desisyong iyon: kung ano dapat ang bahaging geometry, kung paano maglalakbay ang metal sa lukab, kung saan pupunta ang init, at kung paano magbubukas, maglalabas at makaligtas ang tool sa ilang daang libong cycle.
Itinuturo ng gabay na ito ang paraan ng paglapit namin sa trabaho sa Debang Mould, isang die casting mold builder at OEM die caster na nakabase sa Ningbo, China na nagpapatakbo ng mga proyekto ng HPDC mula pa noong 1991. Ito ay isinulat para sa mga inhinyero at mamimili na gustong maunawaan kung ano ang magandang disenyo ng die casting, at kung bakit tahimik na tumatakbo ang ilang tool sa loob ng maraming taon habang ang iba ay nakikipaglaban sa kanilang mga operator mula sa unang pagkakataon.
Ano ang saklaw ng gabay na ito
- Paano magkatugma ang disenyo ng bahagi at disenyo ng die sa isang proyekto
- Ang sunud-sunod na pagkakasunud-sunod mula sa pag-print ng bahagi hanggang sa paglabas ng tooling
- Mga panuntunan sa geometry para sa mga pader, draft, ribs at bosses
- Gating, overflow at paglabas ng mga desisyon
- Layout ng paglamig at balanse ng thermal
- Paano muling hinuhubog ng pagpili ng haluang metal ang tool, hindi lamang ang bahagi
- Mga pagkakamali sa disenyo na lumilitaw sa halos bawat pagsusuri
Ano ba talaga ang Saklaw ng Disenyo ng HPDC
Ginagamit ng mga tao ang pariralang disenyo ng HPDC upang mangahulugan ng dalawang magkaugnay ngunit magkaibang bagay: ang disenyo ng mismong casting, at ang disenyo ng die na gumagawa nito. Parehong mahalaga, at hindi talaga matatapos kung wala ang isa.
Ang disenyo ng paghahagis, na kadalasang tinatawag na disenyo ng bahagi o disenyo para sa pagmamanupaktura, ay gumagana sa geometry na kailangan ng customer. Nangangahulugan iyon na ang mga seksyon ng dingding ay sapat na makapal upang punan ngunit sapat na manipis upang palamig, mga anggulo ng draft na nagbibigay-daan sa paglabas ng bahagi, mga fillet na nagkakalat ng stress, at mga tampok na maaaring i-machine nang hindi nagbubukas ng porosity sa ilalim ng ibabaw.
Ginagawa ng Die design ang geometry na iyon sa hardware: parting line at cavity layout, gating at runner system, overflow at venting strategy, cooling circuits, ejector layout, slides at cores, at ang mga tolerance na dapat hawakan ng tool shop. Isa rin itong pagsasanay sa ekonomiya. Ang isang tool na may dalawang cavity, apat na slide at isang vacuum block ay nagkakahalaga ng higit sa isang solong-cavity tool na may simpleng straight pull, at ang presyo ng bahagi ay kailangang bigyang-katwiran ang pagkakaibang iyon sa buhay ng programa.
Sa karamihan ng mga proyekto ang dalawa ay patuloy na nagsasapawan. Ang pagbabago ng isang antas ng draft sa modelo ng bahagi ay maaaring mag-alis ng slide mula sa die. Ang pagdaragdag ng isang maliit na boss ay maaaring mangailangan ng dagdag na ejector pin. Ang pabalik-balik na iyon, na ginawa nang maaga at sa screen sa halip na huli at sa bakal, ay kung saan ang halaga ng disenyo ng HPDC ay aktwal na nakaupo.
Ang Pagkakasunud-sunod ng Disenyo, Hakbang sa Hakbang
Ang bawat proyekto ay may sariling quirks, ngunit ang pinagbabatayan na pagkakasunud-sunod ay pare-pareho. Sa aming tindahan ay kadalasang ganito.
- Functional na pagsusuri ng bahagi ng pag-print. Ano ang ginagawa ng component, aling mga ibabaw ang kritikal, anong mga load, sealing o thermal requirements ang nalalapat?
- Pagpili ng haluang metal at makina. Ang haluang metal ay nagtatakda ng temperatura ng pagbuhos, pagkalikido at pag-urong; ang makina ay nagtatakda ng locking force, shot capacity at platen size.
- Linya ng paghihiwalay at draft. Ang linya ng paghihiwalay ay nakaposisyon upang ang bahagi ay manatili sa isang kalahati, ang mga undercut ay maiiwasan, at ang mga nakikitang linya ng saksi ay dumarating sa isang lugar na katanggap-tanggap.
- Kapal ng pader at paglipat. Ang mga unipormeng pader at unti-unting paglipat ay itinatag bago magsimula ang anumang gawaing gating.
- Layout ng gate at runner. Kinakalkula ang lokasyon ng gate, lugar ng gate at target na fill time laban sa dami ng cavity at kapal ng pader.
- Disenyo ng overflow at venting. Ang hangin ay kailangang umalis nang kasing bilis ng pagpasok ng metal, kaya ang mga umaapaw, mga vent at, kung kinakailangan, ang tulong ng vacuum ay binalak kasama ng gate.
- Layout ng cooling circuit. Ang mga channel, baffle at bubbler ay inilalagay upang alisin muna ang init mula sa makapal na mga seksyon.
- Ejection, slide at core. Ang mga posisyon ng ejector, mga direksyon ng slide at mga core pull ay tinukoy gamit ang mga draft na nagbibigay-daan sa isang malinis na paglabas.
- Simulation at pagsusuri ng tool. Ang fill, solidification at thermal behavior ay sinusuri, pagkatapos ay ilalabas ang tool drawing para sa paggawa.
- Tryout, sampling at pag-ulit. Kinukumpirma o itama ng mga unang kuha ang mga pagpapalagay, at ina-update ang rekord ng disenyo para sa produksyon.
Ang mga hakbang sa tatlo hanggang walo ay kung saan ang karamihan sa gastos sa produksyon ay tahimik na napagpasyahan. Ang isang tool na madaling patakbuhin ay halos palaging isang tool na maingat na tinukoy sa mga yugtong ito.
Mga Panuntunan sa Geometry na Nagpapasya Kung Gumagana nang Maayos ang isang Tool
Ang ilang mga panuntunan sa disenyo ay luma, nasubok at nagkakahalaga ng pagsunod maliban kung may partikular na dahilan na hindi. Ang talahanayan sa ibaba ay nagbubuod sa mga alituntunin na madalas naming naaabot sa mga aluminum at zinc casting para sa automotive at industrial na mga aplikasyon.
| Tampok | Karaniwang patnubay | Bakit ito mahalaga |
|---|---|---|
| Pinakamababang pader, aluminyo | 1.2 hanggang 2.5 mm | Mabilis na mapupuno ang mga manipis na pader ngunit maagang nag-freeze at maaaring maikli |
| Pinakamababang pader, sink | 0.6 hanggang 1.5 mm | Ang zinc ay dumadaloy pa sa mas mababang temperatura, na nagbibigay-daan sa pinong detalye |
| Paglipat ng pader | Unti-unti, patulis nang hindi bababa sa tatlong beses ng pagbabago | Ang mga biglaang pagbabago ay lumilikha ng mga hot spot, pag-urong ng porosity at warpage |
| Draft, mga panlabas na ibabaw | 1 hanggang 2 degrees minimum | Binabawasan ang puwersa ng pagbuga, scuffing at die wear |
| Draft, mga butas ng core at malalim na tadyang | 2 hanggang 5 degrees | Ang metal ay lumiliit sa mga core, kaya ang mas malalalim na feature ay nangangailangan ng mas maraming draft |
| Inner corner radius | Hindi bababa sa 0.5 beses ang magkadugtong na pader | Nagpapabuti ng daloy ng metal at nagpapababa ng konsentrasyon ng stress |
| Kapal ng tadyang | 0.6 hanggang 0.8 beses ang nominal na pader | Pinipigilan ang mga marka ng lababo sa kabaligtaran na ibabaw |
| Kapal ng pader ng boss | Mga 0.75 beses ang pangunahing pader | Ang mga nakahiwalay na makapal na seksyon ay lumalamig at humila ng porosity |
| Machining stock | 0.3 hanggang 0.8 mm bawat ibabaw | Ang dagdag na stock ay nagkakahalaga ng cycle ng oras at maaaring ilantad ang mga void sa ilalim ng ibabaw |
Ang mga bilugan na sulok ay mas mahalaga kaysa sa inaasahan ng maraming designer. Ang mga matatalim na panloob na sulok ay mga nakakataas ng stress sa tapos na bahagi at mga heat traps sa die, habang ang radius na humigit-kumulang kalahati ng kapal ng pader ay kadalasang sapat para kumilos ang dalawa.
Gating, Overflow at Venting
Ang gating system ay ang bahagi ng disenyo ng HPDC na tumatanggap ng pinakamaraming atensyon pagkatapos lumitaw ang isang depekto, na kung bakit ito ay nagkakahalaga ng pagkuha ng tama sa unang pagkakataon. Ang layunin ay diretso: punan ang lukab nang mabilis at maayos, panatilihing gumagalaw ang harap ng metal sa isang direksyon, at hayaan ang huling metal na dumating na tapusin ang paglalakbay nito sa isang overflow kaysa sa loob ng isang istrukturang pader.
Sa pagsasagawa, nangangahulugan iyon ng pagpili sa lugar ng gate laban sa nilalayong oras ng pagpuno at dami ng lukab, na naglalayon para sa bilis ng gate na nag-atomize ng metal nang hindi sinasabog ang pader ng lukab, at nagdidirekta ng daloy mula sa makapal na mga seksyon patungo sa mga manipis kaysa sa reverse. Kung saan ang isang bahagi ay may ilang makapal na node, ang mga indibidwal na gate at overflow ay madalas na kailangan upang ang bawat node ay may sariling suplay ng metal at sarili nitong daanan para makatakas ang hangin.
Ang pagbubuhos ay nararapat ng pantay na atensyon. Ang hangin na nakulong sa isang lukab ay nagbubunga ng porosity, paltos at hindi kumpletong pagpuno, at ang hangin na hindi makalabas sa pamamagitan ng mga lagusan ay kadalasang inaalis gamit ang vacuum assist. Ang isang well-vented tool ay tumatakbo din sa mas mababang presyon ng iniksyon, na nagpapahaba ng buhay ng mamatay. Para sa mga bahaging may mahigpit na panloob na mga kinakailangan sa kalinisan, ang vacuum na sinamahan ng balanseng overflow na layout ay kadalasang higit na nangunguna sa mas makapal na gate nang mag-isa.
Thermal Balanse at Layout ng Paglamig
Ang paglamig ay ang pinakamabagal na bahagi ng cycle at isa sa pinakamalakas na impluwensya sa buhay ng die. Kung ang tool ay lumalamig nang hindi pantay, ang isang bahagi ng cavity ay mananatiling mainit, ang bahagi ay pumipihig patungo sa gilid na iyon, at ang mga operator ay nagbabayad ng dagdag na die spray, na humihila sa thermal balance sa labas ng linya.
Ang magandang layout ng paglamig ay nagsisimula sa bahagi. Ang input ng init ay sumusunod sa kapal ng seksyon, kaya ang pinakamakapal na node ay nangangailangan ng pinakamaraming paglamig at kailangan nila ito na pinakamalapit sa lukab. Karaniwang inilalagay ang mga channel sa layo mula sa ibabaw ng lukab na katumbas ng humigit-kumulang dalawa hanggang tatlong diyametro ng channel, at tumatakbo ang mga ito parallel sa ibabaw ng lukab sa halip na sa kabila nito. Ang mga malalalim na core at slender pin ay pinalamig gamit ang mga baffle o bubbler, at ang mga slide ay pinalamig nang hiwalay upang hindi sila mahuli.
Mga haluang metal humigit-kumulang 390 °C
Mga haluang metal humigit-kumulang 600 °C
Magnesium alloys humigit-kumulang 630 °C
Inihahambing ng tsart sa itaas ang mga tipikal na temperatura ng pagbuhos sa tatlong pamilya ng haluang metal. Kung mas mataas ang temperatura, mas maraming thermal stress ang nasisipsip ng die steel sa bawat cycle, na isang dahilan kung bakit madalas na tumatagal ang zinc tooling kaysa sa aluminum tooling na may katulad na kumplikado.
Ang thermal fatigue, sa halip na pagsusuot, ang karaniwang nagtatapos sa buhay ng isang mamatay. Nagsisimula ang mga bitak sa matutulis na panloob na sulok at sa mga gilid ng mga cooling channel, pagkatapos ay lumalaki hanggang sa lumitaw ang mga ito sa ibabaw ng paghahagis. Makinis na radii, makabuluhang channel spacing at pare-parehong preheating ang lahat ng pagkaantala sa sandaling iyon.
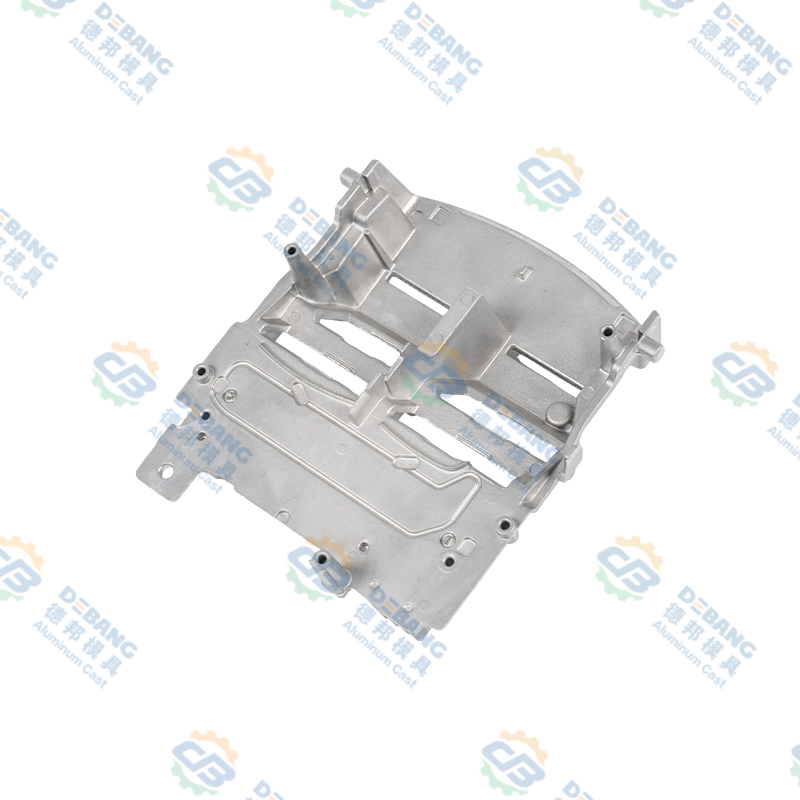 Aluminum Die Cast Automotive Lighting Heatsink Aluminum die-cast automotive lighting heatsink na may high-density na palikpik, mga channel ng bentilasyon at tadyang para sa LED thermal management at stable heat dissipation. Tingnan ang Produkto →
Paano Binabago ng Alloy Choice ang Tool
Ang haluang metal ay pinili para sa bahagi, ngunit binabago din nito ang tool. Ang aluminyo, zinc at magnesium ay nasa ibang lugar pagdating sa pagbuhos ng temperatura, pagkalikido, kakayahan sa dingding at pagkasira, at isang disenyo na gumagana nang maganda sa isang pamilya ay maaaring hindi matipid sa isa pa.
| Pamilya ng haluang metal | Pagbuhos ng temperatura | Saklaw ng pader | Mga implikasyon ng tool |
|---|---|---|---|
| Aluminyo (ADC12, A380, A360) | 580 hanggang 620 °C | 1.2 hanggang 4 mm | Mataas na thermal load, H13 tool steel, matatag na paglamig, magandang lakas sa timbang |
| Zinc (Zamak 3, Zamak 5) | 385 hanggang 420 °C | 0.6 hanggang 3 mm | Mas mahabang buhay ng kamatayan, mahusay na detalye at manipis na mga pader, na angkop para sa mga plated na bahagi |
| Magnesium (AZ91D, AM60) | 600 hanggang 650 °C | 1.0 hanggang 3 mm | Maingat na proteksyon ng pagkatunaw at gating, pinakamababang density, mahigpit na kontrol sa proseso |
Ang aluminyo ay ang default para sa istruktura at thermal na mga bahagi tulad ng mga housing, heatsink, bracket at mga bahagi ng drivetrain, at ang aming teknikal na gabay sa mga bahagi ng aluminum die cast lumalalim sa kung saan pinakamahusay na gumaganap ang pamilya. Ang zinc ay madalas na pinipili para sa maliliit, tumpak o pandekorasyon na mga bahagi kung saan ang manipis na mga dingding at pang-ibabaw na pagtatapos ay mas mahalaga kaysa sa timbang. Ang Magnesium ay ang pinakamagaan na opsyon at kadalasang nakalaan para sa mga pabahay na sensitibo sa timbang, na may mas mahigpit na kontrol sa paghawak ng pagtunaw at paggating.
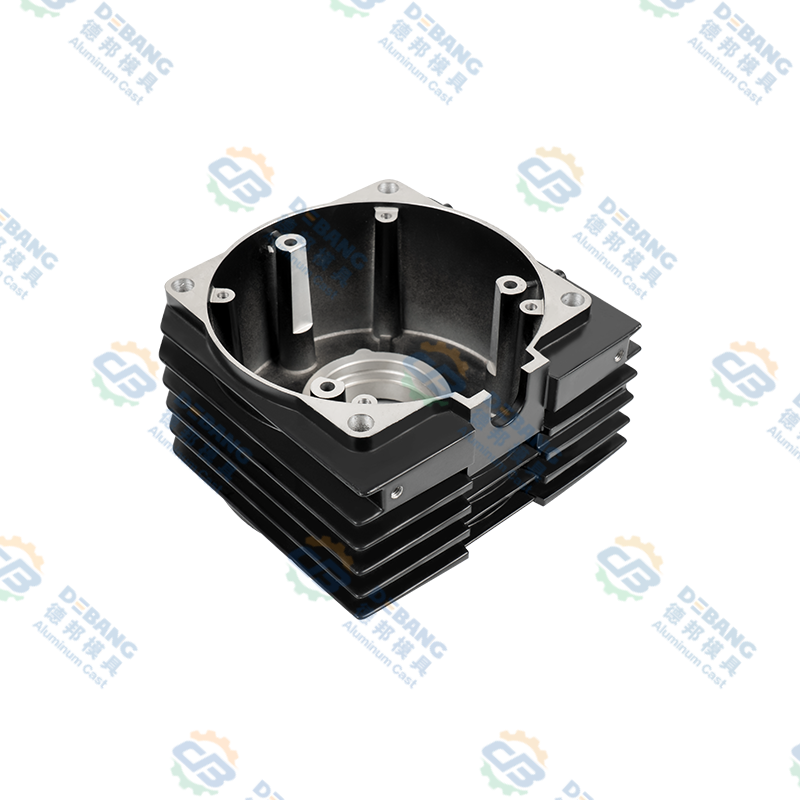
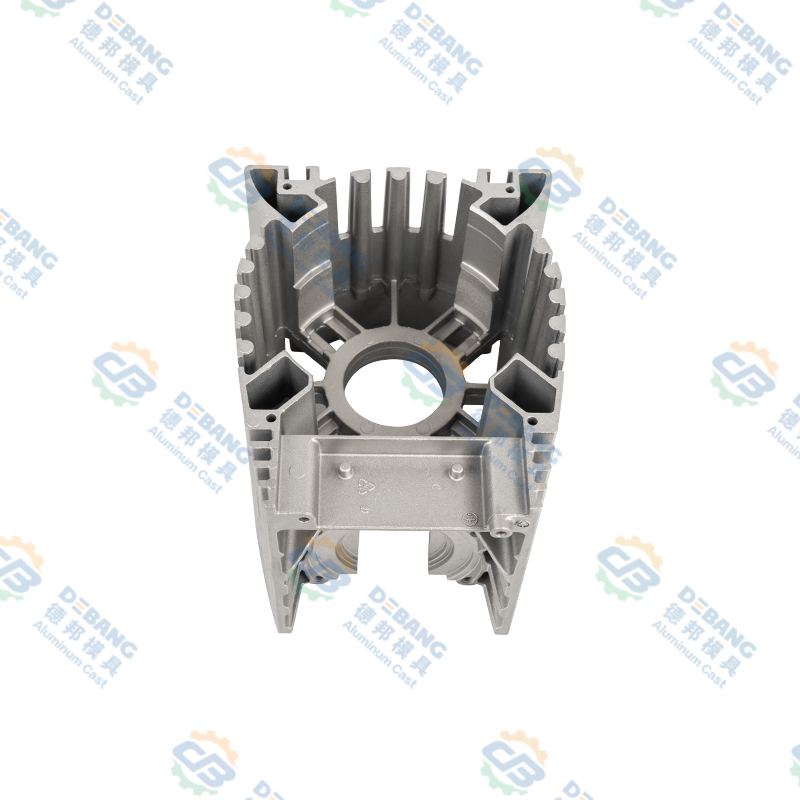 Aluminum Die Cast Engine at Controller Housing Pinagsamang aluminum die-cast engine o controller housing na may heat-dissipation fins, mounting point, at rigidity para sa proteksyon ng bahagi sa ilalim ng vibration. Tingnan ang Produkto →
Ejection, Slides at Core Pulls
Ang disenyo ng pagbuga ay hindi maganda at mapagpasyahan. Ang mga ejector pin ay inilalagay kung saan ang paghahagis ay matigas, sa mga sulok at sa kahabaan ng mga tadyang, at ang mga ito ay may sukat upang ang lokal na presyon ay mananatiling sapat na mababa upang hindi markahan ang isang cosmetic surface. Ang ejector plate ay balanse upang ang bahagi ay umalis sa core nang tuwid kaysa sa pagkiling at pagkaladkad sa isang gilid.
Ang mga slide at core ay nagdaragdag ng kakayahan at gastos sa parehong oras. Ang bawat slide ay nangangailangan ng sarili nitong draft, sarili nitong cooling at sarili nitong wear surface, at bawat core ay nangangailangan ng sapat na taper para sa lumiliit na casting upang palabasin ito nang malinis. Ang mga hydraulic slide ay ginagamit kung saan ang paglalakbay ay mahaba o kung saan ang slide ay kailangang gumalaw nang independiyente sa pagbubukas ng die, habang ang mga mekanikal na slide ay mas mura at napaka maaasahan kung saan ang paggalaw ay simple.
Simulation at Verification Bago Putulin ang Bakal
Ang simulation ay karaniwang kasanayan na ngayon bago putulin ang bakal sa anumang bahagi na manipis ang pader, geometrically complex o may kaugnayan sa kaligtasan. Ipinapakita ng fill simulation kung masira ang harap ng metal, kung magtagpo ang dalawang harapan sa malamig na weld, at kung saan malamang na maipit ang hangin. Ang solidification at thermal analysis ay nagpapakita ng mga hot spot at hinuhulaan kung saan lilitaw ang shrinkage porosity. Tinatantya ng pagtatasa ng warpage kung gaano kadistorbo ang bahagi pagkatapos ng pagbuga at paglamig.
Ang output ay hindi isang perpektong hula, ngunit ito ay isang napaka-kapaki-pakinabang na filter. Ito ay malayong mas mura upang magdagdag ng overflow o muling iposisyon ang isang gate sa isang simulation kaysa sa pagwelding at muling makina ng isang die insert. Kapag hindi sumasang-ayon ang simulation at karanasan, malamang na magtiwala tayo sa karanasan sa posisyon ng gate at simulation sa thermal balance, pagkatapos ay i-verify ang pareho sa tryout.
Mga Karaniwang Pagkakamali sa Disenyo ng HPDC Una Namin
Pagkatapos ng sapat na mga pagsusuri sa disenyo, muling lilitaw ang parehong mga isyu. Ito ang mga sinusuri namin bago ang anumang bagay.
- Hindi pare-parehong mga seksyon sa dingding, lalo na ang isang makapal na node na nakaupo sa tabi ng isang manipis na dingding
- Walang draft sa malalim na ribs o core na butas, o draft na inilapat sa maling direksyon
- Isang gate na inilagay sa isang nakikitang cosmetic surface o nakatutok sa manipis na pader
- Ang pagpapalamig ay idinisenyo para sa kalahati ng takip lamang, na iniiwan ang kalahati ng ejector na mainit
- Matalim na mga panloob na sulok sa parehong casting at ang die insert
- Mga hindi makatotohanang as-cast tolerance, partikular na ang flatness at coaxiality
- Labis na machining stock na nagdaragdag ng gastos at naglalantad ng porosity
- Ang mga ejector pin na inilagay sa isang sealing face o sa ibabaw na pipinturahan
- Natapos ang disenyo ng tool nang walang plano sa pagsubok o tinukoy na ruta para sa mga pagbabago
Paano Namin Lalapit ang Disenyo ng HPDC sa Debang Mould
Gumagawa kami ng die casting tooling sa Ningbo mula noong 1991, at ang paraan ng pagtatrabaho ay hindi gaanong nagbago sa panahong iyon: unawain ang function, idisenyo ang tool sa paligid ng metal, at panatilihing responsable ang parehong team mula sa unang pagguhit hanggang sa bahagi ng produksyon.
Ang pagpapatuloy na iyon ay mahalaga dahil ang disenyo at pagmamanupaktura ay nakaupo sa isang gusali. Ang disenyo at pagmamanupaktura ng amag, die casting, pangalawang operasyon, precision machining, surface treatment at final assembly ay tumatakbo bilang isang chain sa halip na bilang hiwalay na mga supplier, na nagpapaikli sa pagitan ng desisyon sa disenyo at ng resulta nito. Ang aming kontrol sa kalidad Ang proseso ay tumatakbo sa tabi ng proyekto ng tool sa halip na pagkatapos nito, na may mga dimensional na ulat sa mga unang sample at mga talaan ng proseso na itinatago para sa buhay ng programa.
Ang mga bahaging madalas naming ginagawa ay sumusunod sa automotive supply chain: lighting at thermal management component, wiper system parts, cooling system parts, clutch component at body hardware, sa aluminum, zinc at magnesium. Ang bawat isa sa mga kategoryang iyon ay nagdadala ng sarili nitong mga gawi sa disenyo. Ang isang lighting heatsink na may mahabang manipis na palikpik ay kumikilos na ibang-iba mula sa isang wiper motor housing na may dalawang coaxial bearing bores, at ang tooling ay kailangang ipakita ang pagkakaibang iyon mula sa unang sketch.
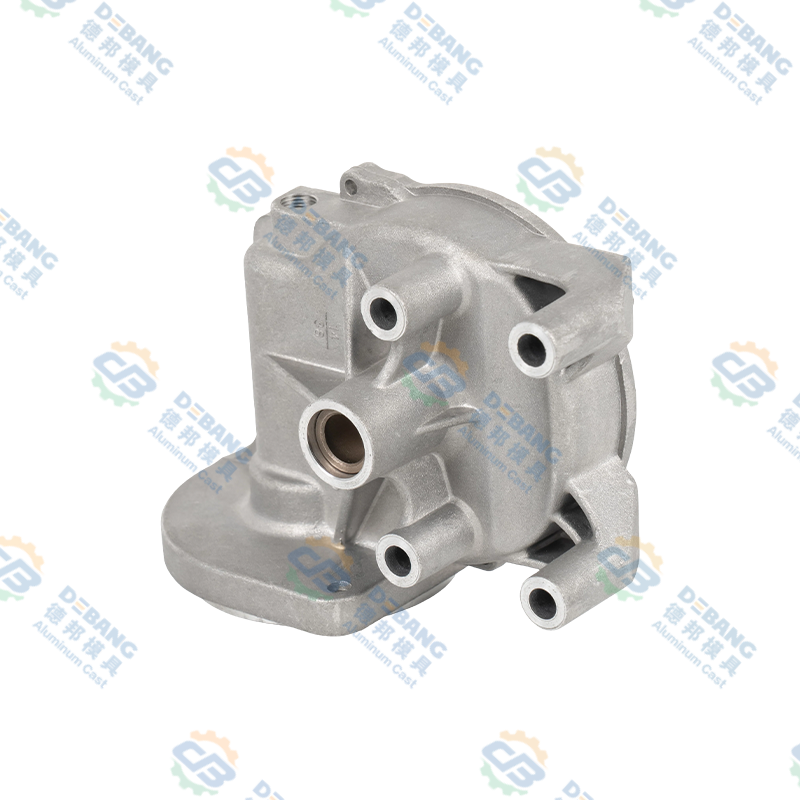 Aluminum Die Cast Car Wiper Motor Housing Precision aluminum die-cast wiper motor housing na may pare-parehong pader, mahigpit na tolerance, corrosion resistance, at heat dissipation para sa automotive wiper system. Tingnan ang Produkto →
Mga Madalas Itanong Tungkol sa Disenyo ng HPDC
Ano ang disenyo ng HPDC?
Sinasaklaw ng disenyo ng HPDC ang dalawang konektadong bagay: ang disenyo ng mismong casting, kabilang ang mga dingding, draft, radii at tolerances, at ang disenyo ng die na gumagawa nito, kabilang ang parting line, gating, overflow, cooling, ejection at mga slide. Ang dalawa ay binuo nang magkasama dahil karamihan sa mga desisyon sa geometry ay may direktang kahihinatnan ng tooling.
Ano ang pinakamababang kapal ng pader para sa high pressure die casting?
Para sa aluminyo, ang mga praktikal na minimum ay karaniwang nasa paligid ng 1.2 mm, na ang karamihan sa mga bahagi ng produksyon ay nasa pagitan ng 1.5 mm at 3 mm. Ang zinc ay maaaring maging mas manipis, hanggang sa humigit-kumulang 0.6 mm sa maliliit na bahagi, dahil ito ay dumadaloy sa mas mababang temperatura. Ang pagpunta sa ibaba sa mga saklaw na ito ay posible, ngunit pinaliit nito ang window ng proseso at pinapataas ang panganib ng scrap.
Gaano karaming draft ang kailangan ng bahagi ng HPDC?
Ang isa hanggang dalawang degree ay normal para sa mga panlabas na dingding. Ang mga cored hole, malalim na tadyang at anumang feature kung saan lumiit ang casting ay nangangailangan ng higit pa, karaniwang dalawa hanggang limang degree depende sa mga kinakailangan sa lalim at surface finish.
Gaano katagal ang die design?
Para sa isang direktang single-cavity na bahagi ng automotive, ang yugto ng disenyo ay karaniwang tumatagal ng dalawa hanggang apat na linggo kasama ang simulation at mga round ng pagsusuri ng customer. Ang mga kumplikadong multi-slide na tool na may mahigpit na sealing o optical na mga kinakailangan ay mas tumatagal, bahagyang dahil higit pang simulation iteration ang kailangan bago ilabas ang drawing.
Maaari bang gamutin sa init ang mga die casting?
Ang mga aluminum die casting ay karaniwang hindi ginagamot sa solusyon sa mataas na temperatura, dahil ang nakakulong na gas ay lumalawak at pumupula sa ibabaw. Ang mas mababang temperatura ng stress relief at stabilizing treatment ay karaniwan, at ang vacuum-assisted casting ay nagpapabuti sa panloob na kalinisan na hindi maaaring ayusin ng heat treatment pagkatapos.
Kailan sulit ang simulation?
Magbabayad ang simulation para sa sarili nito kapag ang isang bahagi ay manipis ang pader, may ilang makapal na node, nagdadala ng mahigpit na pagtagas o mga kinakailangan sa pagkapagod, o kapag ang tool ay sapat na mahal na ang pangalawang pag-ulit ay makakasakit. Para sa simple, makapal na pader na mga bahagi na may mapagbigay na draft, maaaring sapat na ang isang maingat na pagsusuri sa disenyo.
Nagbibigay ka ba ng parehong amag at mga casting?
Oo. Kami ay nagdidisenyo at gumagawa ng tool, nagpapatakbo ng mga unang sample, at pagkatapos ay nagbibigay ng mga production casting na may pangalawang machining, surface treatment at assembly kung kinakailangan, kaya ang parehong team ay mananatiling nananagot para sa natapos na bahagi.
Ang disenyo ng HPDC ay isang disiplina ng mga maliliit na desisyon na ginawa nang maaga: isang antas ng draft dito, isa pang overflow doon, isang cooling line ang inilipat ng sampung milimetro palapit sa lukab. Wala sa kanila ang mukhang dramatic sa isang drawing, ngunit magkasama silang nagpapasya kung ang isang tool ay tumatakbo nang tahimik sa rate ng maraming taon o ginugugol ang buhay nito sa maintenance bay. Kung ikaw ay nasa yugto pa rin kung saan ang isang bahagi ng pag-print ay bukas para baguhin, iyon ang pinakamagandang sandali upang dalhin ang tagabuo ng tool sa pag-uusap, at ito ang pinakamadalas naming pag-uusap sa mga customer.
Pinakabagong Balita
Matuto Pa Tungkol sa Balita sa Industriya
-
16
Nov
 Magnesium vs Aluminum Die Casting: Isang Praktikal na Gabay para sa Mga Design TeamMagtanong sa sampung inhinyero kung ano ang naghihiwalay sa magnesium mula sa aluminyo at karaniwan kang makakakuha ng sampung variation ng parehong tatlong salita: timbang, gastos, kaagnasan. L...
-
19
Oct
Automotive Die Casting Aluminum: Isang Praktikal na Gabay sa Alloys, Parts at QualityAng aluminum die casting ay isa sa mga tahimik na workhorses ng modernong sasakyan. Tumingin sa likod ng isang headlight o sa ilalim ng hood at makikita mo ang cast aluminum parts na gumagawa ng... -
12
Oct
Cast vs Mould: Ano ang Tunay na Pagkakaiba? Gabay sa Plain-English ng Die CasterKaramihan sa mga tao ay nakakatugon sa dalawang salitang ito bago pa sila tumuntong sa isang pabrika. Binuksan mo ang isang bato, nakahanap ka ng perpektong guwang na hugis shell, at may nagsabi... -
14
Jul
Isang Komprehensibong Gabay sa Mga Bahagi ng Die-Cast: Mga Proseso, Materyal, at AplikasyonAng mga bahagi ng die casting ay mga bahagi ng metal na ginawa sa pamamagitan ng pagpilit ng tinunaw na metal, karaniwang aluminyo, zinc, o magnesium, sa isang magagamit muli na amag na baka...
Kung ikaw ay isang mamimili o isang kasosyo sa pag-unlad, kami ay nakatuon sa pagbibigay sa iyo ng isang maaasahang solusyon.
MGA LINK NG PRODUKTO
Mobile
Serbisyo sa Customer
MABILIS NA LINK
GET IN QUOTE
CONTACT US
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
 OEM/ODM Die Casting Manufacturers