

Pag-cast ng Engine: Mga Materyales, Proseso, at Die Casting Ipinaliwanag para sa mga OEM
 2026.10.26
 Balita sa Industriya
Magtanong sa sampung tao kung ano ang ibig sabihin ng pag-cast ng makina at makakakuha ka ng sampung magkakaibang larawan. Nakikita ng isa ang isang sandok ng tinunaw na bakal na tumutulo sa isang amag ng buhangin. Ang isa pang larawan ng isang robot arm na nag-i-spray ng release agent sa isang pinakintab na bakal. Ang ikatlo ay nag-iisip lamang ng natapos na bloke ng makina na nakaupo sa isang papag, machined at handa na para sa linya ng pagpupulong.
Ang lahat ng tatlong mga larawan ay tama, dahil ang pag-cast ng isang makina ay parehong isang solong operasyon at isang mahabang hanay ng mga desisyon. Aling proseso? Aling haluang metal? Gaano dapat kakapal ang mga pader? Magkano ang machining allowance na iniiwan mo? Sino ang nagmamay-ari ng tooling, at sino ang mananagot kapag ang isang batch ay bumalik na may porosity sa ilalim ng gasket face? Sagutin nang mabuti ang mga tanong na iyon at makakakuha ka ng magaan, matigas, walang tagas na bahagi na malinis sa makina at nabubuhay sa isang dekada ng mga heat cycle. Sagutin ang mga ito ng masama at gugugol ka sa susunod na anim na buwan sa paghabol sa mga halaga ng scrap.
Ang gabay na ito ay isinulat para sa mga inhinyero, mamimili at tagapamahala ng produkto na nais ng praktikal na pagtingin sa paksa sa halip na isang aklat-aralin. Gumagawa kami ng die casting tooling at gumagawa ng mga aluminum at zinc casting sa Ningbo, China, at ginagawa namin ito mula pa noong 1991, kaya ang mga tala sa ibaba ay mula sa shop floor gaya ng mula sa library.
Ano Talaga ang Ibig Sabihin ng Pag-cast ng Engine
Ang paghahagis ay isang proseso ng paghubog. Ang tunaw na metal ay ibinubuhos o itinuturok sa isang lukab na ang hugis ay negatibo sa bahaging gusto mo. Kapag ang metal ay nag-freeze, ikaw ay naiwan sa isang malapit-net na hugis: malapit sa huling sukat, ngunit hindi pangwakas. Pagkatapos ay inaalis ng machining ang isang manipis na layer mula sa mga mukha na nangangailangan ng mahigpit na pagpapaubaya, isang pinong pagtatapos o isang maaasahang ibabaw ng sealing.
Bakit hindi na lang putulin ang buong bahagi mula sa isang solidong billet? Dahil ang isang makina ay puno ng geometry na hindi maaabot ng walang milling cutter. Ang mga coolant jacket ay bumabalot sa mga cylinder, ang mga oil gallery ay nakaharang sa block, at ang mga tadyang ay nasa loob ng mga takip kung saan ang isang tool ay hindi maaaring pumunta. Ginagawa ng casting ang mga feature na iyon sa isang shot, gamit ang metal na malapit na sa huling metalurhikong kondisyon nito. Ito rin ay nag-aaksaya ng mas kaunting materyal at kaliskis sa mga volume na hindi kailanman magagawa ng machining.
Sa malawak na pagsasalita, mayroong dalawang pamilya ng paghahagis. Sa mga magagastos na proseso ng amag, ang amag ay nawasak upang palabasin ang bahagi, at ang paghahagis ng buhangin, ang nawalang foam at ang paghahagis ng pamumuhunan ay gumagana sa ganitong paraan. Sa mga permanenteng proseso ng amag, ang parehong steel o graphite tool ay paulit-ulit na ginagamit, at ang high pressure die casting, low pressure die casting at gravity die casting ay nabibilang sa grupong ito.
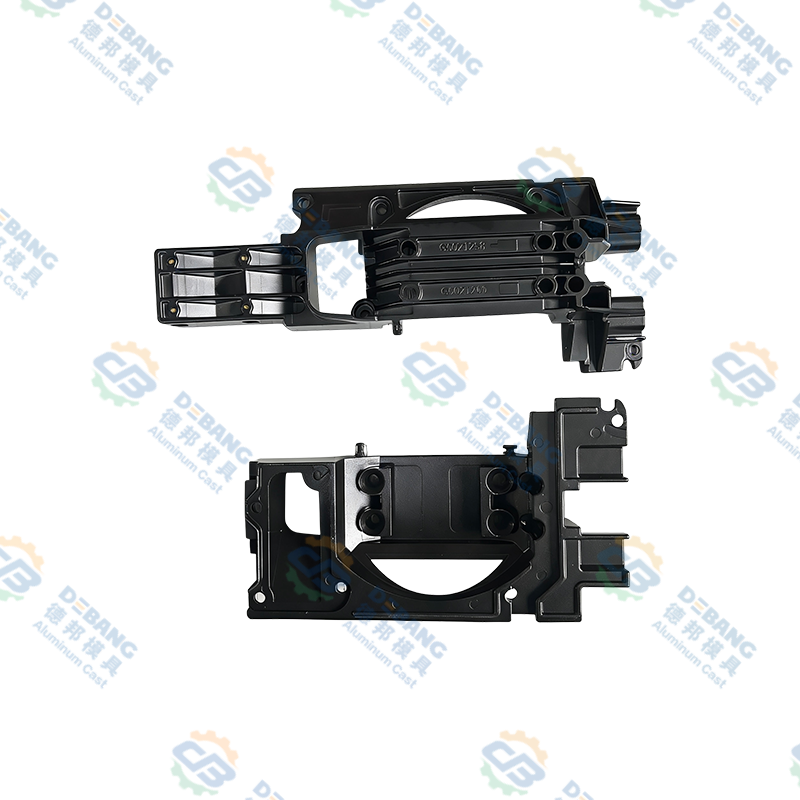
Ang isang paglilinaw ay nakakatipid ng maraming kalituhan sa mga pagpupulong. Ang paghahagis ng isang makina sa mahigpit na kahulugan ay nangangahulugan ng paghahagis ng bloke, ang ulo ng silindro at ang mga pangunahing bahagi ng istruktura ng makina mismo. Sa supply chain, sinasaklaw din ng parirala ang mga casting na pumapalibot sa isang makina: timing cover, engine casings, oil pans, transmission pans, brackets, heat sinks at clutch housings. Ang parehong kahulugan ay mahalaga, at pareho ay karaniwang nagmula sa parehong uri ng supplier.
Panuntunan ng hinlalaki: isang malaking, guwang na bahagi na ginawa sa sampu-sampung libo ay karaniwang sand cast o mababang presyon ng die cast. Ang isang maliit, manipis na pader na bahagi na ginawa sa daan-daang libo ay halos palaging high pressure die cast.
Ang Mga Pangunahing Proseso na Ginagamit para sa Mga Bahagi ng Engine
Karamihan sa mga casting ng engine ay nagmula sa anim na ruta. Nag-iiba ang mga ito sa gastos ng tooling, oras ng pag-ikot, maaabot na kapal ng pader, pagtatapos sa ibabaw at ang panloob na kagalingan ng metal. Ang pagpili sa pagitan ng mga ito ay isang bagay ng pagtutugma ng bahagi sa lakas ng tunog, hindi sa pagpili ng paborito.
| Proseso | Karaniwang mga bahagi ng makina | Mga karaniwang haluang metal | Gastos sa kagamitan | Pinakamahusay na akma |
|---|---|---|---|---|
| Paghahagis ng buhangin | Mga bloke, cylinder head, exhaust manifold | Gray na bakal, ductile iron, aluminyo | Mababa hanggang katamtaman | Malaking bahagi, mababa hanggang katamtamang dami |
| Mataas na presyon ng die casting | Mga casing ng makina, mga takip, mga kawali ng langis, mga bracket, mga heat sink | Aluminum ADC12 at A380, sink, magnesiyo | Mataas | Mataas volume, thin walls, tight tolerances |
| Mababang presyon ng die casting | Mga ulo ng silindro, mga istrukturang pabahay | Aluminyo A356 | Katamtaman hanggang mataas | Mas siksik na paghahagis, katamtamang dami |
| Gravity die casting | Mga piston, pump housing, cover | Aluminum at hypereutectic alloys | Katamtaman | Mga siksik na bahagi, katamtamang dami |
| Nawala ang foam casting | Mga kumplikadong bloke na may panloob na mga sipi | Aluminyo, bakal | Katamtaman | Masalimuot na geometry, katamtamang dami |
| Paghahagis ng pamumuhunan | Mga bahagi ng Turbo, maliliit na bahagi ng katumpakan | Hindi kinakalawang na asero, superalloys | Mataas | Katumpakan at mataas na temperatura haluang metal |
Magsimula sa bahagi, hindi sa proseso. Ang isang die caster ay hindi matipid na mapuno ang isang 40 kilo na bloke, at ang isang sand foundry ay hindi maaaring mahawakan ang kapal ng pader na hinihingi ng modernong disenyo ng takip. Ang tapat na sagot sa kung aling proseso ang pinakamainam ay kadalasang nakadepende sa tatlong numero: taunang volume, maximum na pagkakaiba sa kapal ng pader, at ang pinakamahigpit na pagpapaubaya na aktwal na nakakaapekto sa paggana.
Ito rin ay nagkakahalaga ng pag-alala na ang pagpili ng proseso ay naka-lock nang maaga. Kapag mayroon nang die, ang pagpapalit ng haluang metal o ang kapal ng pader ay nangangahulugan ng pagputol ng bagong bakal. Iyon ang dahilan kung bakit mahalaga ang pagsusuri ng disenyo kaysa sa halos anumang bagay sa industriyang ito.
Pagpili ng Alloy: Iron, Aluminium, Magnesium at Zinc
Ang haluang metal ay madalas na nagpapasya nang higit pa tungkol sa natapos na bahagi kaysa sa proseso. Itinatakda nito ang timbang, ang thermal expansion, ang pag-uugali ng kaagnasan at ang gastos sa machining. Sa engine work, apat na pamilya ang nangingibabaw.
| Pamilya ng haluang metal | Karaniwang paggamit ng makina | Bakit ito pinili | Ano ang dapat panoorin |
|---|---|---|---|
| Gray na cast iron | Mga bloke ng makina, mga cylinder liner | Napakahusay na pamamasa, paglaban sa pagsusuot, mababang gastos | Mabigat, limitadong kakayahan sa manipis na pader |
| Malagkit na bakal | Mga crankshaft, ilang mga bloke, mga bracket | Mataaser strength and ductility | Higit pang pag-urong, nangangailangan ng maingat na pagpapakain |
| Aluminyo A356 and A360 | Mga ulo ng silindro, mga istrukturang pabahay | Magandang castability at heat treatability | Nangangailangan ng mga insert o liner sa mga ibabaw ng pagsusuot |
| Aluminum ADC12 at A380 | Mga casing ng makina, takip, kawali, heat sink | Maayos na dumadaloy sa mga dies, manipis na pader, magandang tapusin | Ang kontrol ng porosity ay kritikal |
| Magnesium AZ91 at AM60 | Mga takip, bracket, magaan na housing | Napakagaan, magandang pamamasa | Proteksyon sa kaagnasan at paghawak ng matunaw |
| Zinc ZAMAK 3 at 5 | Maliit na bracket, sensor housings, wiper parts | Dimensional na katatagan, mahusay na manipis na mga pader | Mga limitasyon sa timbang, hindi angkop para sa mga maiinit na lugar |
Kinuha ng aluminyo ang karamihan sa mga bagong engine at drivetrain housing dahil inaalis nito ang bigat mula mismo sa lugar kung saan ang bigat ay pinakamasakit. Nanalo pa rin ang bakal kung saan mas mahalaga ang higpit, pamamasa at gastos kada kilo kaysa masa. Ang zinc ay isang dalubhasang materyal: ito ay nag-cast nang maganda, humahawak ng napakanipis na mga dingding at mga makina nang mabilis, ngunit ito ay mabigat at nawawalan ng lakas sa mataas na temperatura.
Ang praktikal na aral ay ang parehong bahagi ay madalas na umiiral sa dalawang haluang metal. Ang isang lighting heat sink, halimbawa, ay maaaring gawin sa aluminyo para sa isang mataas na pagganap ng sasakyan at sa zinc para sa isang compact, na may magkaparehong mounting geometry at iba't ibang thermal na pag-uugali. Ang pagtukoy sa haluang metal ay isang desisyon ng system, hindi isang desisyon sa pagbili.
Hakbang-hakbang na Pag-cast ng Engine Component
Ang isang die cast engine casing ay naglalakbay sa isang predictable sequence. Ang pagkakasunud-sunod ay mukhang simple sa isang flow chart, ngunit ang bawat hakbang ay nagdadala ng mga variable na magpapasya kung ang natapos na bahagi ay ibinebenta o na-scrap.
- Pagsusuri ng disenyo at DFM. Ang geometry ng bahagi, linya ng paghihiwalay, mga anggulo ng draft, mga posisyon ng gate at layout ng ejector ay susuriin nang magkasama. Karamihan sa mga problema sa paghahagis ay idinisenyo sa yugtong ito, bago pa maputol ang anumang bakal.
- Paggawa ng tool. Ang isang die o pattern ay machined, heat treated at fitted. Ang mga die casting tool ay karaniwang gawa sa H13 na bakal, na may mga pinatigas na pagsingit sa mga lugar na may mataas na pagkasuot sa paligid ng mga gate at core.
- Tryout at sampling. Ang tool ay pinapatakbo, ang mga unang bahagi ay sinusukat, at ang window ng proseso ay itinatag: shot pressure, die temperature, cycle time, vacuum level kung saan naaangkop.
- Paggamot ng pagtunaw at pagtunaw. Ang haluang metal ay natunaw, na-degas at pinipino ng butil. Ang nilalaman ng hydrogen at antas ng bakal ay sinusubaybayan, dahil ang parehong drive porosity at pareho ay hindi nakikita sa isang natapos na bahagi.
- Pagpuno sa lukab. Sa die casting, itinutulak ng shot sleeve ang metal sa mga runner at gate papunta sa cavity sa milliseconds. Ang pattern ng pagpuno ay nagpapasya kung saan napupunta ang nakulong na hangin, at iyon ang magpapasya kung saan tatagas ang bahagi.
- Solidification at ejection. Nag-freeze ang cast sa ilang segundo. Itinulak ito ng mga ejector pin na malinaw, at ang thermal control ng die ay nagpapanatili ng warpage at mga hot spot sa ilalim ng kontrol.
- Degating at deburring. Tinatanggal ang mga runner, overflow at flash, pagkatapos ay linisin ng vibratory finishing, tumbling o trimming press ang mga gilid.
- Makina. Ang mga operasyon ng CNC ay nagdaragdag ng mga butas, mga sinulid, mga sealing na mukha at mga mounting hole na may mga tolerance na hindi kayang hawakan ng walang cast surface nang mag-isa.
- Paggamot sa ibabaw. Pinoprotektahan ng shot blasting, anodising, powder coating, e-coating o chromate conversion ang bahagi at nagbibigay ng pare-parehong hitsura sa isang batch.
- Inspeksyon at pag-iimpake. Ang mga dimensional na ulat, mga pagsusuri sa pagtagas, mga X-ray na larawan at mga sertipiko ng materyal ay naglalakbay kasama ng kargamento, upang ma-trace ng customer ang bawat batch pabalik sa isang heat number.
Dalawa sa mga hakbang na iyon ang nararapat ng karagdagang pansin. Ang pagtunaw ng paggamot ay hindi nakikita ngunit mapagpasyahan, dahil ang isang mahinang pagkatunaw ng gas ay magbubunga ng mga bahagi na pumasa sa isang visual na inspeksyon at mabibigo sa isang pagsubok sa presyon. Ang machining ay kung saan ang isang sound casting ay nakakakuha ng reputasyon nito, dahil ang isang casting na may panloob na porosity ay kadalasang magbubukas lamang kapag ang isang bore ay pinutol dito.
Aling Mga Bahagi ng Engine ang Talagang Na-cast?
Sa loob ng modernong makina, ang listahan ng cast ay mas mahaba kaysa sa inaasahan ng karamihan. Kabilang dito ang block, ang cylinder head, oil pans, valve covers, timing covers, intake manifolds, exhaust manifolds, turbo housings, water pump housings, thermostat housings, engine mounts at isang mahabang buntot ng maliliit na bracket.
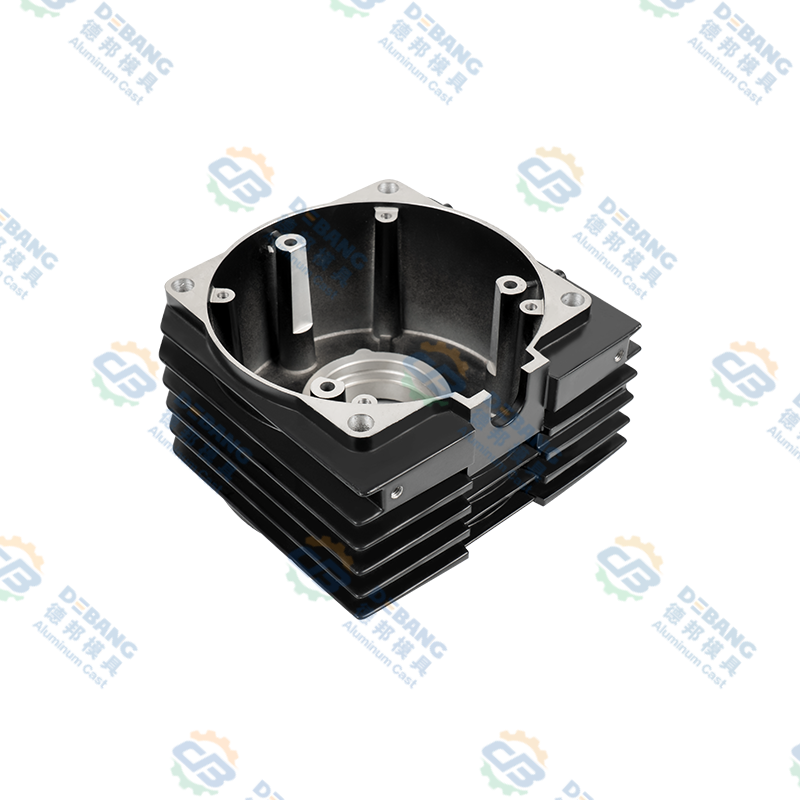
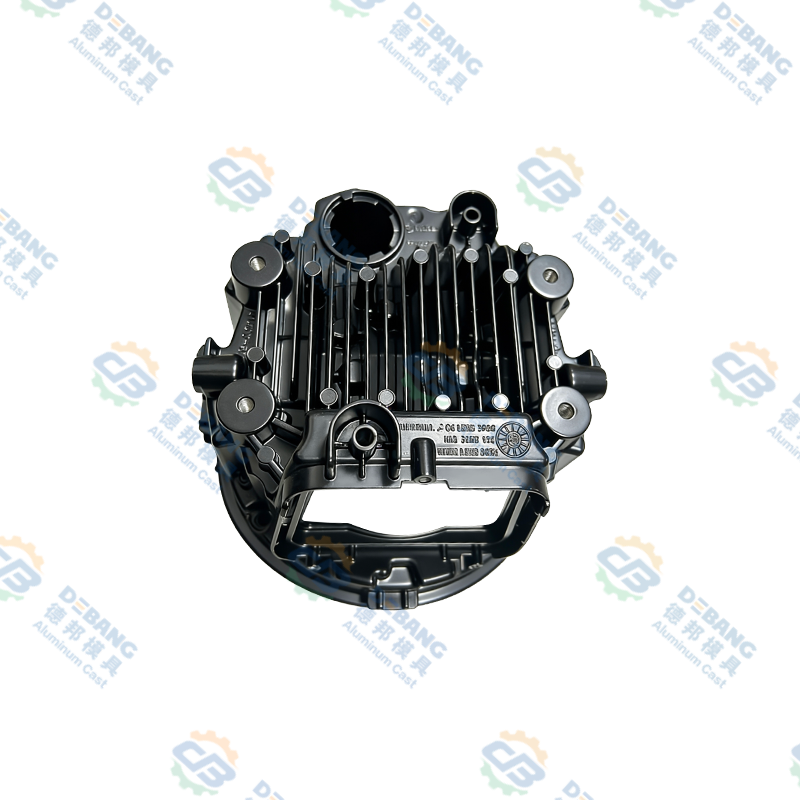
Sa labas ng combustion core, ang pinakakaraniwang bahagi ng die cast ay ang mismong casing ng engine, kung minsan ay tinatawag na timing cover, front cover o accessory housing. Ito ay manipis na pader, nagdadala ng sealing groove, sumusuporta sa mga bolt bosses at kadalasang may kasamang bearing bores para sa mga shaft. Dapat itong maging flat, dimensionally stable at ganap na walang through-wall porosity, dahil pinaghihiwalay nito ang langis sa isang panig mula sa hangin sa kabilang panig.
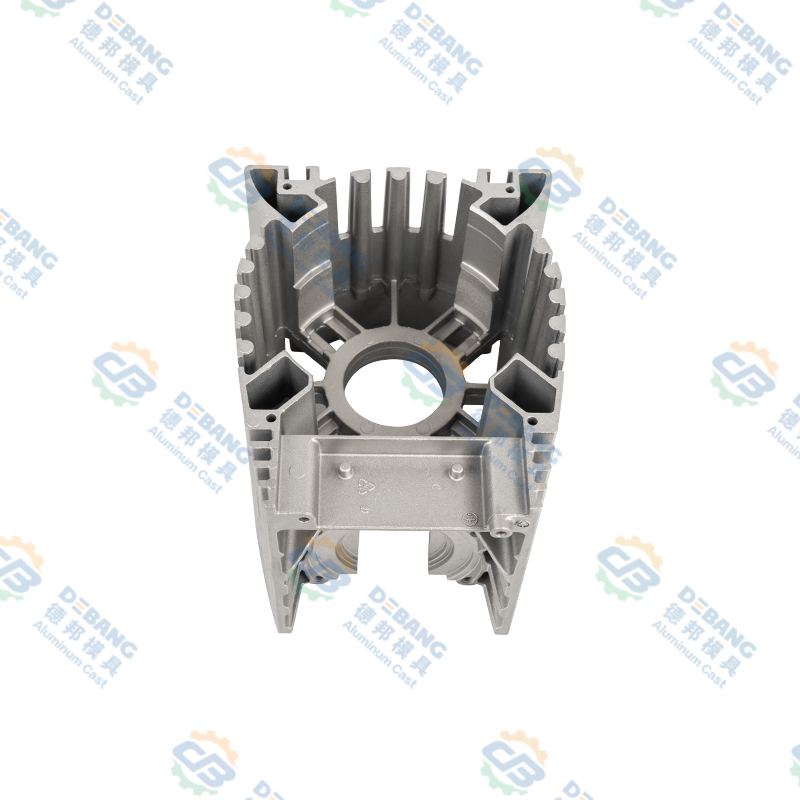 Aluminum Die Casting Engine Casing at Controller Housing Aluminum die-cast engine casing o automotive controller housing na may heat-dissipation fins at integrated construction, na angkop sa thin-walled sealing at structural rigidity. Tingnan ang Produkto →
Ang mga bahaging tulad nito ay nagbibigay ng gantimpala sa isang supplier na kumokontrol sa buong chain. Kung ang tooling ay pinutol sa isang lugar, ang paghahagis ay ibinuhos sa isa pa at ang machining ay na-subcontract sa isang ikatlo, walang nagmamay-ari ng kapal ng pader na naging sanhi ng pagtagas. Ang nag-iisang supplier mula sa die design hanggang sa tapos, machined casting ay nag-aalis ng gap na iyon.
Mga Casting sa Paikot ng Engine: Transmission, Clutch at Thermal Parts
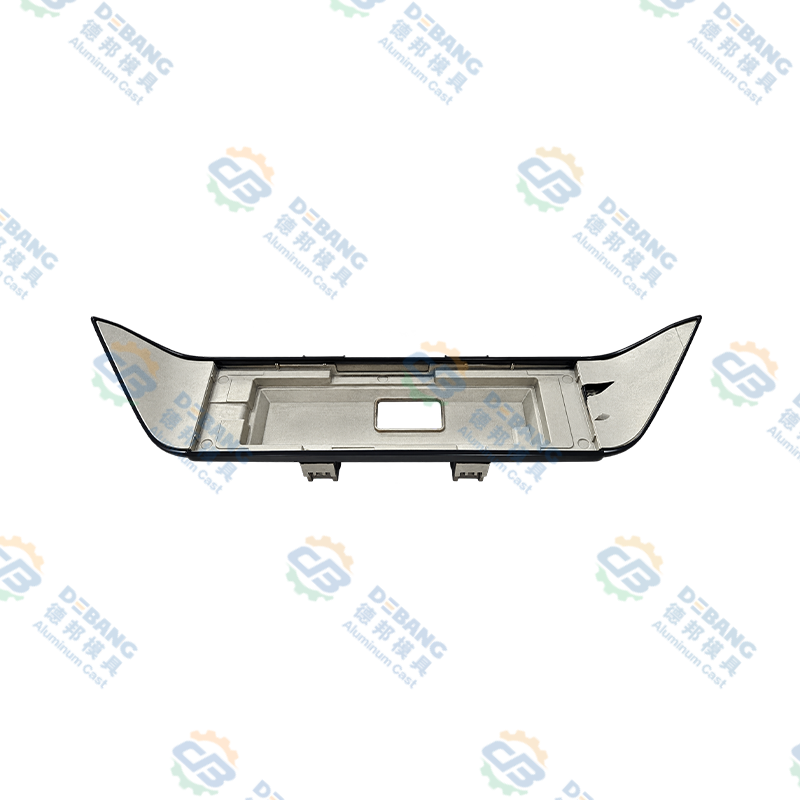
Ang makina ay hindi gumagana nang mag-isa, at gayundin ang mga paghahagis nito. Ang mga kawali ng langis ng paghahatid ay nakaupo sa ilalim ng drivetrain, na kumukuha ng likido at nagdodoble bilang isang structural cover. Karaniwang malaki ang mga ito, flat at may ribed, na may drain plug boss at sealing flange na dapat manatiling flat pagkatapos ng mga taon ng thermal cycling.
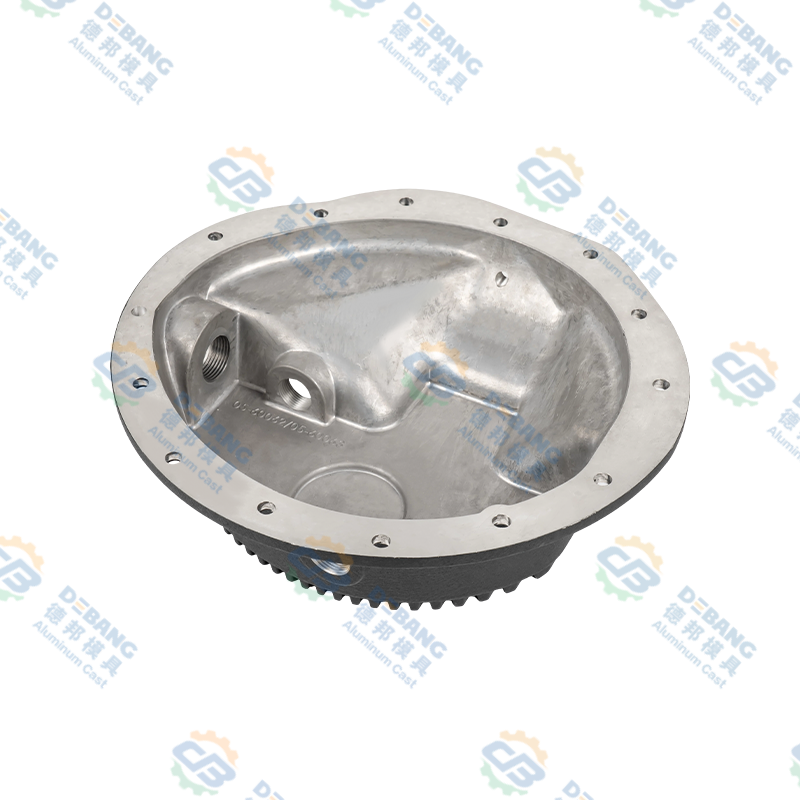 Aluminum Die Casting Transmission Pans para sa Automotive Drivetrains Ang aluminum die-cast transmission pan na ito ay nagbibigay-diin sa corrosion-resistant finish at leak-proof sealing para sa drivetrain fluid-collection role sa ilalim ng mga sasakyan. Tingnan ang Produkto →
Ang mga bahagi ng clutch ay ibang hamon. Ang mga bahagi ng silicone oil clutch para sa mga heavy duty na sasakyan ay gumagana sa ilalim ng tuluy-tuloy na pagkarga at temperatura, kaya mas mahalaga ang katumpakan ng dimensional at panloob na kalinisan kaysa sa hitsura. Ang kapal ng pader ay dapat sapat na pare-pareho upang maiwasan ang mga mainit na lugar, at ang machining stock ay dapat sapat na predictable upang ang natapos na bahagi ay balanse.
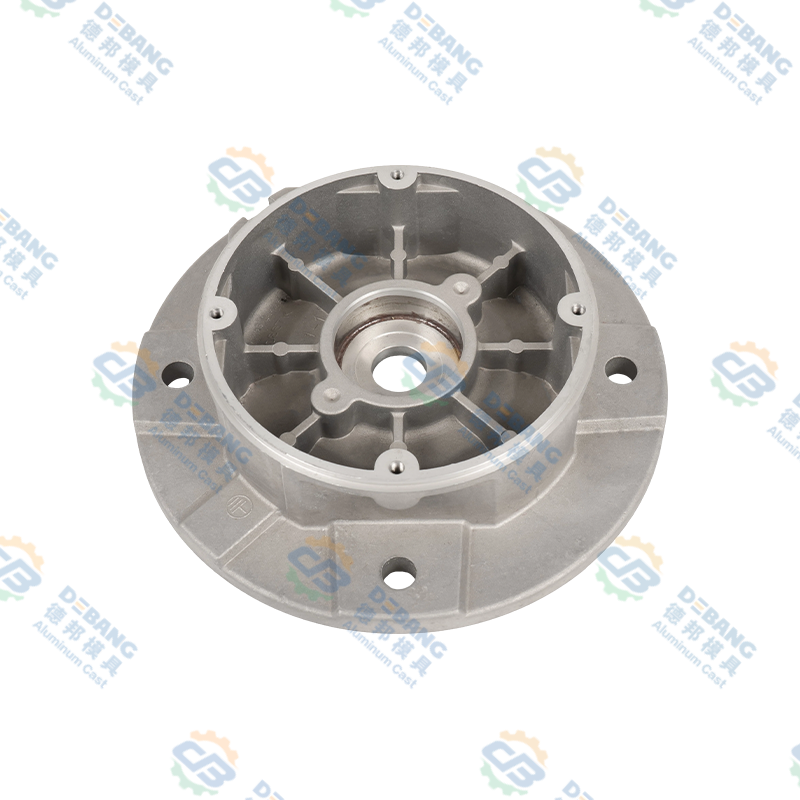 Mga Bahagi ng Aluminum Die Casting Silicone Oil Clutch Heavy-duty aluminum die-cast silicone oil clutch component para sa engine cooling fan, pagsasaayos ng bilis ng fan gamit ang temperatura para suportahan ang paglamig at pagtipid sa gasolina. Tingnan ang Produkto →
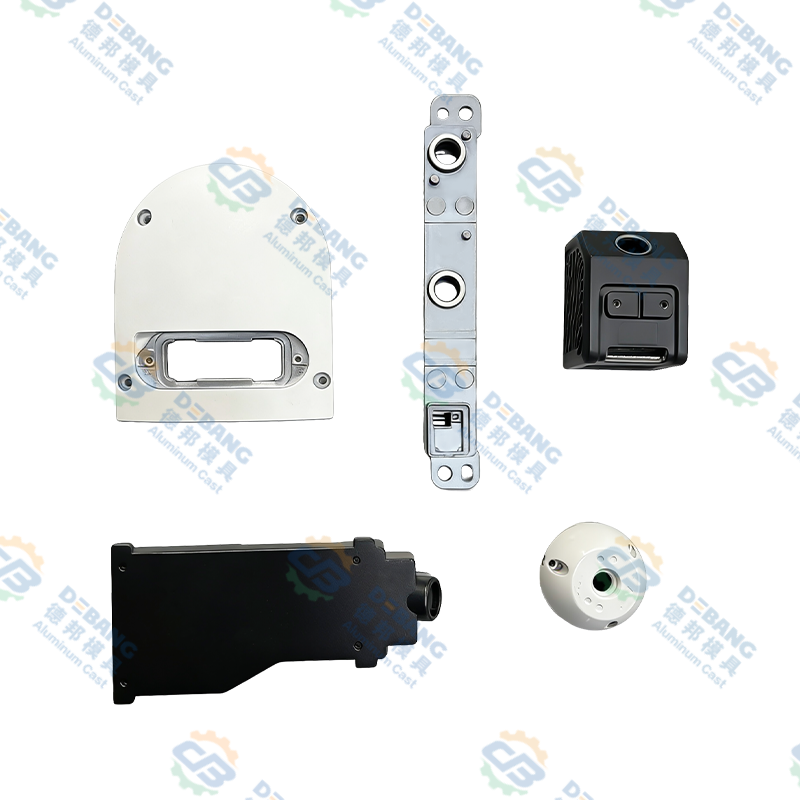
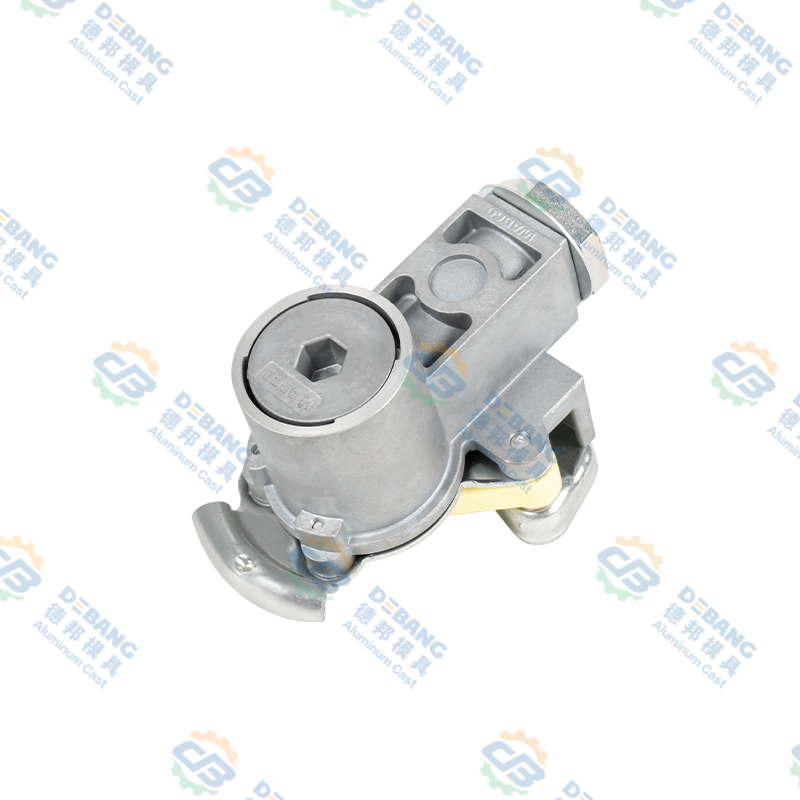
Kumpletuhin ng mga thermal parts ang larawan. Sa paglipat sa electric at hybrid na drivetrains, ang mga casting ay lumipat mula sa bloke ng engine patungo sa pabahay ng baterya, ang inverter case, ang motor housing at ang lighting heat sink. Ang metal ay madalas na pareho, ang kapal ng pader ay madalas na mas payat, at ang mga kinakailangan sa sealing ay karaniwang mas mahigpit. Ang mga supplier na nauunawaan na ang mga casing ng engine ay may posibilidad na mabilis na umangkop sa mga bahaging ito, dahil ang pinagbabatayan na disiplina ay magkapareho.
Mga Panuntunan sa Disenyo na Pinapanatiling Tunog ang Mga Casting ng Engine
Ang mga magagandang casting ay idinisenyo, hindi siniyasat sa pagkakaroon. Nalalapat ang mga sumusunod na panuntunan sa halos lahat ng paghahagis na nauugnay sa engine, anuman ang proseso.
- Panatilihing pare-pareho ang kapal ng pader hangga't maaari. Mabagal na lumalamig ang makapal na mga seksyon at humihila ng metal mula sa manipis na mga kapitbahay, na lumilikha ng mga pag-urong na walang laman.
- Gumamit ng masaganang fillet sa mga panloob na sulok. Ang mga matutulis na sulok ay tumutuon sa stress at pinipigilan ang daloy ng metal.
- Magdagdag ng draft sa bawat patayong mukha. Kung wala ito, ang bahagi ay nag-drag sa pagbuga at ang ibabaw ay luha.
- Magdisenyo ng mga tadyang kaysa sa makapal na mga boss. Ang katigasan ay nagmumula sa geometry, hindi mula sa masa.
- Ilagay lamang ang machining allowance kung saan aktwal na mangyayari ang machining. Ang sobrang stock sa ibabaw ng cast ay nasayang na metal at dagdag na cycle ng oras.
- Mag-isip tungkol sa mga lokasyon ng ejector pin nang maaga. Ang paglapag ng pin sa isang sealing face ay isang leak na naghihintay na mangyari.
- Panatilihing simple ang mga cored hole at naaayon sa direksyon ng pagbubukas ng die. Ang mga side core ay nagdaragdag ng gastos at pagpapanatili.
- Tukuyin ang mga pagpapaubaya na tumutugma sa proseso. Ang sobrang mahigpit na pagpapaubaya sa ibabaw ng cast ay nagpapataas ng gastos sa tool at rate ng scrap nang hindi pinapahusay ang paggana.
Kapag nasunod ang mga alituntuning ito, darating ang casting sa machining center sa isang predictable na kondisyon, at ang buong programa ay tumatakbo nang mas mabilis. Kapag hindi sila pinansin, ang unang sample run ay nagiging isang mamahaling negosasyon.
Mga Karaniwang Depekto at Paano Ito Naiiwasan
Ang bawat pandayan ay nagpapanatili ng isang mental na listahan ng mga depekto, dahil ang bawat isa ay may pirma at dahilan. Ang anim na ito ay madalas na lumilitaw sa mga casting ng engine.
Porosity ng gas
Mga bilog na panloob na void na dulot ng nakulong na hangin o dissolved hydrogen. Pinipigilan ng mas mahusay na paglabas ng hangin, tulong sa vacuum at wastong pagtunaw ng pagtunaw.
Pag-urong porosity
Hindi regular na mga void sa makapal na mga seksyon na huling nagyeyelo. Pinipigilan ng pare-parehong kapal ng pader, mas mahusay na pagpapakain at kontroladong temperatura ng mamatay.
Malamig na pagsara
Dalawang metal na harapan ang nagkikita nang walang pagsasanib, na nag-iiwan ng nakikitang tahi at mahinang dugtungan. Pinipigilan ng mas mataas na temperatura ng mamatay at mas mabilis na pagpuno.
Flash
Tumakas ang metal sa linya ng paghihiwalay. Pinipigilan ng pagpapanatili ng mamatay, tamang puwersa ng pag-clamping at kontroladong presyon ng pagbaril.
Warpage
Distortion pagkatapos ng ejection dahil sa hindi pantay na paglamig. Pinipigilan ng balanseng mga circuit ng paglamig at tamang timing ng ejection.
Paghihinang
Ang aluminyo ay dumidikit sa ibabaw ng die, na nag-iiwan ng magaspang na patch. Pinipigilan ng die coating, temperatura control at angkop na haluang metal chemistry.
Pare-pareho ang pattern: halos lahat ng depekto ay bumabalik sa temperatura, pattern ng fill o kalidad ng metal. Kaya naman mas mahalaga ang pagsubaybay sa proseso kaysa sa panghuling inspeksyon. Ang isang bahagi na na-scrap pagkatapos machining ay nakakonsumo na ng paggawa, enerhiya at buhay ng tool.
Quality Control Kapag Nag-cast ng Mga Bahagi ng Engine
Ang pagpaplano ng kalidad para sa mga casting ng engine ay nagsisimula sa pag-andar ng bahagi. Ang isang takip na naglalaman ng langis ay nangangailangan ng higpit ng presyon. Ang isang bracket ay nangangailangan ng dimensional na repeatability. Ang isang heat sink ay nangangailangan ng integridad ng dingding upang ang init ay aktwal na dumaan sa metal.
Sa pagsasagawa, ang isang tipikal na plano ng kontrol ay pinagsasama ang ilang mga layer. Kinukumpirma ng mga pagsusuri ng spectrometer ang kimika ng haluang metal bago gamitin ang pagkatunaw. In-process na pagsubaybay ay nagtatala ng mga profile ng shot at mga temperatura ng die. Gumagamit ang dimensional na inspeksyon ng mga calliper, gauge at coordinate measuring machine para sa mga kritikal na feature. Ang mga hindi mapanirang pamamaraan tulad ng X-ray at pressure o leak testing ay naghahanap ng mga internal void na hindi mahanap ng visual inspection. Sa wakas, ang mga mapanirang pagsusuri sa mga sample na bahagi ay nagpapakita ng microstructure, tigas at aktwal na antas ng porosity.
Ang dokumentasyon ay mahalaga tulad ng pagsubok. Dapat na maipakita ng isang supplier ng casting sa isang customer ang rekord ng inspeksyon para sa isang partikular na batch, na tumugma sa isang numero ng init at isang makina. Ang kakayahang masubaybayan na iyon ang nagiging dahilan ng pagiging maaasahan ng isang kargamento, at ito ang dahilan kung bakit tinatrato namin ang aming sariling mga talaan ng inspeksyon bilang isang produkto sa kanilang sariling karapatan. Maaari kang magbasa nang higit pa tungkol sa kung paano namin ito tinatalakay sa aming kalidad ng pahina .
Gastos, Tooling at Lead Time
Ang mga mamimili ay madalas na humihingi ng isang solong numero sa bawat bahagi, ngunit ang presyo ng isang paghahagis ay ang kabuuan ng ilang magkakaibang mga gastos. Ang chart sa ibaba ay nagpapakita ng halos kung paano karaniwang nahahati ang kabuuang halaga ng programa ng isang aluminum die cast engine component.
Dalawang konklusyon ang sumusunod. Una, nangingibabaw ang materyal at tool, kaya ang maliit na pagbabago sa kapal ng pader ay maaaring ilipat ang presyo ng yunit nang higit pa sa mahabang negosasyon sa mga rate ng paggawa. Pangalawa, ang paggasta sa kalidad ay hindi overhead. Ito ang pinakamurang insurance laban sa isang warranty claim sa isang tumutulo na cover.
Ang lead time ay sumusunod sa isang katulad na lohika. Ang tooling ay karaniwang tumatagal ng ilang linggo mula sa pag-freeze ng disenyo hanggang sa unang sample, at ang mga machining fixture ay nagdaragdag ng oras sa itaas. Ang isang makatotohanang iskedyul ay nagbibigay-daan para sa isang sampling round, isang pagwawasto ng disenyo kung kinakailangan, at isang maliit na pre-production batch bago ang buong ramp-up.
Nagtatrabaho sa isang Die Casting Partner
Ang pinakakaraniwang pagkabigo sa paghahagis ng mga proyekto ay hindi isang teknikal. Ito ay isang handover gap. Sinisisi ng tagagawa ng tool ang pandayan, sinisisi ng pandayan ang haluang metal batch, at natuklasan ng machining shop ang isang problema na umiral mula noong unang pagbaril.
Ang isang supplier na sumasaklaw sa die design, casting, pangalawang operasyon, precision machining, surface treatment at assembly sa ilalim ng isang bubong ay nag-aalis ng karamihan sa panganib na iyon. Pinaikli din nito ang feedback loop: kapag ang isang machined bore ay nagpapakita ng porosity, natututo ang foundry tungkol dito sa parehong linggo, hindi sa parehong quarter.
Kung nagpaplano ka ng bagong engine o drivetrain casting, sulit na dalhin ang kasosyo sa pagmamanupaktura sa pag-uusap bago ma-freeze ang drawing. Ang isang maikling talakayan tungkol sa mga linya ng paghihiwalay, kapal ng pader at stock ng machining ay makakapagtipid sa isang buong ikot ng tooling. Malugod kang tinatanggap makipag-usap sa aming koponan tungkol sa iyong proyekto, ito man ay isang bahagi o isang pamilya ng mga bahagi.
Mga Madalas Itanong
Ang pag-cast ba ng engine block ay kapareho ng die casting nito?
Hindi. Ang mga bloke ng makina ay karaniwang sand cast o low pressure die cast mula sa bakal o aluminyo, dahil malalaki ang mga ito at ang mga panloob na daanan nito ay nangangailangan ng amag na maaaring masira. Ang high pressure die casting ay karaniwang ginagamit para sa mas maliliit, mas manipis na bahagi gaya ng mga casing, cover, pan at bracket, kung saan ang mataas na volume at mahigpit na tolerance ay nagbibigay-katwiran sa halaga ng isang steel die.
Anong metal ang ginagamit para sa paghahagis ng mga bahagi ng makina?
Ang gray na cast iron at ductile iron ay nangingibabaw sa tradisyonal na mga bloke at crankshaft. Ang mga aluminyo na haluang metal tulad ng A356, A360, ADC12 at A380 ay ginagamit para sa mga ulo, pabahay, takip at thermal parts. Lumilitaw ang Magnesium sa magaan na mga takip at bracket, habang ang zinc ay ginagamit para sa maliliit na bahagi ng katumpakan na nangangailangan ng napakanipis na pader.
Bakit kailangan pang machining ang mga bahagi ng cast engine?
Dahil ang paghahagis ay gumagawa ng isang malapit-net na hugis, hindi isang tapos. Ang isang cast surface ay hindi maaaring magkaroon ng tolerance na kinakailangan para sa isang bearing bore, isang sealing face o isang sinulid na butas. Ang machining ay nag-aalis ng isang kinokontrol na layer ng metal upang maabot ang mga tolerance na iyon, at inilalantad din nito ang panloob na porosity na kung hindi man ay mabibigo sa serbisyo.
Gaano katagal bago mag-cast at maghatid ng bahagi ng engine?
Para sa isang bagong bahagi, maglaan ng ilang linggo para sa disenyo at paggawa ng tool, pagkatapos ay isang sampling round upang patunayan ang mga dimensyon at mga parameter ng proseso. Ang produksyon ng isang mature na bahagi ay mabilis, kadalasang sinusukat sa mga araw, ngunit kasama rin sa kabuuang lead time ang pagkuha ng materyal, machining, surface treatment, inspeksyon at pagpapadala.
Maaari bang ayusin ang porosity sa isang bahagi ng cast engine?
Ang maliit na porosity sa ibabaw ay minsan ay maaaring selyadong sa pamamagitan ng impregnation, ngunit ang structural porosity sa isang pressure-tight o load-bearing area ay hindi dapat ayusin. Ang tamang sagot ay itama ang proseso, ayusin ang gate o ang paglamig, at muling magsample. Ang pag-aayos ng mga panloob na void ay nagtatago ng isang problema sa halip na lutasin ito.
Paano ko malalaman na ang isang casting ay hindi tumutulo?
Ang higpit ng pagtagas ay idinisenyo at kinokontrol, hindi inaasahan. Nagsisimula ito sa isang simulation ng pagpuno, nagpapatuloy sa kinokontrol na kalidad ng pagkatunaw at temperatura ng mamatay, at nagtatapos sa pagsubok ng presyon o pagtagas sa mga bahagi ng produksyon. Kinukumpirma ng inspeksyon ng X-ray sa mga sample na tumutugma ang panloob na istraktura sa layunin ng disenyo.
Ang pag-cast ng makina ay isang paksa na nagbibigay ng gantimpala sa pasensya. Ang proseso, ang haluang metal at ang geometry ay lahat ay nakikipag-ugnayan, at ang isang desisyon na ginawa sa unang pagpupulong ng disenyo ay karaniwang lumalabas sa rate ng scrap pagkalipas ng isang taon. Kunin ang mga pangunahing kaalaman, panatilihing maikli ang supply chain, at kontrolin ang pagkatunaw at ang tool na may pantay na kabigatan, at gagawin ng mga casting ang kanilang tahimik na trabaho para sa buhay ng sasakyan.
Kung gusto mo ng pangalawang opinyon sa isang bahagi na iyong ginagawa, ipadala sa amin ang pagguhit. Ang maikling pag-uusap tungkol sa kapal ng pader, mga linya ng paghihiwalay at stock ng machining ay karaniwang ang pinakamahalagang oras sa buong proyekto.
Pinakabagong Balita
Matuto Pa Tungkol sa Balita sa Industriya
-
28
Sep
 Zamak 3 Zinc Alloy: Mga Property, Die Casting Application, at Selection Guide para sa mga OEMKapag ang isang bahagi ng metal ay nangangailangan ng kumplikadong geometry, mahigpit na pagpapaubaya, at isang mahusay na pagtatapos sa ibabaw sa isang makatwirang halaga, ang Zamak 3 ay madala...
-
14
Sep
Bina-block ng Aluminum Engine ang Sand Casting: Proseso, Mga Benepisyo, at Mga Pangunahing Pagsasaalang-alangAng mga bloke ng makina ng aluminyo ay sand cast dahil ang proseso ay maaaring makabuo ng mga panloob na daanan ng coolant at manipis-hanggang-makapal na mga paglipat ng dingding na nahihirapang... -
16
Jul
Kumpletong Gabay sa Teknikal: Ano ang Mga Bahagi ng Aluminum Die Cast at Komprehensibong Pangkalahatang-ideya ng Mga Proseso ng Aluminum Alloy Die CastingTalaan ng mga Nilalaman Direktang Kahulugan Proseso ng Paggawa Ano ang Mga Bahagi ... -
07
Sep
Die Casting sa Automotive Industry: Alloy Choice, Tolerances, at OEM SelectionIsang automotive program leader ang minsang nagpadala sa amin ng mga transmission pan na patuloy na nabigo sa mga pagsusuri sa pagtagas. Naanod ang kapal ng pader, lumitaw ang porosity, at humin...
Kung ikaw ay isang mamimili o isang kasosyo sa pag-unlad, kami ay nakatuon sa pagbibigay sa iyo ng isang maaasahang solusyon.
MGA LINK NG PRODUKTO
Mobile
Serbisyo sa Customer
MABILIS NA LINK
GET IN QUOTE
CONTACT US
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
 OEM/ODM Die Casting Manufacturers