

Magnesium sa Aluminum Alloy: Paano Kinokontrol ng Mg ang Lakas, Casting, at Corrosion
 2026.11.09
 Balita sa Industriya
Ang Magnesium ay ang pinakamaliit na numero sa karamihan ng mga sertipiko ng aluminyo haluang metal, at kadalasan ang isa na nagpapasya kung paano kumikilos ang bahagi. Ang ilang ikasampu ng isang porsyento ay maaaring magtaas ng lakas ng ani ng isang die casting ng sampu-sampung megapascals. Ang ilang ikasampung masyadong marami ay maaaring mag-iwan ng pagkatunaw na natatakpan ng dross, pabagalin ang cycle, at makagawa ng isang bahagi na paltos sa unang pagkakataon na ito ay pumasok sa isang solution furnace.
Kung tutukuyin mo, bibili, makina, o cast aluminum na mga bahagi, magnesiyo ay nagkakahalaga ng pag-unawa ng maayos. Ipinapaliwanag nito kung bakit ipinagkikibit-balikat ng 5xxx sheet ang pag-spray ng asin, kung bakit mas mahusay ang A360 sa A380 sa mga basang kapaligiran, at kung bakit ang high-power na LED heat sink ay hindi basta-basta nagagawa mula sa pinakamurang general-purpose alloy sa istante.
Ang sumusunod ay isang praktikal na walkthrough ng magnesium sa aluminyo na haluang metal: kung saan nakaupo ang mga atom, kung gaano karami ang dala ng bawat pamilya, kung ano ang nagagawa nito sa natutunaw at mamatay, at kung paano ito pinapanatili ng isang die caster sa loob ng isang window na minsan ay mas makitid sa 0.2 na porsyentong puntos. Nag-cast kami ng aluminum at pagbuo ng precision molds sa Ningbo mula pa noong 1991, kaya ang mga tala sa ibaba ay mula sa karanasan sa produksyon gaya ng mula sa mga reference na libro.
Ang Papel ng Magnesium sa Loob ng Aluminum
Ang magnesiyo ay natutunaw sa aluminyo bilang isang substitutional solute. Ang atom nito ay mas malaki kaysa sa aluminyo, kaya pinipilipit nito ang sala-sala sa paligid nito at ginagawang mas mahirap ang paggalaw ng dislokasyon. Iyon ay solid-solution strengthening, at ito ay lalabas sa isang tensile test halos kaagad, kahit na sa ilang ikasampu ng isang porsyento.
Ginagawa rin ng magnesium na magagamot ang init ng aluminyo, hangga't mayroong silikon o zinc. Sa Al-Mg-Si haluang metal, magnesiyo at silikon pinagsama sa Mg2Si particle sa panahon ng artipisyal na pagtanda. Sa mga haluang Al-Zn-Mg, ang yugto ng pagpapalakas ay MgZn2. Sa parehong mga kaso, ang dami ng magnesiyo na nananatiling natunaw pagkatapos ng pagsusubo ay tumutukoy kung gaano karaming pagpapalakas ang magagamit sa ibang pagkakataon.
May kisame, bagaman. Sa Al-Mg system, ang solid solubility ay umabot ng higit sa 15% sa 450°C eutectic temperature, ngunit bumababa sa isang fraction ng isang porsyento sa room temperature. Ang agwat na iyon ang dahilan kung bakit ang 5xxx na haluang metal ay gumagana-matigas. Ito rin ang dahilan kung bakit mahina ang mga ito sa sensitization: humawak ng high-magnesium alloy sa pagitan ng humigit-kumulang 50°C at 200°C sa loob ng sapat na tagal, at ang beta phase (Al3Mg2) ay namuo sa mga hangganan ng butil, na nagpapataas ng panganib ng stress corrosion cracking. Para sa gawaing dagat at malayo sa pampang, iyon ang dahilan kung bakit nililimitahan ang nilalaman ng magnesium at binabantayan ang temperatura ng serbisyo.
Dalawa pang pangunahing katangian ang mahalaga. Ang magnesium ay mas magaan kaysa sa aluminyo (mga 1.74 g/cm³ kumpara sa 2.70 g/cm³), kaya ang pagtaas ng nilalaman ng magnesium ay bahagyang nagpapababa ng density. At natutunaw ito sa humigit-kumulang 650°C, malapit sa 660°C ng aluminyo, kaya mabilis itong natutunaw kapag idinagdag sa isang paliguan, at nag-oxidize nang kasing bilis. Ang ikalawang kalahati ng pangungusap ay nagiging napakahalaga sa pandayan.
Ang Pangunahing Aluminum Haluang metals na Gumagamit ng Magnesium
Halos bawat pamilya ng aluminyo ay naglalaman ng ilang magnesium, ngunit ang mga halaga ay nag-iiba ayon sa pagkakasunud-sunod ng magnitude. Ang talahanayan sa ibaba ay nagbubuod sa mga hanay na pinakamadalas mong matugunan.
| Pamilya | Karaniwang Mg (wt%) | Magamot sa init | Mga karaniwang marka | Karaniwang gamit |
|---|---|---|---|---|
| 1xxx (purong aluminyo) | Mas mababa sa 0.05 | Hindi | 1050, 1100 | Foil, mga konduktor |
| 3xxx (Al-Mn) | Hanggang 0.5 | Hindi | 3003, 3004 | Heat exchanger sheet, bubong |
| 5xxx (Al-Mg) | 0.5 hanggang 5.5 | Hindi | 5052, 5083, 5182 | Marine plate, mga panel ng katawan, mga tangke |
| 6xxx (Al-Mg-Si) | 0.4 hanggang 1.2 | Oo | 6061, 6063 | Mga extrusions, frame, bracket |
| 7xxx (Al-Zn-Mg) | 1.0 hanggang 2.9 | Oo | 7075, 7050 | Aerospace, mga istrukturang may mataas na lakas |
| Cast Al-Si-Mg | 0.2 hanggang 0.7 | Oo (T5 or T6) | A356, A360, AlSi10Mg | Mga gulong, housing, structural casting |
Basahin ang talahanayan bilang isang hanay ng mga desisyon sa disenyo sa halip na isang ranggo. Ang mga haluang metal ng 5xxx ay sumuko sa heat treatability kapalit ng mahusay na corrosion resistance, weldability, at work-hardening capacity. Ang 6xxx alloys ay tumatanggap ng mas mababang peak strength bilang kapalit ng madaling extrusion at malinis na anodized finish. Hinahabol ng 7xxx alloys ang pinakamataas na lakas na makukuha sa aluminyo, at binabayaran ito ng proteksyon sa kaagnasan na kailangang i-engineered sa simula.
Bigyang-pansin din ang ratio ng Mg:Si sa 6xxx na pamilya. Ang Stoichiometric Mg2Si ay nangangailangan ng humigit-kumulang 1.73 bahagi ng magnesium sa isang bahagi ng silikon ayon sa timbang. Ang mga haluang metal na may labis na edad ng silikon ay mas mabilis at umabot sa mas mataas na lakas; ang mga haluang metal na may labis na magnesiyo ay may posibilidad na mas mahusay na mag-anodize. Ang ratio na iyon ay sadyang pinili para sa aplikasyon, hindi minana nang hindi sinasadya.
Magkano Magnesium? Isang Visual na Paghahambing
Ang mga numero ay nagiging mas madaling basahin bilang isang larawan. Ang tsart sa ibaba ay gumagamit ng parehong timbang-porsiyento na sukat para sa bawat pamilya.
Karaniwang nilalaman ng magnesium ayon sa pamilya ng haluang metal (wt%)
Ang praktikal na takeaway ay ang lapad ng mga bintana. Ang mga pundidong haluang metal ay maaaring magdala ng ilang porsyentong magnesiyo at mahuhulaan pa rin ang pagkilos. Ang mga die casting alloy ay nakatira sa mas mahigpit na banda: Ang A360 ay tinukoy sa 0.40 hanggang 0.60% Mg, at ang ADC12 ay karaniwang hawak sa 0.30% o mas mababa. Ang mga limitasyong iyon ay hindi arbitraryo. Tinutukoy nila ang hanay kung saan pinupuno ng haluang metal ang isang manipis na dingding, inilalabas mula sa die, malinis ang mga makina, at natutugunan ang mga pag-aari na inaprubahan ng customer.
Ang paliguan na umaagos sa 0.75% Mg sa A360 ay hindi "mas malakas." Wala ito sa espesipikasyon, at iba ang kilos nito sa die, sa heat treatment, at sa field.
Magnesium sa Die Casting Alloys
Sa die casting, kailangang makuha ng magnesium ang lugar nito. Ang bawat ikasampu ng isang porsyento ay nagbabago ng pagkalikido, pag-uugali ng oksihenasyon, at pagganap ng thermal, kaya tinatrato ito ng mga developer ng haluang metal bilang isang precision tool sa halip na isang bulk additive.
| Alloy | Silicon (%) | Copper (%) | Magnesium (%) | karakter |
|---|---|---|---|---|
| A360 | 9.0-10.0 | 0.6 max | 0.40-0.60 | Mas mahusay na paglaban sa kaagnasan at lakas kaysa sa A380 |
| A380 | 7.5-9.5 | 3.0-4.0 | 0.10 max | Pangkalahatang layunin na workhorse, mahusay na castability |
| ADC12 | 9.6-12.0 | 1.5-3.5 | 0.30 max | Malawakang ginagamit, balanseng castability at gastos |
| AlSi10Mg | 9.0-11.0 | 0.10 max | 0.20-0.50 | Naa-heat-treatable, high-integrity na mga structural casting |
Ang kaibahan sa pagitan ng A360 at A380 ay ang pinakamalinaw na halimbawa. Ang A380 ay umaasa sa tanso para sa lakas at ito ang pangkalahatang layunin na workhorse ng industriya: maganda ang pag-cast nito at madaling makina, ngunit ang nilalamang tanso nito ay gumagana laban dito sa basa o maalat na kapaligiran. Pinapanatili ng A360 na mababa ang tanso at nagdaragdag ng magnesium, na naghahatid ng mas mahusay na resistensya sa kaagnasan at bahagyang mas mahusay na pag-uugali sa mataas na temperatura, sa maliit na halaga sa castability.
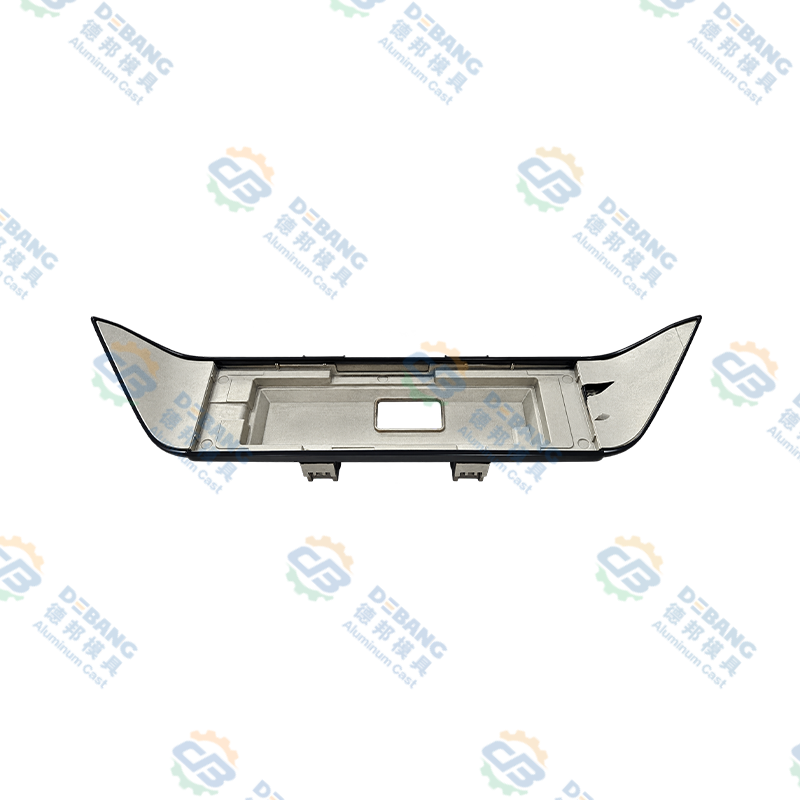
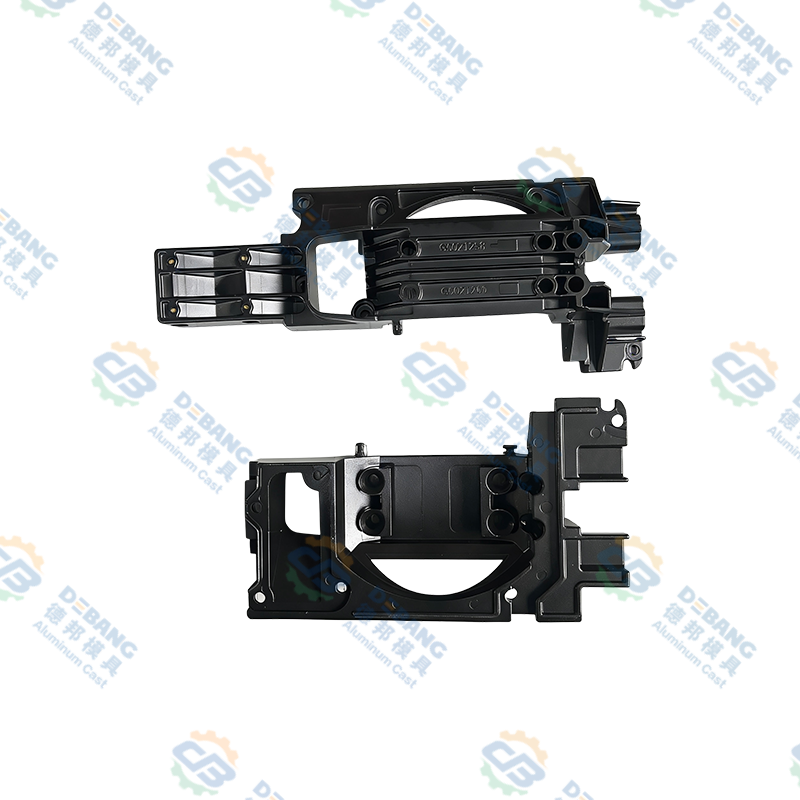
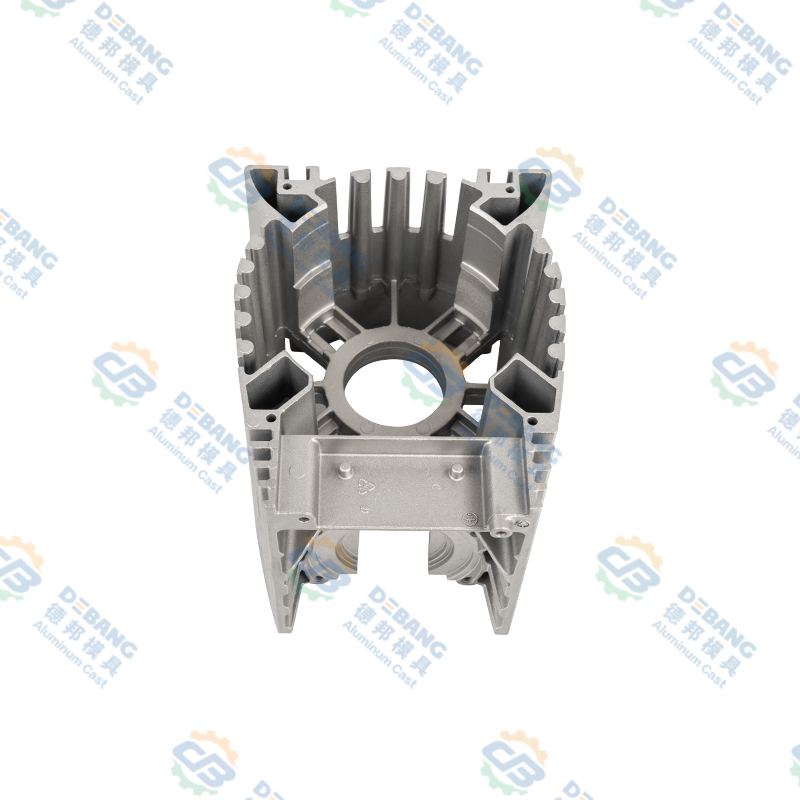 Aluminum Die-Cast Engine at Controller Housing Pinagsamang aluminum die-cast engine/controller housing na may heat-dissipation fins at modular mounting, na angkop sa vibration-prone na automotive assemblies kung saan mahalaga ang structural rigidity at thermal control. Tingnan ang Produkto →
Ang kumbinasyong iyon ang dahilan kung bakit ang mga alloy na Al-Si na may magnesium-bearing ay lumilitaw sa mga casing ng engine, transmission housing, clutch parts, at mga structural na bahagi na nakikita ang init at pagkarga nang sabay. Ang magnesiyo ay wala doon upang gawing kakaiba ang haluang metal. Ito ay naroroon upang hawakan ang lakas kapag ang bahagi ay nag-iinit, at upang panatilihing buo ang ibabaw kapag ang bahagi ay nabasa.
Ang heat-treatable die casting alloys ay nagtulak sa ideya. Ang mga uri ng chemistries ng AlSi10Mg na ipinares sa vacuum-assisted casting ay maaaring gamutin ang solusyon at matanda nang walang blistering na karaniwang sanhi ng nakulong na gas, na nagbubukas ng pinto sa mga structural na bahagi na dati ay kailangang gravity cast o huwad.
Ano ang Nagagawa ng Magnesium sa Proseso ng Casting
Sa loob ng isang holding furnace, ang magnesium ay ang reaktibong elemento sa paliguan. Ang oxide nito ay hindi bumubuo ng masikip, proteksiyon sa sarili na balat na ginagawa ng aluminum oxide, kaya ang pagkatunaw ng magnesium-bearing ay nagkakaroon ng maluwag, madilim na layer sa ibabaw na kailangang i-steamed bago ang bawat pagbubuhos. Ang ilang mga praktikal na kahihinatnan ay sumusunod.
- Oksihenasyon at dross. Ang mas mataas na magnesium ay nangangahulugan ng mas maraming dumi sa bawat shift at mas maraming metal ang nawala sa skim. Mahalaga ang kontrol sa temperatura ng matunaw, dahil ang pagtulak ng mas mainit na paliguan upang mapabuti ang pagpuno ay nagpapabilis din ng pagkawala ng magnesium.
- Magnesium fade. Ang idinagdag na magnesium ay bumabawi sa humigit-kumulang 85 hanggang 95%, at ang balanse ay nawala sa oksihenasyon sa paglipas ng panahon. Sa isang mahabang kampanya sa paghawak, ang magnesium na sinusukat sa simula ng isang shift ay hindi kung ano ang nasa paliguan sa dulo. Ang mga pagsusuri sa kimika ay nabibilang sa iskedyul, hindi lamang sa unang init.
- Ang demagging ay mas mahirap kaysa sa pagdaragdag. Kung ang isang furnace ay kailangang lumipat mula sa isang A360-type chemistry patungo sa isang low-magnesium A380-type na chemistry, ang labis na magnesium ay dapat alisin sa pamamagitan ng fluxing, karaniwang may chlorine-bearing compounds o argon-chlorine gas mixtures. Ang pagdaragdag ng magnesiyo ay tumatagal ng ilang minuto; ang pag-alis nito ay nangangailangan ng pagpaplano.
- Scrap at recycling. Ang mga pinaghalong scrap stream ay bihirang tumugma sa isang solong detalye. Ang isang furnace na sinisingil ng isang timpla ng A360 at A380 na mga pagbabalik ay mapupunta sa isang lugar sa pagitan ng dalawa, at dapat itong itama gamit ang sertipikadong ingot sa halip na ipagpalagay na tama.
- Pagkalikido at manipis na mga dingding. Ang pagtaas ng magnesium ay bahagyang binabawasan ang pagkalikido sa Al-Si alloys, na pinakamahalaga para sa manipis na pader na ilaw at electronic housing kung saan ang laman ay nasa gilid na.
Ang panuntunan sa sahig ay simple: huwag magdagdag ng magnesium sa pamamagitan ng mata. Timbangin ang karagdagan, ipakilala ito sa isang kinokontrol na temperatura ng paliguan, at kumpirmahin ang resulta gamit ang sample ng spectrometer na nakuha mula sa natunaw mismo sa halip na mula sa isang sandok na maaaring nakaupo sa ibabaw.
Lakas, Kaagnasan, at Thermal Conductivity
Karamihan sa mga detalye ng bahagi ay humihingi ng tatlong bagay nang sabay-sabay: lakas, paglaban sa kaagnasan, at thermal conductivity. Tumutulong ang Magnesium sa una, makakatulong sa pangalawa sa tamang haluang metal, at gumagana laban sa pangatlo sa tuwing mananatili ito sa solidong solusyon.
237 W/m·K, purong aluminyo
95-110 W/m·K, A380 type na haluang metal
150-170 W/m·K, mababang tanso AlSi10Mg
Ang thermal conductivity ay ang pinakamalinaw na trade-off. Ang mga natunaw na elemento ay nagkakalat ng parehong mga electron at phonon, kaya bawat ikasampu ng isang porsyento ng magnesium o silicon na hawak sa solusyon ay nagkakahalaga ng kaunting conductivity. Ang tanso ay higit na nakakapinsala kaysa sa magnesiyo, na kung saan ay eksakto kung bakit ang mababang tanso, mga haluang metal na nagdadala ng magnesiyo ay ginustong para sa mga daanan ng init.
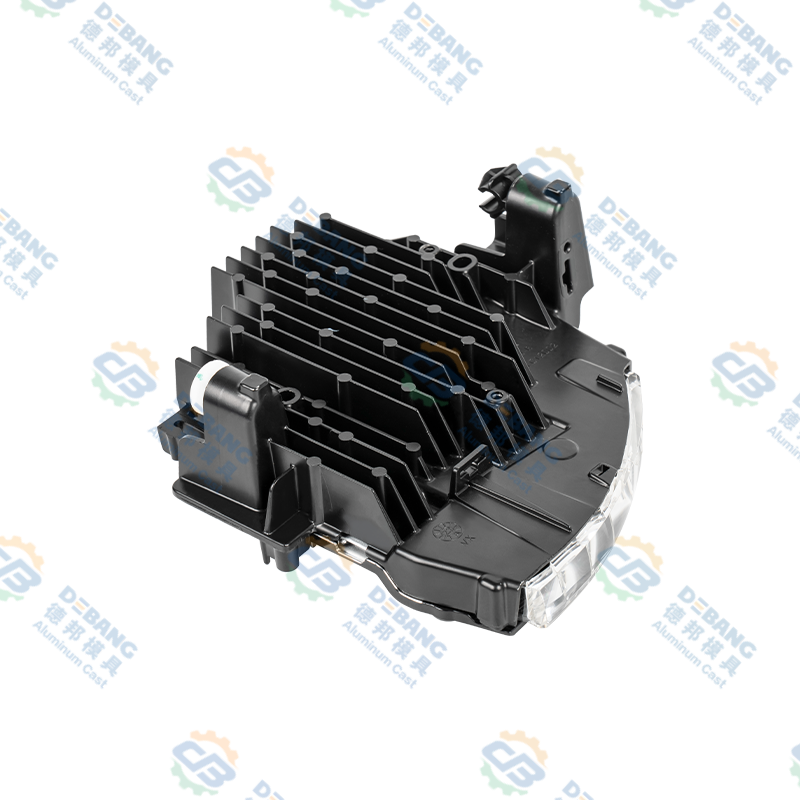
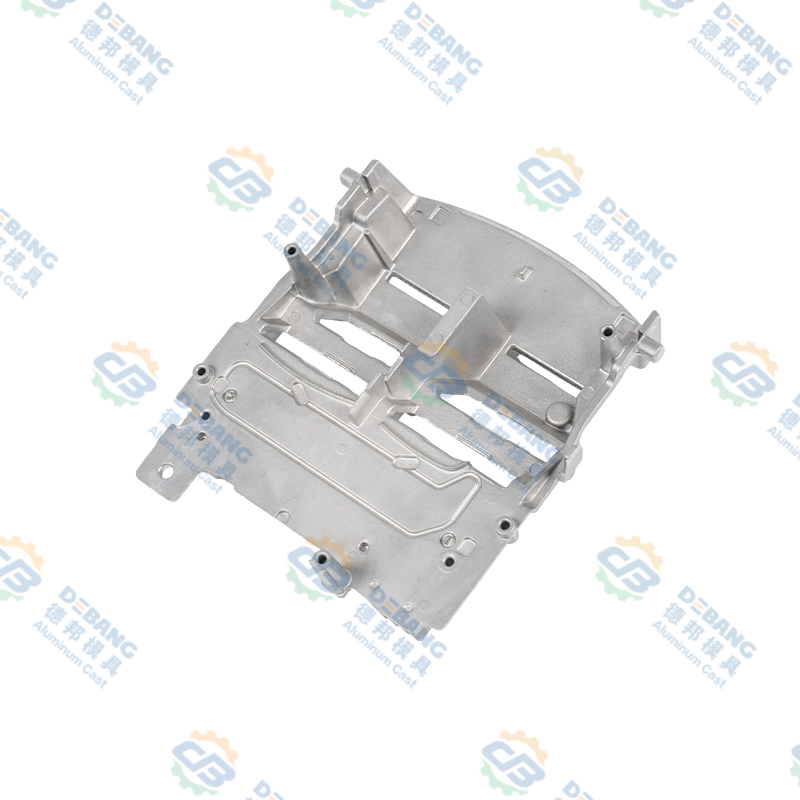 Die-Cast Aluminum Automotive Lighting Heatsink High-pressure die-cast aluminum heatsink na may mga siksik na palikpik at mga channel ng bentilasyon para sa mga module ng LED headlight, na sumusuporta sa thermal management at stable na pagpapatakbo ng ilaw. Tingnan ang Produkto →
Ang mga heat sink sa pag-iilaw ng sasakyan ay isang magandang paglalarawan. Kailangang alisin ng bahagi ang init mula sa isang LED module, humawak ng flat mating surface, at makaligtas sa thermal cycling para sa buhay ng sasakyan. Ang isang mababang-tanso na Al-Si-Mg na haluang metal ay gumagawa ng lahat ng tatlo. Ang isang high-copper na pangkalahatang layunin na haluang metal ay magiging mas mura sa cast at kapansin-pansing mas masahol pa sa trabaho, na isang huwad na ekonomiya kapag nagsimulang kumupas ang lampara.
Ang kaagnasan ay sumusunod sa katulad na lohika. Sa wrought Al-Mg alloys, ang magnesium ay isang tunay na benepisyo sa mga kapaligiran ng chloride. Sa cast Al-Si-Mg alloys, ang benepisyo ay mas maliit at tanso ang karamihan sa pinsala. Kung saan ang road salt o wash-down na kemikal ay bahagi ng duty cycle, ang pagtukoy sa mababang tanso at pagkontrol sa nilalamang bakal ay higit na mahalaga kaysa sa paghabol ng numero ng magnesium.
Kung saan Lumalabas ang Magnesium-Bearing Aluminum sa Mga Sasakyan
Ang electrification ay nagtulak sa aluminyo sa mga lugar na dating pag-aari ng bakal, at ang mga haluang metal na nagdadala ng magnesiyo ay lumipat kasama nito.
- Katawan at pagsasara. 5xxx sheet para sa mga panloob na panel at structural reinforcement, 6xxx extrusions para sa mga crash structure at mga frame ng baterya.
- Pamamahala ng thermal. Cast Al-Si-Mg housing, coolant manifold, at heat sink, kasama ang 3xxx at 4xxx sheet sa brazed heat exchanger.
- Powertrain at driveline. Mga casing ng makina, transmission pans, clutch component, at coupling parts sa A360 o AlSi10Mg.
- Pag-iilaw. Mga heat sink, mga clip ng headlight, at mga tore kung saan nagtatagpo ang lakas at paglipat ng init.
- Panloob na electronics. Mga display housing, katawan ng camera, at bracket na nangangailangan ng paninigas nang walang bigat.
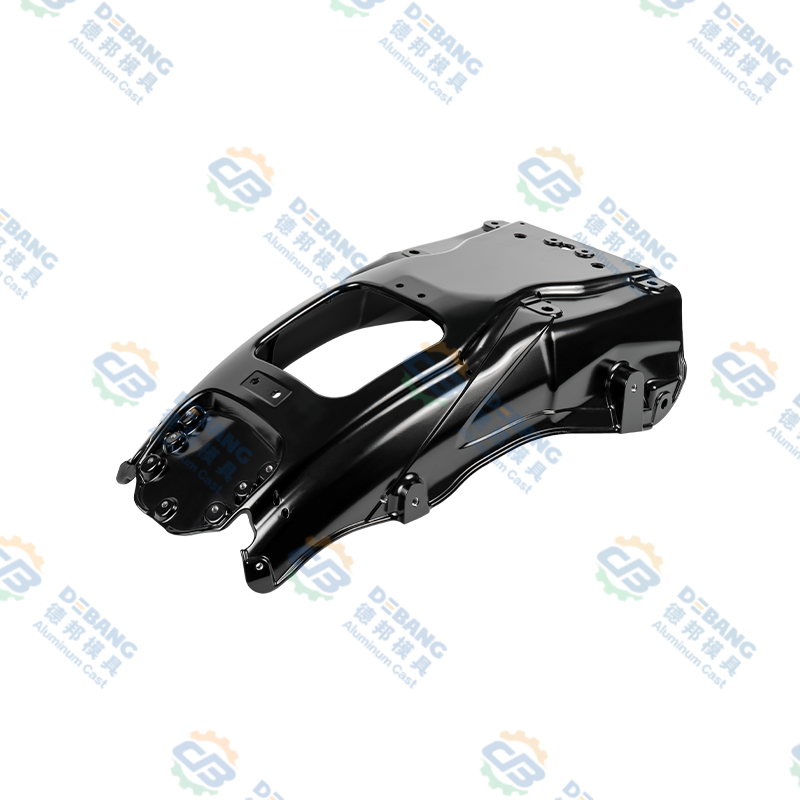
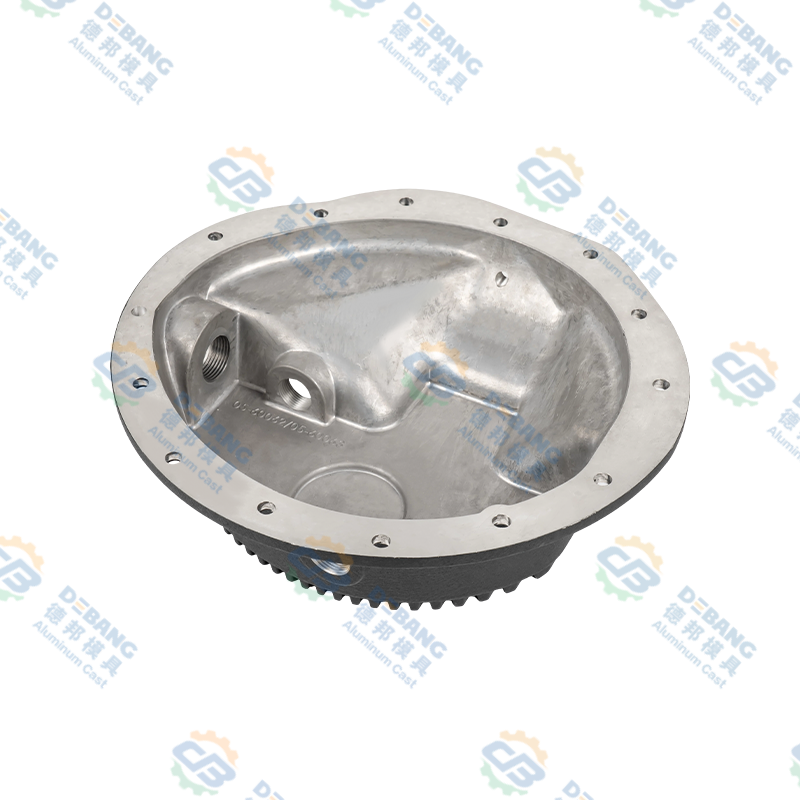 Die-Cast Aluminum Transmission Oil Pans Die-cast aluminum transmission pans na may precision-machined thread at corrosion-resistant matte finish, na idinisenyo para sa leak-tight sealing at malawak na compatibility ng sasakyan. Tingnan ang Produkto →
Ang mga kawali ng langis ng paghahatid ay nagpapakita ng mahusay na kumbinasyon. Dapat na masikip ang mga ito, sapat na matigas upang hawakan ang isang gasket seal sa ilalim ng pagkarga, at sapat na conductive upang makatulong na palamig ang likido. Ang Al-Si alloy na may magnesium-bearing ay nagpapalabas ng manipis, pare-parehong mga dingding, pinananatiling flat ang sealing flange, at pinapanatili ang mga katangian nito sa mga taon ng thermal cycling. Ang magnesiyo ay gumagawa ng tahimik na trabaho, ngunit ang bahagi ay hindi makakatugon sa detalye kung wala ito.
Panatilihing Kontrolado ang Magnesium
Ang kontrol ng magnesiyo ay isang de-kalidad na disiplina, hindi isang metalurhikong kuryusidad. Ang isang window ng pagtutukoy na 0.20 porsyento na puntos ay hindi nag-iiwan ng puwang para sa mga pagpapalagay.
- Chemistry sa bawat init. Ang optical emission spectrometry sa isang pinalamig na pin ay nagbibigay ng magnesium, silicon, copper, at iron sa loob ng ilang minuto, bago ang unang production shot.
- Mga log ng hurno at dalas ng sampling. Sina-sample ang mga long holding campaign sa mga tinukoy na agwat, dahil ang magnesium ay kumukupas at ang mga huling cast ng isang shift ay maaaring mag-iba mula sa una.
- Inspeksyon ng porosity. Ang mga pagsusuri sa X-ray o CT ay nagpapatunay na ang isang heat-treatable na haluang metal ay sapat na malinis upang makaligtas sa paggamot sa solusyon nang walang paltos.
- Pagpapatunay ng mekanikal. Ang tensile at hardness testing sa bawat lot ay nagpapatunay na ang magnesium sa paliguan ay aktwal na isinalin sa mga katangian na kailangan ng drawing.
- Traceability. Ang mga numero ng init, mga sertipiko ng ingot, at mga rekord ng pagsubok ay naglalakbay kasama ang bahagi, kaya't ang tanong na ibinangon pagkalipas ng dalawang taon ay maaari pa ring masagot.
sariling atin programa ng kontrol sa kalidad ay binuo sa paligid ng mga hakbang na ito, dahil ang magnesium ay isa sa ilang mga elemento kung saan ang isang maliit na analytical error ay nagiging isang nakikitang field failure.
Mga Karaniwang Pagkakamali Kapag Tinutukoy ang Magnesium-Containing Aluminum
- Pagpili ng isang haluang metal sa lakas lamang. Ang isang mas mataas na magnesium na haluang metal ay maaaring mas malakas at maling pagpipilian pa rin kung ang bahagi ay nangangailangan ng thermal conductivity o salt-spray resistance.
- Itinuring ang A360 at A380 bilang mapagpapalit. Hindi sila. Ang mga antas ng tanso at magnesiyo ay sapat na naiiba upang baguhin ang gawi ng kaagnasan, paglipat ng init, at pagtugon sa machining.
- Pagdaragdag ng magnesiyo nang walang muling pagsusuri. Ang pagbawi ay nag-iiba sa temperatura, pagpapakilos, at oras. I-verify ang bawat karagdagan.
- Ipagpalagay na ang isang heat-treatable na haluang metal ay maaaring palaging gamutin sa init. Maginoo die castings bitag gas; nang walang tulong sa vacuum o isang haluang dinisenyo para sa layunin, ang T6 cycle ay gumagawa ng mga paltos sa halip na lakas.
- Hindi pinapansin ang sensitization sa 5xxx. Ang high-magnesium sheet na nakalantad sa katamtamang init sa loob ng maraming taon ay maaaring mawalan ng corrosion resistance kahit na walang ginawang "mali."
- Nakalimutan ang parusa ng conductivity. Ang bawat natunaw na elemento ay nagkakahalaga ng thermal performance, at ang tanso ang pinakamahalaga.
Mga Madalas Itanong
Ano ang ginagawa ng magnesium sa isang aluminyo na haluang metal?
Pinalalakas ng Magnesium ang aluminyo sa pamamagitan ng pagbaluktot sa kristal na sala-sala, na nagpapatibay ng solidong solusyon, at, kapag mayroon ding silikon o zinc, sa pamamagitan ng pagbuo ng mga pinong precipitate tulad ng Mg2Si o MgZn2 sa panahon ng pagtanda. Bahagyang ibinababa din nito ang density, at sa mga yari na Al-Mg na haluang metal ay pinapabuti nito ang paglaban sa mga kapaligiran ng klorido.
Magkano ang magnesium sa isang tipikal na aluminum die casting?
Karamihan sa mga die casting alloy ay nagtataglay ng magnesium sa pagitan ng 0.10% at 0.60% ayon sa timbang. Ang A360 ay tinukoy sa 0.40 hanggang 0.60% Mg, AlSi10Mg sa humigit-kumulang 0.20 hanggang 0.50%, A380 sa 0.10% o mas mababa, at ADC12 sa 0.30% o mas mababa.
Ang magnesium ba ay nagpapalakas o nagpapahina ng aluminyo?
Mas malakas, hanggang sa isang punto. Sa solidong solusyon at bilang kontroladong pag-uulan, ang magnesium ay nagpapataas ng ani at lakas ng makunat. Higit pa sa tinukoy na hanay, maaari nitong bawasan ang pagkalikido, pataasin ang pagkawala ng oksihenasyon, at babaan ang thermal conductivity nang walang kapaki-pakinabang na pakinabang sa mga katangian.
Bakit ang A360 ay naglalaman ng magnesium habang ang A380 ay wala?
Ang A380 ay umaasa sa tanso para sa lakas, na napakahusay sa pag-cast at makina ngunit hindi maganda ang pagganap sa basa o maalat na mga kondisyon. Ipinagpalit ng A360 ang tanso para sa magnesium, na nagbibigay ng mas mahusay na resistensya sa kaagnasan at bahagyang mas mahusay na pag-uugali sa mataas na temperatura. Iyon ang dahilan kung bakit lumilitaw ang A360 sa marine at fluid-handling na mga bahagi.
Maaari bang alisin ang magnesiyo sa isang aluminyo na natunaw?
Oo, ngunit nangangailangan ito ng pagsisikap. Ang demagging ay kadalasang ginagawa sa pamamagitan ng pag-flux sa mga compound na may chlorine-bearing o argon-chlorine gas mixtures. Ang pagdaragdag ng magnesiyo ay mabilis at mura; ang pag-alis nito ay nangangailangan ng oras, kagamitan, at pagsusuri sa kimika pagkatapos.
Nakakaapekto ba ang magnesium sa thermal conductivity ng aluminum?
Ginagawa ito, kahit na mas mababa kaysa sa tanso. Ang mga elementong hawak sa solidong solusyon ay nagkakalat ng mga heat carrier, kaya ang natunaw na magnesium ay bahagyang nagpapababa ng conductivity. Para sa mga heat sink at housing, ang mga low-copper na Al-Si-Mg alloy ay karaniwang nag-aalok ng pinakamahusay na balanse ng castability, lakas, at paglipat ng init.
Ang magnesiyo ay madaling makaligtaan sa isang materyal na sertipiko at mahirap balewalain sa isang natapos na bahagi. Itinatakda nito ang lakas ng isang paghahagis, ang buhay ng kaagnasan ng isang panel ng katawan, ang daanan ng init ng isang bahagi ng pag-iilaw, at ang paraan ng pagkilos ng isang natutunaw sa isang mahabang hapon kapag ang furnace ay humahawak mula umaga.
Ang pagkuha ng tama ay halos isang bagay ng disiplina: piliin ang haluang metal para sa duty cycle, panatilihin ang paliguan sa loob ng isang makitid na bintana, at i-verify gamit ang pagsukat sa halip na pag-aakala. Kung ikaw ay gumagawa sa pamamagitan ng isang aluminum component, ito man ay isang housing, isang heat sink, isang structural casting, o ang amag na gumagawa nito, natutuwa kaming pag-usapan ang pagpili ng haluang metal at ang proseso sa likod nito. Makipag-ugnayan sa aming koponan at sama-sama nating titingnan ang iyong guhit.
Pinakabagong Balita
Matuto Pa Tungkol sa Balita sa Industriya
-
16
Nov
 Magnesium vs Aluminum Die Casting: Isang Praktikal na Gabay para sa Mga Design TeamMagtanong sa sampung inhinyero kung ano ang naghihiwalay sa magnesium mula sa aluminyo at karaniwan kang makakakuha ng sampung variation ng parehong tatlong salita: timbang, gastos, kaagnasan. L...
-
16
Jul
Kumpletong Gabay sa Teknikal: Ano ang Mga Bahagi ng Aluminum Die Cast at Komprehensibong Pangkalahatang-ideya ng Mga Proseso ng Aluminum Alloy Die CastingTalaan ng mga Nilalaman Direktang Kahulugan Proseso ng Paggawa Ano ang Mga Bahagi ... -
19
Oct
Automotive Die Casting Aluminum: Isang Praktikal na Gabay sa Alloys, Parts at QualityAng aluminum die casting ay isa sa mga tahimik na workhorses ng modernong sasakyan. Tumingin sa likod ng isang headlight o sa ilalim ng hood at makikita mo ang cast aluminum parts na gumagawa ng... -
02
Sep
Magnesium vs Aluminum Die Casting: Paghahambing ng Densidad, Lakas, Gastos, at ApplicationDumating ang isang OEM engineer na nagsusuri ng bagong bahagi ng electric vehicle sa isang pamilyar na sangang-daan: dapat bang magnesiyo o aluminyo ang pabahay na ito? Ang sagot ay hindi kailan...
Kung ikaw ay isang mamimili o isang kasosyo sa pag-unlad, kami ay nakatuon sa pagbibigay sa iyo ng isang maaasahang solusyon.
MGA LINK NG PRODUKTO
Mobile
Serbisyo sa Customer
MABILIS NA LINK
GET IN QUOTE
CONTACT US
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
 OEM/ODM Die Casting Manufacturers