

Direktang Depinisyon at Pangkalahatang-ideya ng Mga Bahagi ng Aluminum Die Casting
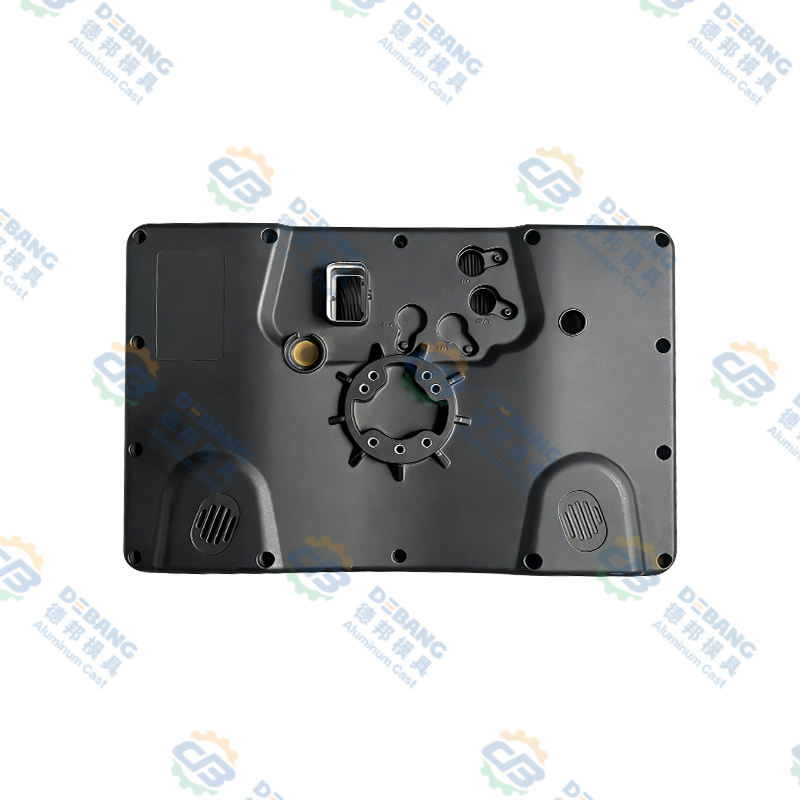
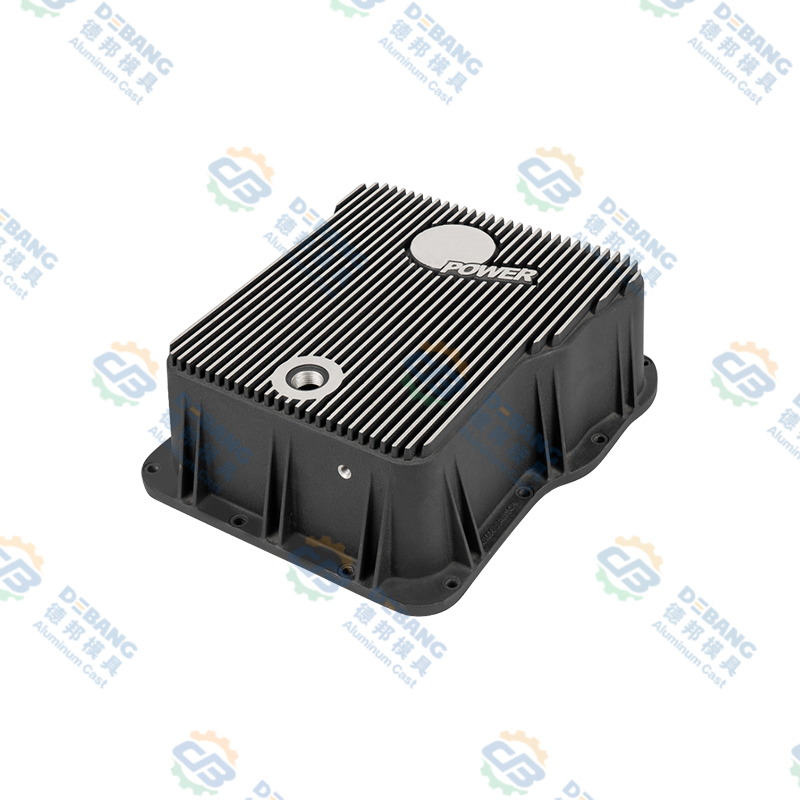
Mga bahagi ng aluminum die cast kumakatawan sa precision engineered metal parts na ginawa sa pamamagitan ng high pressure injection ng molten aluminum sa mga hardened steel molds, na lumilikha ng mga kumplikadong geometries na may mahigpit na dimensional tolerance at superior surface finishes sa mga single production cycle. .
Pinipilit ng proseso ng die casting ang tinunaw na aluminyo sa mga pressure na lumalampas sa 1500 hanggang 3500 pounds bawat square inch sa mga precision tooled cavities, na nagbibigay-daan sa paggawa ng mga bahagi na may dimensional accuracy ng plus o minus 0.003 inches at surface finish na maihahambing sa mga machined na bahagi na walang pangalawang operasyon sa pagtatapos. .
Ang pagpili ng aluminyo na haluang metal kasama ang 380, 390, A356, at mga espesyal na proprietary formulation ay nagbibigay-daan sa mga pinasadyang katangian ng materyal na tumutugon sa mga partikular na kinakailangan sa aplikasyon kabilang ang pagganap ng mataas na temperatura, paglaban sa kaagnasan, at pag-optimize ng lakas ng makina .
Mga Pangunahing Pamamaraan sa Proseso ng Aluminum Die Casting at Mga Pamamaraan sa Paggawa
Ang pag-unawa sa mga pamamaraan sa paggawa ng die casting ay nililinaw ang kakayahan at mga katangian ng kalidad.
Mga Bahagi ng Makinarya sa Die Casting at Pressure System
Ang mga die casting machine na inuri sa mga kategorya ng hot chamber at cold chamber ay nagbibigay ng natatanging mga pakinabang sa pagpapatakbo, na may mga hot chamber system na nagpapanatili ng tinunaw na metal sa pare-parehong temperatura na nagbibigay-daan sa mabilis na sunud-sunod na mga casting cycle na gumagawa ng 400 hanggang 600 na bahagi bawat oras, habang ang mga cold chamber machine ay tumanggap ng mga metal na may mas mataas na temperatura ng pagkatunaw na nagbibigay-daan sa mahusay na kalidad ng produktong aluminyo. . Ang mga presyon ng iniksyon mula sa 1500 pounds bawat square inch para sa malalaking bahagi hanggang 3500 pounds bawat square inch para sa manipis na mga bahagi ng katumpakan ng dingding ay pinipilit ang tinunaw na metal sa bawat detalye ng mold cavity.
Disenyo ng Mold at Mga Detalye ng Tool na Bakal
Ang precision hardened tool steel molds na ginawa sa mga tolerance ng plus o minus 0.0005 na pulgada ay nagbibigay ng cavity geometry na tumutukoy sa panghuling hugis ng bahagi at mga katangian ng dimensyon, na may mga inaasahang panghabambuhay ng amag na 100000 hanggang 500000 na mga cast depende sa pagpili ng materyal at disenyo ng cooling system . Maramihang mga hulmahan ng lukab na gumagawa ng 4 hanggang 8 na bahagi bawat cycle ay kapansin-pansing binabawasan ang bawat yunit ng gastos sa pagmamanupaktura.
Disenyo ng Gating at Feeding System
Ang mga sopistikadong sistema ng gating na nagdidirekta ng nilusaw na aluminyo na daloy sa mga lukab ng amag sa mga tumpak na kontroladong bilis ay pumipigil sa kaguluhan na nagpapababa ng air entrapment at nagpapagana ng pare-parehong metal fill na nag-aalis ng mga void at porosity defects . Ang mga sistema ng pagpapakain ay nagbibigay ng tuluy-tuloy na daloy ng metal na kabayaran para sa pag-urong ng solidification.
Pamamaraan ng Solidification at Paglamig
Ang kinokontrol na mga rate ng paglamig na karaniwang mula 50 hanggang 200 degrees Celsius bawat segundo ay nagbibigay-daan sa pagkamit ng ninanais na mga katangian ng microstructure kabilang ang laki ng butil at phase distribution na nag-optimize ng mga mekanikal na katangian . Ang water cooled cavity walls ay nagbibigay-daan sa mabilis na thermal extraction.
Ano ang Mga Bahagi ng Aluminum Die Cast at Depinisyon ayon sa Aplikasyon
Pag-unawa bahagi ng aluminum die cast nililinaw ng mga application ang kahalagahan ng pagmamanupaktura at saklaw ng kakayahan.
Ang mga bloke ng makina, cylinder head, transmission housing, at intake manifold ay binubuo ng 20 hanggang 30 porsiyento ng modernong timbang ng sasakyan.
- 5 hanggang 10% pagbabawas ng pagkonsumo ng gasolina
- Mataas na temperatura ng haluang metal na kakayahan
- Pinagsamang mga sipi sa paglamig
Ang mga bahagi ng landing gear, structural fitting, at hardware ng fuel system ay nangangailangan ng zero defect na pamantayan.
- Mga kinakailangan sa kalidad ng aerospace
- Kumpletong traceability
- Dalubhasang pagganap ng haluang metal
Nakikinabang ang mga computer server, kagamitan sa telekomunikasyon, at industrial control cabinet mula sa thermal management.
- Paglikha ng kumplikadong geometry
- Pagsasama ng pagwawaldas ng init
- EMI shielding kakayahan
Ang mga pump housing, valve body, at mga bahagi ng compressor ay naghahatid ng maaasahang pagganap.
- Malupit na kakayahan sa kapaligiran
- Pagiging epektibo sa gastos
- Pinagsama-samang mga sipi
Ang mga power tool, kagamitan sa hardin, at portable na appliances ay nagpapakita ng versatility.
- Aesthetic surface finish
- Magaan na konstruksyon
- Kakayahang umangkop sa disenyo
Ang mga enclosure ng kagamitan at hardware ng network ay nagpapakita ng mga kakayahan sa katumpakan.
- Pagdimensyon ng katumpakan
- Pagsasama ng bahagi
- Pagganap ng pagiging maaasahan
Aluminum Alloys para sa Die Casting Selection and Specification
Ang pagpili ng haluang metal ay pangunahing nakakaapekto sa mga katangian ng bahagi at pagiging angkop ng aplikasyon.
| Pagtatalaga ng haluang metal | Pangunahing Silicon % | Lakas ng makunat ksi | Pagpahaba % | Pangunahing Aplikasyon |
|---|---|---|---|---|
| 380 haluang metal | 8.5 hanggang 11.5 | 47 hanggang 49 | 3 hanggang 5 | Automotive powertrain |
| 390 Haluang metal | 17 hanggang 19 | 53 hanggang 56 | 1 hanggang 2 | Hinaharang ng makina ang mga bomba |
| A356 Alloy | 7.0 nominal | 33 hanggang 55 | 3 hanggang 6 | Aerospace automotive |
Standard Industrial Choice
Ang 8.5 hanggang 11.5% na silicon ay nagbibigay ng mahusay na castability na nagbibigay-daan sa kumplikadong manipis na mga disenyo ng pader na may superior corrosion resistance na ginagawa itong pinakamainam na pagpipilian para sa mga bahagi ng automotive powertrain.
Opsyon sa Mataas na Pagganap
Ang 17 hanggang 19% na silicon ay nagbibigay ng higit na tigas at paglaban sa pagsusuot kumpara sa 380, na may mataas na mga katangian ng lakas na angkop para sa mga aplikasyon ng mataas na stress.
Premium na Marka
Ang 7% na silikon ay nagbibigay-daan sa paggamot sa init sa pamamagitan ng pagpapatigas ng ulan sa pagtaas ng lakas ng 30 hanggang 50 porsiyento, na nagbibigay ng mga pambihirang katangian para sa mga aplikasyon ng aerospace.
Mga Pakinabang sa Proseso ng Die Casting at Mga Pakinabang sa Competitive
Mga hamon and Limitations in Aluminum Die Casting Processes
Ang gas entrapment at shrinkage porosity formation sa panahon ng solidification ay lumilikha ng mga void sa loob ng castings. Binabawasan ng high pressure die casting ngunit hindi inaalis ang mga problema sa porosity.
Katumpakan hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Nililimitahan ng mga limitasyon sa kapal ng pader, mga kinakailangan sa anggulo ng draft, at mga paghihigpit sa linya ng paghihiwalay kumpara sa machining.
Maraming mga application ang nangangailangan ng gilid trimming, heat treatment, at precision finishing pagdaragdag ng 10 hanggang 30% sa kabuuang gastos.
Kalidad Control and Testing Procedures for Die Cast Components
Dimensional Inspection
Ang mga coordinate na measuring machine at automated optical inspection system ay nagpapatunay ng dimensional conformance, na may mga sampling plan na nag-inspeksyon ng 0.5 hanggang 5% ng mga dami ng produksyon.
Pagtuklas ng Porosity
Nakikita ng pagsusuri sa X ray radiography ang internal porosity at void formation, na may automated analysis na nagbibilang ng laki at lokasyon ng depekto.
Mechanical Testing
Ang tensile testing specimens ay nagpapatunay ng tensile strength, yield strength, at elongation na pagsunod sa mga kinakailangan sa espesipikasyon.
Kalidad ng Ibabaw
Ang visual na inspeksyon at optical profilometry ay nagpapatunay sa kinis ng surface finish at natukoy ang mga depekto kabilang ang mga marka ng pag-urong at malamig na lap.
Dokumentasyon
Ang komprehensibong dokumentasyon na nagre-record ng pagkakakilanlan ng amag, mga parameter ng produksyon, at mga resulta ng inspeksyon ay lumilikha ng kumpletong traceability ng produkto.
Pagsunod
Ang mga electronic data management system ay nagbibigay-daan sa mahusay na pag-access sa record na nagbibigay-kasiyahan sa mga kinakailangan ng regulasyon at customer.
Aluminum Die Casting Economics at Pagsusuri sa Gastos
Ang die casting ay nagiging matipid sa 50,000 hanggang 100,000 unit volume depende sa pagiging kumplikado ng bahagi. Sa ibaba ng threshold na ito, ang machining o iba pang mga proseso ay maaaring mapatunayang mas matipid.
Mga Alituntunin sa Disenyo and Best Practices for Die Casting
Pagkakapareho ng Kapal ng Pader
Panatilihin ang pare-parehong kapal ng pader na 0.100 hanggang 0.150 pulgada upang maiwasan ang labis na pag-urong at mga hot spot. Gumamit ng malaking radii na hindi bababa sa 0.050 pulgada para sa mga transition.
Mga Kinakailangan sa Draft Anggulo
Ilapat ang pinakamababang 1 hanggang 2 degree na mga anggulo ng draft na nagbibigay-daan sa madaling pagbuga ng bahagi mula sa mga amag nang walang marka o pinsala.
Tadyang at Boss
Gumamit ng madiskarteng ribbing at paglalagay ng boss para mapataas ang higpit at lakas nang walang proporsyonal na pagtaas ng timbang. Ang kapal ng rib ay dapat na 50 hanggang 70% ng nominal na kapal ng pader.
Undercut Minimization
I-minimize ang mga undercut at kumplikadong geometry na nangangailangan ng mga movable core, na makabuluhang nagpapataas ng pagiging kumplikado at gastos ng amag.
Diskarte sa Pagpaparaya
Tukuyin ang mga makatotohanang pagpapaubaya na tumutugma sa kakayahan sa die casting na karaniwang ±0.003 pulgada para sa mga feature at ±0.001 bawat pulgada ng dimensyon.
Paglalagay ng Linya ng Paghihiwalay
Iposisyon ang mga linya ng paghihiwalay sa mga hindi kritikal na ibabaw upang mabawasan ang aesthetic na epekto at pasimplehin ang disenyo ng amag.
Advanced na Die Casting Technology at Mga Inobasyon sa Proseso
Squeeze Casting at Semi Solid na Metal
Ang paglalapat ng mga matataas na presyon sa panahon ng solidification ay lumilikha ng mga ultra dense defect free castings na may mga mekanikal na katangian na lumalapit sa mga huwad na bahagi.
Vacuum Assisted Die Casting
Ang vacuum extraction sa panahon ng pagpuno ng amag ay pumipigil sa gas entrapment, binabawasan ang porosity ng 75 hanggang 90 porsiyento na nagpapagana ng pressure tight castings.
Thermal Die Casting Control
Ang mga advanced na cooling system ay nagbibigay-daan sa tumpak na thermal cycling control na nag-optimize ng microstructure at mga katangian para sa mas pinong mga istraktura ng butil.
Simulation ng Proseso at AI
Ang advanced na simulation software at artificial intelligence ay nag-optimize ng mga parameter na nakakamit ng higit na mataas na kalidad na patuloy na nagpapahusay sa pagganap.
Integrasyon ng Industriya 4.0
Ang mga konektadong system na nangongolekta ng real time na data ng produksyon ay nagbibigay-daan sa predictive maintenance at remote monitoring.
Mga Madalas Itanong Tungkol sa Mga Bahagi ng Aluminum Die Casting
Ang aluminum die casting ay nagiging economically competitive sa machining sa production volume na lampas sa 50000 hanggang 100000 units depende sa component complexity , na may pagkalkula ng break even na naghahambing ng gastos sa amag laban sa bawat pagtitipid ng yunit na tumutukoy sa pinakamababang dami ng mabubuhay.
Ang mga espesyal na haluang metal na may kasamang 390 at binagong A356 na mga variant ay nagpapanatili ng mga katanggap-tanggap na katangian sa mga temperatura hanggang 300 hanggang 350 degrees Celsius , kahit na ang pinalawig na serbisyo sa mataas na temperatura ay nangangailangan ng maingat na pagpili ng materyal at potensyal na pangalawang paggamot sa init.
Kasama sa mga karaniwang pangalawang operasyon ang pag-trim sa gilid ng linya ng paghihiwalay, pag-alis ng mga sprue mark, precision drilling at pag-tap sa paggawa ng mga sinulid na butas, at paminsan-minsang pagbubutas at pagtatapos ng machining para sa mga kritikal na dimensyon kung saan hindi sapat ang die casting tolerance.
Ang X ray radiography ay nagbibigay ng tiyak na panloob na pagtuklas ng depekto kabilang ang porosity identification, habang ang ultrasonic testing ay nag-aalok ng mabilis na screening ng depekto para sa mataas na dami ng produksyon na nangangailangan ng mas mabilis na mga ikot ng inspeksyon.
Ang mga die cast surface ay maaaring makatanggap ng anodizing para sa proteksyon ng kaagnasan at pagkakaiba-iba ng kulay, powder coating para sa matibay na mga kulay na finish, plating kabilang ang nickel at chrome , o buli para sa maliwanag na hitsura ng metal.
Ang mga espesyal na food grade na aluminyo na haluang metal at mga pamamaraan ng paghahagis na may mahigpit na paglilinis at dokumentasyon ng traceability ay nagbibigay-daan sa paggawa ng mga aprubadong bahagi ng food contact nakakatugon sa mga kinakailangan sa regulasyon kabilang ang pagsunod sa FDA.
Ang pare-parehong kapal ng pader, malaking radii para sa mga transition, madiskarteng paglalagay ng tadyang para sa paninigas, at maingat na pagpoposisyon ng linya ng paghihiwalay ay nagpapaliit ng mga depekto at makabuluhang mapabuti ang ani ng produksyon.
Ang hindi protektadong aluminum die castings ay madaling nabubulok sa mga kapaligiran ng tubig-alat, na nangangailangan ng mga protective coating kabilang ang anodizing, polyurethane na pintura, o mga espesyal na epoxy system pagbibigay ng maaasahang pangmatagalang proteksyon.
Katumpakan die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , na may maingat na disenyo at tolerance stack up analysis na tinitiyak ang maaasahang repeatability ng assembly.
Ang kumpletong oras ng lead ay karaniwang sumasaklaw ng 8 hanggang 12 na linggo kasama ang disenyo at konstruksyon ng amag, tooling tryout at validation, at paunang paghahatid ng mga sample ng produksyon , na may pinabilis na tooling na nagdaragdag ng 20 hanggang 40 porsiyentong iskedyul ng pagbabawas ng premium ng gastos.