

Isang Komprehensibong Gabay sa Mga Bahagi ng Die-Cast: Mga Proseso, Materyal, at Aplikasyon
 2026.07.14
 Balita sa Industriya
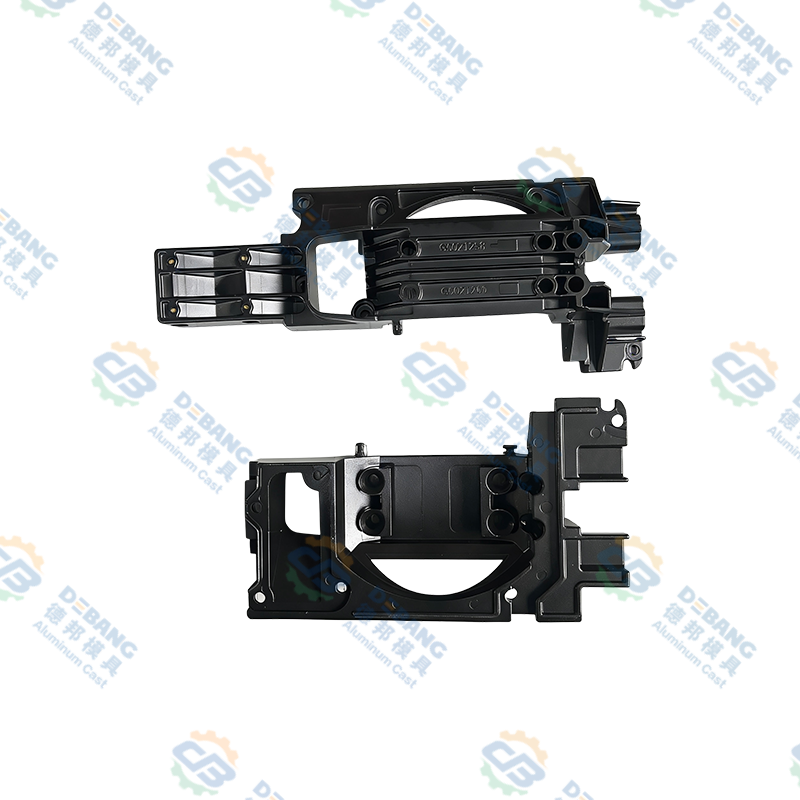
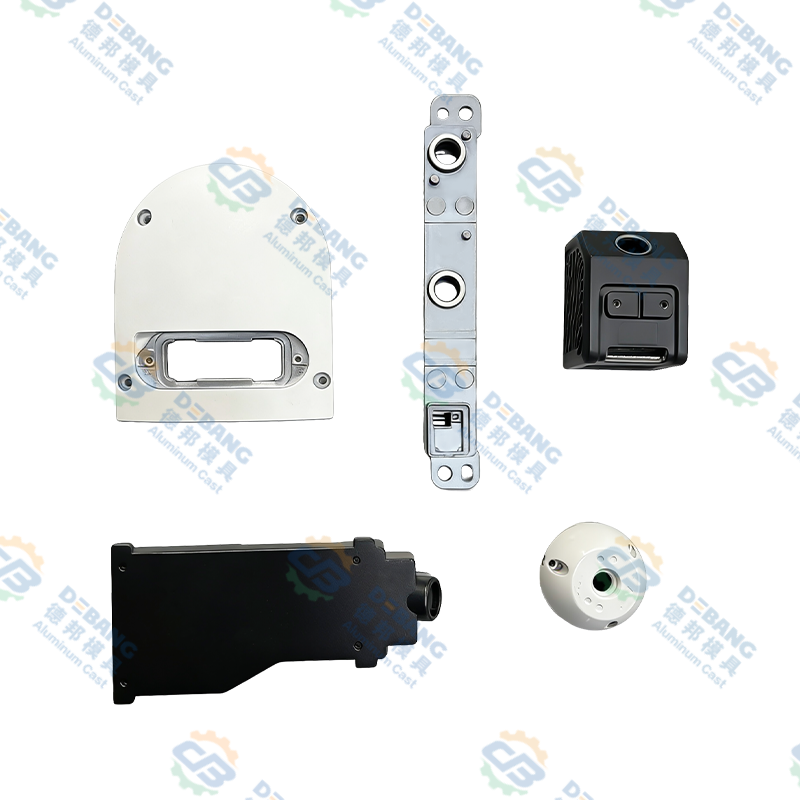
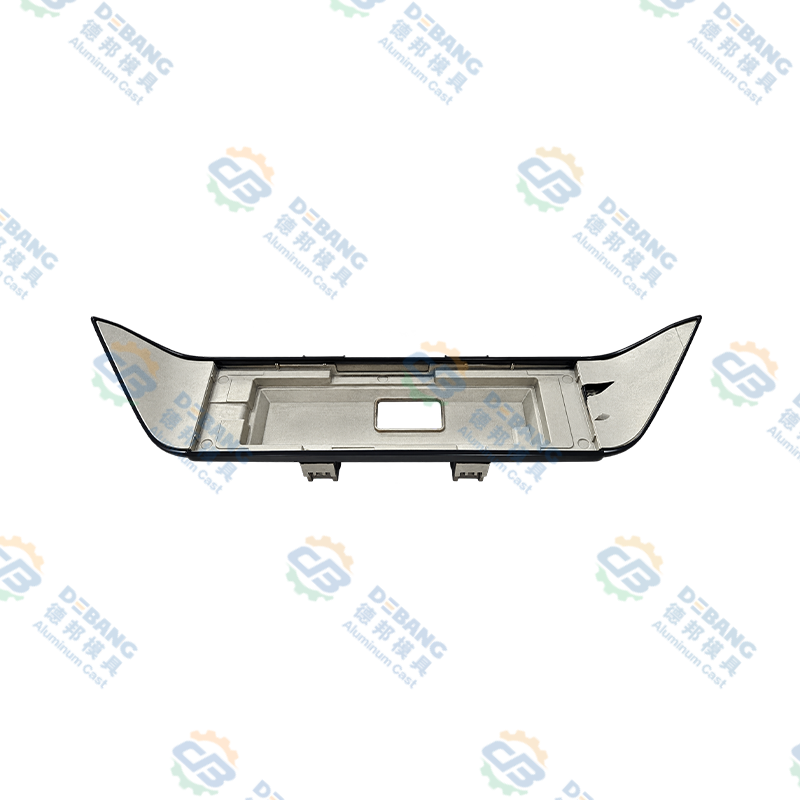
Ang mga bahagi ng die casting ay mga bahagi ng metal na ginawa sa pamamagitan ng pagpilit ng tinunaw na metal, karaniwang aluminyo, zinc, o magnesium, sa isang magagamit muli na amag na bakal sa ilalim ng mataas na presyon. Ginagamit ang paraang ito sa mga industriya ng automotive, electronics, pang-industriya na kagamitan, at produkto ng consumer dahil gumagawa ito ng tumpak, nauulit na mga bahagi sa mataas na volume at medyo mababa ang gastos sa bawat unit. Ang gabay na ito ay nagtuturo sa kung paano ginawa ang mga bahagi ng die casting, kung aling mga materyales at finish ang magagamit, kung saan ang proseso ay pinakaangkop, at kung paano makipagtulungan sa isang supplier upang makakuha ng pare-pareho, mataas na kalidad na mga resulta.
Direktang sagot: Ang mga bahagi ng die casting ay pinakaangkop para sa katamtaman hanggang sa mataas na dami ng mga takbo ng produksyon, karaniwang nagsisimula sa humigit-kumulang 1000 na mga unit at umaakyat sa milyun-milyon, kung saan ang katumpakan ng dimensional, manipis na mga pader, at makinis na surface finish ay higit na mahalaga kaysa sa raw mechanical strength. Kung ang iyong proyekto ay nangangailangan ng mas kaunti sa ilang daang mga yunit, ang CNC machining o sand casting ay karaniwang mas epektibo sa gastos. Kung ang iyong proyekto ay nangangailangan ng mataas na volume, mahigpit na pagpapaubaya, at kumplikadong geometry sa isang shot, ang mga bahagi ng die casting ay halos palaging ang tamang pagpipilian.
Ano Ang Mga Bahagi ng Die Casting
Ang mga bahagi ng die casting ay mga bahagi ng metal na ginawa sa pamamagitan ng proseso ng die casting, kung saan ang tinunaw na metal ay itinuturok sa isang precision-machined steel mold, na kilala bilang isang die, sa ilalim ng makabuluhang presyon. Pinupuno ng metal ang lukab ng die sa isang bahagi ng isang segundo, mabilis na lumalamig, at tumigas hanggang sa huling hugis ng bahagi. Kapag ang metal ay tumigas, ang die ay bubukas at ang natapos na bahagi ay ilalabas, handa na para sa minimal na pangalawang pagtatapos.
Ang prosesong ito ay pangunahing naiiba sa sand casting o investment casting dahil ang die ay magagamit muli, kadalasan para sa sampu-sampung libong mga cycle, na siyang dahilan kung bakit matipid ang mga bahagi ng die casting para sa mataas na volume na produksyon. Ang isang solong die ay maaaring makagawa kahit saan mula sa 50000 hanggang higit sa 1 milyong mga bahagi bago ito nangangailangan ng makabuluhang pagpapanatili o pagpapalit, depende sa haluang metal na ginamit at ang pagiging kumplikado ng bahagi.
Ang terminong die casting parts ay sumasaklaw sa napakalawak na hanay ng mga pisikal na produkto, mula sa isang maliit na zinc connector na tumitimbang ng ilang gramo hanggang sa isang malaking aluminum transmission housing na tumitimbang ng ilang kilo. Ang pinag-iisa sa kanila ay ang paraan ng pagmamanupaktura sa halip na ang pangwakas na paggamit, kung kaya't ang parehong pinagbabatayan na proseso ay nagsisilbi sa mga industriya na naiiba sa automotive engineering, consumer electronics, at hardware ng sambahayan. Ang pag-unawa sa nakabahaging pundasyong ito ay nakakatulong sa mga mamimili at inhinyero na gumawa ng mas mahusay na mga desisyon kapag sinusuri nila kung ang die casting ay angkop para sa isang bagong bahagi.
Dapat ding tandaan na ang mga bahagi ng die casting ay halos palaging hugis net o malapit sa hugis ng net, ibig sabihin, ang bahagi ay lumalabas sa die na napakalapit sa mga huling sukat nito. Ito ay kabaligtaran sa mga proseso tulad ng forging o extended machining, kung saan ang isang malaking halaga ng dagdag na materyal ay inalis upang maabot ang huling hugis. Ang malapit na hugis ng net ng mga bahagi ng die casting ay isa sa mga pinakamalaking dahilan kung bakit ang proseso ay napakahusay sa materyal sa sukat.
Sukat ng Dimensyon
Ang mga karaniwang pagpapaubaya ay mula sa plus o minus na 0.05 mm hanggang 0.15 mm depende sa laki ng bahagi at haluang metal, na mas mahigpit kaysa sa sand casting.
Kapal ng pader
Ang mga bahagi ng die casting ay karaniwang nakakamit ang kapal ng pader sa pagitan ng 0.5 mm at 5 mm, na nagbibigay-daan sa magaan ngunit maayos na mga disenyo.
Bilis ng Ikot
Ang mga high pressure die casting machine ay maaaring gumawa ng kahit saan mula 200 hanggang 1000 shot kada oras depende sa laki ng bahagi.
Ibabaw ng Tapos
Ang mga bahagi ay lumalabas sa die na may makinis na parang cast surface, kadalasang nangangailangan ng kaunti hanggang sa walang karagdagang machining bago gamitin.
Ipinaliwanag ang Proseso ng Die Casting
May tatlong pangunahing pamamaraan ng die casting na ginagamit upang makagawa ng mga bahagi ng die casting ngayon: high pressure die casting, low pressure die casting, at gravity die casting. Ang high pressure die casting ay tumutukoy sa karamihan ng mga bahaging ginawa sa buong mundo dahil nag-aalok ito ng pinakamabilis na cycle ng oras at ang pinakamahigpit na tolerance. Ang low pressure die casting ay kadalasang pinipili para sa mas malalaking gulong ng automotive at structural parts kung saan binabawasan ng mas mabagal, mas kontroladong pagpuno ang porosity. Ang gravity die casting, kung minsan ay tinatawag na permanent mold casting, ay umaasa lamang sa gravity kaysa sa panlabas na presyon, at kadalasang ginagamit para sa mas simpleng mga hugis sa mas maliliit na production run. Ang pangkalahatang proseso para sa high pressure die casting, ang pinakakaraniwang ginagamit na variant, ay sumusunod sa mga yugtong ito.
1
Paghahanda ng Die at Clamping
Ang dalawang kalahati ng steel die ay nililinis, pinadulas ng isang release agent, at pinagsama-sama sa ilalim ng locking force na maaaring lumampas sa 4000 tonelada sa malalaking makina, na tinitiyak na ang die ay mananatiling selyado laban sa presyon ng papasok na metal. Tinutulungan din ng lubricant layer ang natapos na bahagi ng die casting na hiwalay nang malinis mula sa ibabaw ng die sa panahon ng pagbuga, na binabawasan ang panganib na mapunit ang ibabaw.
2
Pagtunaw at Pag-iniksyon ng Metal
Ang metal ay natutunaw sa isang furnace, karaniwang nasa pagitan ng 380 degrees Celsius para sa zinc at 660 degrees Celsius para sa aluminum, pagkatapos ay itinuturok sa die cavity sa mga pressure na mula 1500 hanggang higit sa 25000 psi depende sa makina at haluang metal. Ang metal ay naglalakbay sa isang runner system at gate na idinisenyo upang punan ang pinakamanipis, pinakadetalyadong mga seksyon ng bahagi ng die casting bago patigasin ang mas makapal na mga seksyon.
3
Paglamig at Solidification
Ang tinunaw na metal ay lumalamig at tumitibay sa loob ng die sa loob ng isang bahagi ng isang segundo hanggang ilang segundo, depende sa kapal ng pader at dami ng bahagi, na kumukuha ng eksaktong hugis ng lukab, kabilang ang mga pinong detalye sa ibabaw at panloob na tadyang. Ang mga cooling channel na nakapaloob sa die ay nagpapalipat-lipat ng tubig o langis upang kontrolin ang bilis ng solidification at bawasan ang pagkakataon ng mga internal na pag-urong na depekto.
4
Die Opening at Ejection
Kapag tumigas na, bubukas ang die at itinutulak ng mga ejector pin ang natapos na bahagi ng die casting palabas ng cavity, handa na para sa susunod na cycle na magsisimula kaagad. Nakakatulong ang mga well maintained ejector system na maiwasan ang pagpapapangit ng manipis na pader na mga seksyon sa yugtong ito, lalo na sa mga bahaging may malalalim na cavity.
5
Pag-trim at Pagtatapos
Ang labis na materyal tulad ng flash at ang metal runner system ay pinuputol, at ang bahagi ay maaaring sumailalim sa pangalawang operasyon tulad ng shot blasting, machining, plating, o powder coating batay sa aplikasyon. Maraming linya ng produksyon ang nag-o-automate ng trimming step na ito gamit ang nakalaang trim die, na nagbibigay-daan sa mga bahagi ng die casting na mabilis na lumipat mula sa casting machine patungo sa packaging.
Mga Karaniwang Materyales na Ginagamit sa Mga Bahagi ng Die Casting
Ang pagpili ng tamang haluang metal ay isa sa pinakamahalagang desisyon kapag nagdidisenyo ng mga bahagi ng die casting, dahil nakakaapekto ito sa lakas, timbang, paglaban sa kaagnasan, at pangkalahatang gastos. Inihahambing ng talahanayan sa ibaba ang apat na pinakamalawak na ginagamit na mga materyales sa die casting.
| materyal | Karaniwang Densidad | Mga Pangunahing Katangian | Mga Karaniwang Gamit |
|---|---|---|---|
| Aluminum Alloys, tulad ng ADC12 at A380 | Mga 2.7 g bawat cubic cm | Magaan, mahusay na paglaban sa kaagnasan, mahusay na ratio ng lakas sa timbang, mataas na thermal conductivity | Automotive housing, engine bracket, electronic enclosures, heat sinks |
| Zinc Alloys, tulad ng Zamak 3 at Zamak 5 | Mga 6.6 g bawat cubic cm | Napakahusay na castability, napakahigpit na pagpapahintulot, mataas na lakas ng epekto, madaling i-plate | Mga konektor, pandekorasyon na hardware, maliliit na gear na katumpakan, mga kagamitan sa pagtutubero |
| Magnesium Alloys, tulad ng AZ91D | Mga 1.8 g bawat cubic cm | Lightest structural die casting metal, mahusay na lakas, mahusay na machinability | Automotive interior bracket, laptop at camera housing, power tool body |
| Copper at Brass Alloys | Mga 8.5 g bawat cubic cm | Malakas, lumalaban sa pagsusuot, mahusay na kondaktibiti ng kuryente, mas mataas na punto ng pagkatunaw | Mga konektor ng kuryente, mga balbula sa pagtutubero, hardware sa dagat |
Ang mga bahagi ng aluminum die casting ay kumakatawan sa pinakamalaking bahagi ng pandaigdigang die casting na output dahil binabalanse ng mga ito ang timbang, lakas, at epektibong gastos sa mga industriya. Pinipili ang mga bahagi ng zinc die casting kapag ang napakahusay na detalye at mahigpit na tolerance ay kinakailangan sa mas maliliit na bahagi, dahil ang mga zinc alloy ay mas madaling dumaloy sa manipis na mga seksyon kaysa sa aluminyo.
Ang mga bahagi ng magnesium die casting ay nakakakuha ng lupa sa mga industriya kung saan mahalaga ang bawat gramo, dahil ang magnesium ay humigit-kumulang 35 porsiyentong mas magaan kaysa sa aluminyo para sa isang maihahambing na bahagi ng geometry. Ginagawa nitong isang karaniwang pagpipilian para sa mga handheld electronics, power tool, at ilang partikular na automotive interior bracket. Ang mga haluang metal na nakabatay sa tanso, habang hindi gaanong karaniwan kaysa sa aluminum o zinc, ay pinipili kapag ang electrical conductivity o wear resistance sa ilalim ng load ay mas mahalaga kaysa sa pagliit ng timbang, tulad ng sa electrical terminal blocks o heavy duty bushings.
Kapag naghahambing ng mga opsyon sa materyal, karaniwang tinitimbang ng mga inhinyero ang apat na salik nang magkasama kaysa sa paghihiwalay: ang operating temperature na haharapin ng bahagi, ang mekanikal na kargada na dapat nitong dalhin, ang paraan ng pagtatapos na binalak pagkatapos ng paghahagis, at ang target na halaga ng yunit. Ang isang bahagi ng die casting na nakalaan para sa isang compartment ng makina ay kailangang tiisin ang matagal na init sa itaas ng 120 degrees Celsius, na kadalasang nag-aalis ng mga zinc alloy na mas mababa ang grado at sa halip ay tumuturo sa isang heat resistant aluminum alloy. Ang isang pandekorasyon na hawakan ng pinto, sa kabilang banda, ay maaaring unahin ang isang makinis na ibabaw na tumatanggap ng chrome plating na rin, na pinapaboran ang zinc kaysa sa aluminyo.
Die Casting kumpara sa Iba pang Paraan ng Metal Casting
Mga bahagi ng die casting ay madalas na inihambing laban sa paghahagis ng buhangin at paghahagis ng pamumuhunan, dahil ang lahat ng tatlong proseso ay humuhubog sa tinunaw na metal sa isang pangwakas na anyo. Ang tamang pagpipilian ay nakasalalay nang malaki sa dami ng produksyon, kinakailangang katumpakan, at laki ng bahagi. Ang talahanayan sa ibaba ay nagbubuod kung paano naiiba ang tatlong pamamaraang ito sa mga salik na pinakamahalaga sa mga mamimili.
| Salik | Die Casting | Paghahagis ng Buhangin | Paghahagis ng Pamumuhunan |
|---|---|---|---|
| Karaniwang Pagpaparaya | Plus o minus 0.05 hanggang 0.15 mm | Plus o minus 0.5 hanggang 1.5 mm | Plus o minus 0.1 hanggang 0.3 mm |
| Pinakamahusay na Naaangkop na Dami | 1000 units at mas mataas | 1 hanggang ilang daang unit | 50 hanggang ilang libong yunit |
| Ibabaw ng Tapos | Makinis, malapit sa hugis ng lambat | Magaspang, nangangailangan ng machining | Makinis, pinong detalye |
| Gastos sa Tooling | Mataas sa harap, mababa sa bawat unit | Mababang upfront, mas mataas bawat unit | Moderate upfront at bawat unit |
| Mga Karaniwang Materyales | Aluminyo, sink, magnesiyo | Bakal, bakal, tanso, aluminyo | Bakal, hindi kinakalawang na asero, mga superalloy |
Malinaw na panalo ang mga bahagi ng die casting sa tuwing malaki ang production run at nakikinabang ang geometry mula sa manipis at pare-parehong mga pader. Ang paghahagis ng buhangin ay nananatiling mas angkop para sa napakalaking bahagi o isa sa mga prototype kung saan ang paggawa ng bakal na die ay hindi magiging matipid. Ang investment casting ay kadalasang pinipili kapag ang bahagi ay nangangailangan ng parehong pinong detalye at isang metal, tulad ng hindi kinakalawang na asero, na hindi praktikal na mamatay cast sa mataas na presyon.
Surface Finishing Options para sa Die Casting Parts
Karamihan sa mga bahagi ng die casting ay nag-iiwan sa die na may magagamit nang ibabaw, ngunit maraming mga aplikasyon ang humihiling ng karagdagang hakbang sa pagtatapos upang mapabuti ang hitsura, resistensya sa kaagnasan, o pagganap ng pagsusuot. Ang talahanayan sa ibaba ay binabalangkas ang mga paraan ng pagtatapos na pinakakaraniwang ginagamit sa mga bahagi ng die casting.
| Paraan ng Pagtatapos | Layunin | Mga Karaniwang Aplikasyon |
|---|---|---|
| Shot Blasting | Tinatanggal ang nalalabi sa ibabaw at lumilikha ng pare-parehong matte na texture | Pangkalahatang layunin na mga bracket at pabahay |
| Powder Coating | Nagdaragdag ng matibay na kulay na layer na may mahusay na paglaban sa kaagnasan | Panlabas na kagamitan, appliance housing |
| Chrome o Nickel Plating | Nagpapabuti ng hitsura at nagdaragdag ng isang matigas, lumalaban sa kaagnasan na layer | Pandekorasyon na hardware, plumbing fixtures |
| Anodizing, aluminyo lamang | Bumubuo ng protective oxide layer at nagbibigay-daan sa pagtitina ng kulay | Consumer electronics, architectural trim |
| CNC Machining | Nakakamit ang mas mahigpit na pagpapahintulot sa mga partikular na ibabaw ng pagsasama | Mga bahagi ng makina, precision assemblies |
Ang pagpili ng tamang tapusin para sa isang bahagi ng die casting ay hindi puro kosmetiko. Ang powder coating at anodizing, halimbawa, ay nagdaragdag ng isang masusukat na layer ng proteksyon ng kaagnasan na maaaring pahabain ang buhay ng serbisyo ng isang panlabas na bahagi ng ilang taon kumpara sa isang hindi natapos na bahagi na nakalantad sa parehong kapaligiran.
Mga Pangunahing Kalamangan ng Mga Bahagi ng Die Casting
A
Mataas na Bilis ng Produksyon
Ang isang solong die casting machine ay maaaring gumawa ng daan-daang bahagi bawat oras, na ginagawang perpekto ang prosesong ito para sa mga order sa sampu-sampung libo o milyon, lalo na kung ihahambing sa mas mabagal na cycle ng mga sand casting o CNC machining.
B
Complex Geometry sa One Shot
Ang mga buto-buto, bosses, thread, at manipis na mga pader ay maaaring direktang mabuo sa die, na binabawasan o inaalis ang pangangailangan para sa pangalawang pagpupulong ng maraming bahagi, na nagpapababa sa bilang ng bahagi at paggawa ng pagpupulong.
C
Napakahusay na Dimensional Repeatability
Dahil ang parehong tumigas na bakal na die ay ginagamit muli para sa bawat shot, ang pagkakaiba-iba ng bahagi sa bahagi ay nananatiling napakababa sa mahabang panahon ng produksyon, na mahalaga para sa mga bahagi na dapat magkasya nang eksakto sa isang mas malaking assembly.
D
Mas mababang Gastos Bawat Yunit sa Volume
Bagama't mas mataas ang halaga ng tooling sa harap, ang gastos sa bawat bahagi ay makabuluhang bumababa habang tumataas ang volume, kadalasang nagiging pinakamurang opsyon na lampas sa ilang libong unit at patuloy na bumubuti habang ang volume ay umaakyat sa daan-daang libo.
E
Malakas na Surface Finish
Ang mga bahagi ay karaniwang nangangailangan ng kaunti hanggang sa walang buli bago magpinta, maglagay ng kalupkop, o coating, na nagpapaikli sa pangkalahatang timeline ng pagmamanupaktura at nagpapababa sa gastos sa paggawa na nauugnay sa pangalawang paghahanda sa ibabaw.
F
Kahusayan ng Materyal
Ang labis na metal mula sa mga runner at overflow na balon ay maaaring muling tunawin at magamit muli, na pinapanatili ang materyal na basura na medyo mababa kumpara sa mga subtractive na proseso tulad ng CNC machining, kung saan ang malaking bahagi ng panimulang stock ay napupunta bilang scrap chips.
Mga Karaniwang Aplikasyon at Industriya para sa Mga Bahagi ng Die Casting
Industriya ng Automotive
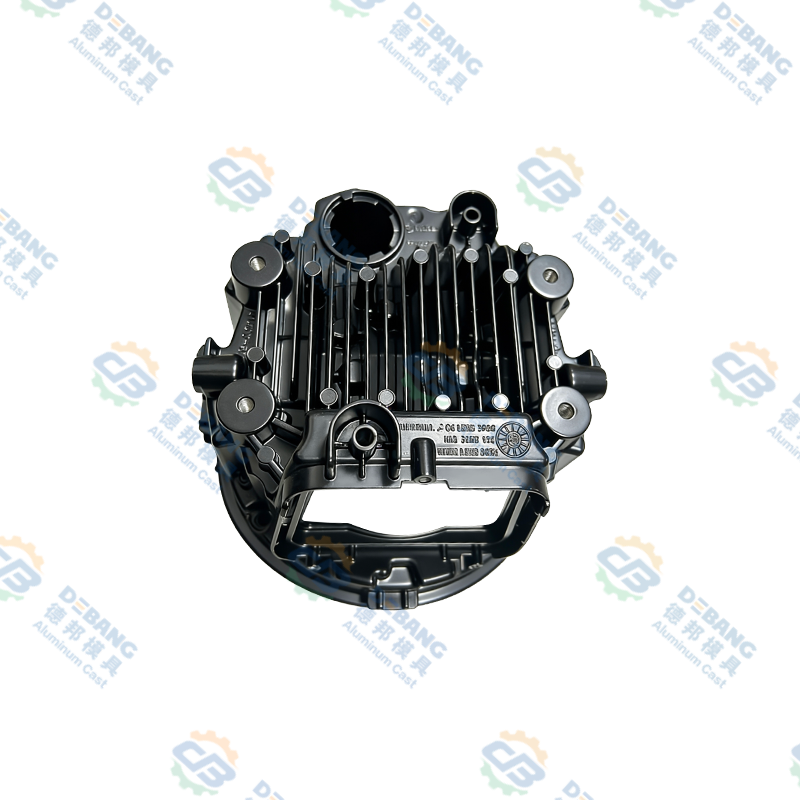
Ang mga bloke ng makina, mga transmission housing, mga bracket, at mga bahagi ng istruktura, kung saan ang mga bahagi ng aluminum die casting ay nakakatulong na bawasan ang bigat ng sasakyan at pahusayin ang fuel efficiency. Maraming mga tagagawa ang gumagamit na ngayon ng malalaking sukat na aluminum die casting parts upang palitan ang dating mga assemblies ng dose-dosenang mga naselyohang piraso ng bakal, na pinuputol ang parehong timbang at oras ng pagpupulong.
Consumer Electronics
Ang mga laptop frame, katawan ng camera, at mga bahagi ng smartphone ay umaasa sa mga bahagi ng magnesium at aluminum die casting para sa isang malakas ngunit magaan na enclosure na makakatulong din sa pag-alis ng init mula sa sensitibong panloob na circuitry.
Kagamitang Pang-industriya
Ang mga pump housing, gearbox cover, at motor enclosure ay gumagamit ng die casting parts dahil nakakayanan ng mga ito ang vibration at katamtamang thermal load habang hawak ang mahigpit na tolerance para sa shaft alignment at bearing seats.
Mga Kagamitan sa Pag-iilaw
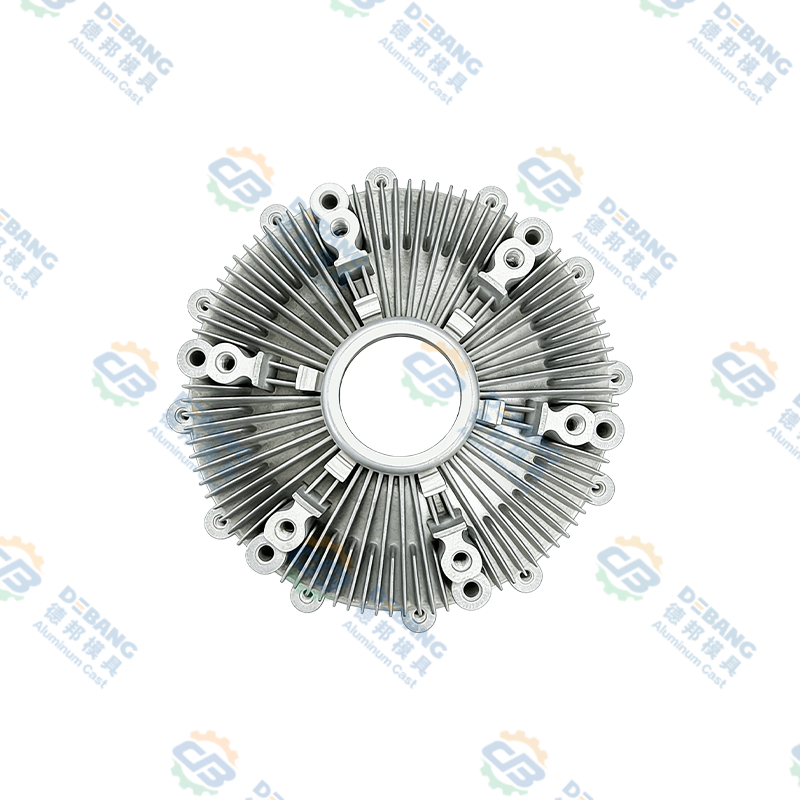
Ang mga LED heat sink at lighting housing ay nakadepende sa mahusay na thermal conductivity ng aluminum die casting parts para pamahalaan ang heat dissipation, na direktang nagpapahaba sa working lifespan ng mga LED na bahagi sa loob.
Mga Kagamitan sa Bahay
Ang mga hawakan, bracket, at panloob na bahagi ng istruktura sa kusina at mga gamit sa bahay ay madalas na ginagawa sa pamamagitan ng zinc die casting, sinasamantala ang pinong detalye ng ibabaw nito at pagiging tugma sa pandekorasyon na plating.
Hardware at Mga Kandado
Gumagamit ang mga door handle, lock body, at decorative fitting ng zinc die casting parts para sa kanilang pinong detalye at kadalian ng plating na may chrome o nickel finishes, na nagbibigay sa mga manufacturer ng malawak na hanay ng mga opsyon sa finish mula sa iisang base material.
Quality Control at Mga Karaniwang Depekto sa Die Casting Parts
Kahit na ang isang mahusay na dinisenyo na mamatay ay maaaring makagawa ng mga depekto kung ang mga parameter ng proseso ay hindi maayos na kinokontrol. Ang maagang pagtukoy sa ugat na sanhi ay nakakatulong sa mga tagagawa na panatilihin ang rate ng pagtanggi ng mga bahagi ng die casting sa ibaba ng mga benchmark ng industriya, na karaniwang tina-target sa ilalim ng 2 porsiyento para sa mga mature na linya ng produksyon. Karamihan sa mga depekto sa mga bahagi ng die casting ay bumabalik sa isa sa tatlong pinagmumulan: hindi tamang temperatura ng metal, hindi sapat o labis na presyon ng iniksyon, o isang disenyo ng die na hindi isinasaalang-alang kung paano talaga dumadaloy at lumalamig ang metal sa loob ng lukab.
| Depekto | Karaniwang Dahilan | Karaniwang Solusyon |
|---|---|---|
| Porosity | Nakulong na hangin o gas sa panahon ng high speed injection, o pag-urong habang pinapalamig | I-optimize ang disenyo ng gate, bawasan ang bilis ng pag-iniksyon sa yugto ng pagpuno, o ilapat ang vacuum die casting |
| Malamig na Sarado | Ang tunaw na metal ay nagpapatigas bago ganap na mapuno ang die cavity, kadalasan dahil sa mababang temperatura ng metal | Taasan ang temperatura ng metal o mamatay, at pagbutihin ang paglalagay ng gate para sa mas mahusay na daloy |
| Flash | Ang sobrang metal ay tumatakas sa pamamagitan ng die parting line dahil sa hindi sapat na clamping force | Dagdagan ang puwersa ng pag-clamping o pagbutihin ang pagpapanatili at pagkakahanay ng die |
| Pagpapapaltos sa Ibabaw | Ang na-trap na gas ay lumalawak malapit sa ibabaw sa panahon ng kasunod na heat treatment o plating | Bawasan ang panloob na porosity sa pinagmulan at kontrolin ang bilis ng paglamig |
| Warping | Hindi pantay na rate ng paglamig sa iba't ibang kapal ng pader sa loob ng parehong bahagi | Magdisenyo ng mas pare-parehong kapal ng pader at ayusin ang layout ng cooling channel sa die |
Gumagamit ang mga kilalang tagagawa ng mga bahagi ng die casting sa mga pagsusuri sa proseso gaya ng inspeksyon ng X ray, pagsubok sa presyon, at pag-verify ng coordinate sa pagsukat ng makina upang mahuli ang mga isyung ito bago ipadala ang mga piyesa sa mga customer. Sinusubaybayan din ng maraming pasilidad ang sukatan ng first pass yield para sa bawat production run, na sumusukat sa porsyento ng mga bahagi ng die casting na pumasa sa inspeksyon nang walang anumang rework, na nagbibigay sa manufacturer at sa customer ng malinaw at patuloy na signal ng katatagan ng proseso.
Mga Pagsasaalang-alang sa Pagpapanatili para sa Mga Bahagi ng Die Casting
Ang pagpapanatili ng pagmamanupaktura ay naging isang lalong mahalagang kadahilanan kapag kumukuha ng mga bahagi ng die casting, at ang proseso ay may ilang likas na pakinabang sa lugar na ito. Ang aluminyo, zinc, at magnesium scrap na nabuo sa panahon ng trimming at mula sa runner system ay maaaring i-remelt at ibalik sa produksyon, na may maraming pasilidad na nagre-recycle nang higit sa 90 porsiyento ng proseso ng scrap sa loob.
Paggamit ng Enerhiya Bawat Bahagi
Dahil ang mga bahagi ng die casting ay nangangailangan ng kaunting pangalawang machining, ang kabuuang enerhiya na natupok sa bawat natapos na bahagi ay kadalasang mas mababa kaysa sa mga prosesong nag-aalis ng malalaking halaga ng materyal.
Mga Recyclable na Base Metal
Ang aluminyo at zinc ay parehong maaaring i-recycle nang paulit-ulit nang walang makabuluhang pagkawala ng mga mekanikal na katangian, na sumusuporta sa closed loop na paggamit ng materyal sa buong production run.
Long Die Life
Ang isang solong steel die na gumagawa ng daan-daang libong bahagi ay kumakalat ng sarili nitong embodied manufacturing footprint sa napakaraming bilang ng mga natapos na bahagi.
Mga Benepisyo sa Lightweighting
Sa mga aplikasyon sa transportasyon, ang pagtitipid sa timbang mula sa mga bahagi ng aluminum at magnesium die casting ay nagiging mas mababang pagkonsumo ng gasolina o enerhiya sa buong buhay ng sasakyan.
Mga Alituntunin sa Disenyo para sa Mga Bahagi ng Die Casting
Ang pagsunod sa mga napatunayang panuntunan sa disenyo nang maaga sa pagbuo ng isang bahagi ay maaaring makabuluhang bawasan ang mga pagbabago sa tooling at mapabuti ang panghuling kalidad ng mga bahagi ng die casting. Ang mga inhinyero na nag-aaplay ng mga alituntuning ito sa panahon ng paunang yugto ng disenyo, sa halip na matapos mabigo ang unang prototype, ay malamang na makakita ng mas kaunting magastos na pagbabago kapag naputol na ang die. Ang mga sumusunod na alituntunin ay malawakang ginagamit ng mga inhinyero ng disenyo.
- Panatilihing pare-pareho ang kapal ng pader. Layunin ang pare-parehong mga pader sa pagitan ng 1 mm at 3.5 mm para sa aluminyo, dahil ang mga biglaang pagbabago sa kapal ay humahantong sa warping at porosity habang ang mas makapal na mga seksyon ay lumalamig nang mas mabagal kaysa sa mas manipis na mga nasa malapit.
- Magdagdag ng mga draft na anggulo. Magsama ng draft angle na hindi bababa sa 1 hanggang 2 degrees sa mga patayong ibabaw upang malinis na lumabas ang mga bahagi mula sa die nang walang pinsala, na may mas malalim na mga cavity na karaniwang nangangailangan ng mas malaking draft angle.
- Iwasan ang matalim na panloob na sulok. Gumamit ng fillet radius na hindi bababa sa 0.5 mm upang bawasan ang konsentrasyon ng stress at pagbutihin ang daloy ng metal habang pinupuno, dahil ang mga matutulis na sulok ay mas madaling mag-crack sa ilalim ng pagkarga.
- Magplano ng mga lokasyon ng gate at runner nang maaga. Ilagay ang mga gate upang pinupunan muna ng tinunaw na metal ang pinakamakapal na mga seksyon, na binabawasan ang panganib ng malamig na pagsara at hindi kumpletong pagpuno, at i-coordinate ang paglalagay ng gate sa layout ng bentilasyon upang hayaang makatakas ang nakulong na hangin.
- I-minimize ang mga undercut. Nangangailangan ang mga undercut ng karagdagang mga die slide o lifter, na nagpapataas ng gastos sa tool at lead time, kaya magdisenyo sa paligid ng mga ito kung posible o tanggapin ang karagdagang pagiging kumplikado ng tooling kapag kinakailangan lamang.
- Magdisenyo ng mga tadyang upang makatipid ng timbang. Ang mga tadyang sa 50 hanggang 60 porsiyento ng magkadugtong na kapal ng pader ay nagdaragdag ng lakas nang hindi lumilikha ng makapal na mga seksyon na nagpapabagal sa paglamig, na nagpapahintulot sa bahagi na manatiling magaan habang lumalaban pa rin sa mga baluktot na karga.
Paano Pumili ng Supplier ng Die Casting Parts
01
I-verify ang Equipment at Tonnage Range
Kumpirmahin na nagpapatakbo ang supplier ng mga makina na may saklaw ng toneladang kailangan para sa laki ng iyong bahagi, dahil hindi mapapanatili ng maliit na laki ng kagamitan ang wastong presyon ng pang-clamping at maaaring humantong sa flash o hindi kumpletong pagpuno sa mas malalaking bahagi ng die casting.
02
Suriin ang Mga Sertipikasyon ng Kalidad
Maghanap ng mga sertipikasyon tulad ng ISO 9001, at IATF 16949 kung ang mga bahagi ay para sa paggamit ng sasakyan, dahil ang mga ito ay nagpapahiwatig ng isang mature na sistema ng pamamahala ng kalidad na may mga dokumentadong kontrol sa proseso sa buong produksyon.
03
Magtanong Tungkol sa In House Tooling
Ang mga supplier na nagdidisenyo at gumagawa ng sarili nilang mga dies sa bahay ay karaniwang maaaring paikliin ang mga oras ng lead at mas mabilis na lutasin ang mga isyu sa disenyo kaysa sa mga outsourcing tooling, dahil ang mga pagbabago ay hindi kailangang i-ruta sa pamamagitan ng isang third party na toolmaker.
04
Humiling ng Mga Sample na Bahagi at Ulat
Ang isang maaasahang supplier ay dapat magbigay ng mga sample na bahagi ng die casting kasama ng mga ulat ng dimensional na inspeksyon bago gumawa ng buong produksyon, na nagbibigay sa iyo ng pagkakataong ma-validate ang fit at function nang maaga.
05
Suriin ang Mga Pangalawang Serbisyo
Suriin kung nag-aalok ang supplier ng machining, plating, powder coating, o assembly in house, na maaaring gawing simple ang iyong supply chain at mabawasan ang bilang ng mga vendor na kailangan mong makipag-ugnayan.
06
Ihambing ang Komunikasyon at Lead Time
Ang mabilis, malinaw na komunikasyon sa panahon ng pagsipi ay madalas na isang malakas na tagapagpahiwatig kung paano haharapin ng supplier ang mga isyu sa produksyon sa linya, kaya bigyang-pansin ang pagtugon bago pa man mailagay ang unang order.
Mga Salik sa Gastos na Nakakaimpluwensya sa Pagpepresyo ng Mga Bahagi ng Die Casting
Ang huling presyo ng mga bahagi ng die casting ay nakasalalay sa ilang mga kadahilanan, bawat isa ay may iba't ibang timbang sa pangkalahatang quote. Ang tsart sa ibaba ay naglalarawan ng relatibong impluwensya ng mga karaniwang driver ng gastos.
Bilang isang pangkalahatang tuntunin, ang tooling para sa isang mid complexity na bahagi ng aluminum die casting ay maaaring mula sa humigit-kumulang 5000 hanggang mahigit 40000 US dollars, habang ang halaga ng unit ng bahagi mismo ay maaaring mahulog sa pagitan ng 0.50 at 10 US dollars depende sa laki, haluang metal, at mga kinakailangan sa pagtatapos kapag sapat na ang dami ng produksyon upang maikalat ang pamumuhunan sa tooling. Ang mga mamimili na nagsusuri ng mga quote para sa mga bahagi ng die casting ay dapat hilingin sa mga supplier na hatiin ang halaga ng tooling nang hiwalay mula sa presyo ng piraso, dahil ginagawa nitong mas madaling paghambingin ang mga quote sa mga vendor at i-modelo ang kabuuang gastos sa iba't ibang dami ng order bago gumawa sa isang production run.
Mga Madalas Itanong Tungkol sa Mga Bahagi ng Die Casting
Ano ang minimum na dami ng order para sa mga bahagi ng die casting
Karamihan sa mga tagagawa ay nagrerekomenda ng isang minimum na order na humigit-kumulang 1000 hanggang 5000 na mga yunit upang bigyang-katwiran ang upfront tooling investment, kahit na ang ilang mga supplier ay tumatanggap ng mas maliliit na prototype na tumatakbo gamit ang mababang gastos na prototype tooling.
Gaano katagal bago makagawa ng bagong die para sa paghahagis ng mga bahagi
Karaniwang umaabot ang oras ng lead time ng tooling mula 4 hanggang 8 na linggo para sa isang medyo kumplikadong die, depende sa laki ng bahagi, bilang ng mga cavity, at kung kailangan ang mga slide o lifter.
Maaaring i-recycle ang mga bahagi ng die casting
Oo, ang aluminum, zinc, at magnesium scrap na nabuo sa panahon ng trimming ay maaaring i-remelt at muling magamit sa mga susunod na production run, na ginagawang medyo resource efficient na proseso ang die casting.
Ano ang pagkakaiba sa pagitan ng die casting parts at CNC machined parts
Mga bahagi ng die casting are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Aling haluang metal ang pinakamainam para sa magaan na mga bahagi ng die casting
Ang mga magnesium alloy ay nag-aalok ng pinakamababang density sa mga karaniwang die casting na metal, na ginagawa itong mas pinili kapag ang pagbabawas ng timbang ay ang pangunahing priyoridad, tulad ng sa laptop o camera housing.
Ang mga bahagi ng die casting ay nangangailangan ng post processing bago sila magamit
Depende sa application. Maraming bahagi ng die casting ang maaaring gamitin bilang cast pagkatapos ng trimming, habang ang iba ay nangangailangan ng machining sa mga kritikal na mating surface, plating para sa corrosion resistance, o powder coating para sa hitsura at karagdagang proteksyon.
Ano ang karaniwang habang-buhay ng isang die casting mold
Ang isang well maintained steel die na ginagamit para sa aluminum die casting ay karaniwang maaaring makagawa sa pagitan ng 100000 at 500000 na bahagi bago kailanganin ang malaking refurbishment, habang ang mga dies na ginagamit para sa zinc die casting ay kadalasang maaaring lumampas sa 1 milyong cycle dahil ang zinc ay hindi gaanong abrasive sa tool steel.
Maaaring welded ang mga bahagi ng die casting
Ang karaniwang mga bahagi ng die cast na aluminyo at zinc ay maaaring mahirap i-weld nang kumbensyonal dahil ang nakulong na internal gas porosity ay maaaring magdulot ng mga depekto sa lugar ng weld, kaya kadalasang ginagamit ang mechanical fastening, adhesive bonding, o mga espesyal na pamamaraan ng welding.
Angkop ba ang die casting para sa mga prototype pati na rin sa mass production
Ang full production tooling ay karaniwang nakalaan para sa mas malalaking volume, ngunit maraming supplier ang nag-aalok ng murang prototype dies o single cavity soft tooling na hinahayaan ang mga inhinyero na patunayan ang disenyo ng die casting parts bago mag-commit sa final hardened production die, na nagpapaikli sa pangkalahatang landas mula sa konsepto patungo sa full scale manufacturing.
Mga Pangwakas na Pag-iisip sa Mga Bahagi ng Die Casting
Ang mga bahagi ng die casting ay nananatiling isa sa mga pinakamabisang paraan upang makagawa ng tumpak, nauulit na mga bahagi ng metal sa sukat. Sa pamamagitan ng pag-unawa sa mga yugto ng proseso, pagpili ng tamang haluang metal para sa iyong aplikasyon, pagsunod sa mga alituntunin sa mahusay na disenyo, at pakikipagsosyo sa isang kwalipikadong supplier, makakamit ng mga tagagawa ang matibay na kalidad ng bahagi habang pinapanatiling mababa ang mga gastos sa unit sa malalaking volume ng produksyon.
Nagdidisenyo ka man ng mga automotive bracket, electronic enclosure, o pang-industriyang pabahay, ang mga bahagi ng die casting ay nag-aalok ng isang napatunayang landas mula sa konsepto hanggang sa tapos na produkto. Ang kumbinasyon ng bilis, pag-uulit, at kalayaan sa disenyo ay mahirap itugma sa anumang iba pang proseso ng pagbuo ng metal kapag nabigyang-katwiran ng dami ng produksyon ang pamumuhunan sa tooling, na kung bakit ang mga bahagi ng die casting ay patuloy na tinutukoy sa malawak na hanay ng mga industriya taon-taon.
Pinakabagong Balita
Matuto Pa Tungkol sa Balita sa Industriya
-
16
Jul
 Kumpletong Gabay sa Teknikal: Ano ang Mga Bahagi ng Aluminum Die Cast at Komprehensibong Pangkalahatang-ideya ng Mga Proseso ng Aluminum Alloy Die CastingTalaan ng mga Nilalaman Direktang Kahulugan Proseso ng Paggawa Ano ang Mga Bahagi ...
-
26
Oct
Pag-cast ng Engine: Mga Materyales, Proseso, at Die Casting Ipinaliwanag para sa mga OEMMagtanong sa sampung tao kung ano ang ibig sabihin ng pag-cast ng makina at makakakuha ka ng sampung magkakaibang larawan. Nakikita ng isa ang isang sandok ng tinunaw na bakal na tumutulo sa isa... -
16
Nov
Magnesium vs Aluminum Die Casting: Isang Praktikal na Gabay para sa Mga Design TeamMagtanong sa sampung inhinyero kung ano ang naghihiwalay sa magnesium mula sa aluminyo at karaniwan kang makakakuha ng sampung variation ng parehong tatlong salita: timbang, gastos, kaagnasan. L... -
05
Oct
Mga Precision Automotive Casting na Nagtutulak sa Performance, Kaligtasan, at Magaan na EfficiencyKapag iniisip mo ang tungkol sa libu-libong bahagi na nagtutulungan sa loob ng isang modernong sasakyan, madaling makaligtaan ang hindi kilalang bayani: mga automotive casting. Mula sa mga bloke...
Kung ikaw ay isang mamimili o isang kasosyo sa pag-unlad, kami ay nakatuon sa pagbibigay sa iyo ng isang maaasahang solusyon.
MGA LINK NG PRODUKTO
Mobile
Serbisyo sa Customer
MABILIS NA LINK
GET IN QUOTE
CONTACT US
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
 OEM/ODM Die Casting Manufacturers