

Bina-block ng Aluminum Engine ang Sand Casting: Proseso, Mga Benepisyo, at Mga Pangunahing Pagsasaalang-alang
 2026.09.14
 Balita sa Industriya
Ang mga bloke ng makina ng aluminyo ay sand cast dahil ang proseso ay maaaring makabuo ng mga panloob na daanan ng coolant at manipis-hanggang-makapal na mga paglipat ng dingding na nahihirapang mag-replika nang walang mga mamahaling pagbabago sa tooling. Ang maikling sagot na iyon ang nagtutulak sa bawat desisyon mula sa prototype hanggang sa produksyon, at ipinapaliwanag nito kung bakit nagsisimula pa rin ang karamihan sa mga programa ng OEM sa isang sand-cast block. Ipinapaliwanag ng artikulong ito ang proseso, ang mga pagpipilian sa alloy at disenyo, ang mga trade-off sa pagitan ng sand casting at die casting, at kung ano ang dapat isaalang-alang bago ka kumuha ng aluminum engine block o mga nakapaligid na bahagi nito.
Bakit Nananatiling Standard ang Paghahagis ng Buhangin para sa Aluminum Engine Blocks
Ang nangingibabaw na dahilan ay ang coolant jacket. Ang isang bloke ng engine ay dapat maglipat ng coolant sa isang maze ng mga sipi sa paligid ng mga cylinder, valve, at oil gallery. Sa paghahagis ng buhangin, ang mga sipi na ito ay nabuo sa pamamagitan ng mga butil ng buhangin na inilalagay sa amag at pagkatapos ay nabasag pagkatapos na tumigas ang metal. Nagbibigay ito ng ganap na kalayaan sa mga designer na iruta ang paglamig kung saan ito kinakailangan. Ang isang die casting tool, sa kabilang banda, ay gumagamit ng mga permanenteng bakal na core na dapat hilahin mula sa cavity sa isang tuwid na linya. Ang mga kumplikadong curved passage ay hindi praktikal, at anumang pagtatangka na i-machine ang mga ito pagkatapos ay nagdaragdag ng gastos at maaaring magpahina sa bahagi.
Ang isa pang dahilan ay thermal fatigue. Ang mga bloke ng makina ng aluminyo ay gumagana sa mataas na temperatura at nakakaranas ng mabilis na pag-init at paglamig. Ang paghahagis ng buhangin ay gumagawa ng medyo mabagal na rate ng paglamig sa molde, na nakakatulong na maiwasan ang gas entrapment at nagbibigay-daan sa isang mas ductile microstructure. Ang resulta ay isang bloke na maaaring sumipsip ng thermal cycling nang walang pag-crack na kasing dali ng ilang high-pressure die castings.
Mahalaga rin ang gastos. Ang sand tooling ay makabuluhang mas mura kaysa sa die casting tooling. Para sa isang bagong engine program, lalo na sa panahon ng prototype at validation phase, hinahayaan ka ng sand casting na subukan ang maraming disenyo ng cavity nang hindi nagko-commission ng isang buong production die. Kahit na sa katamtamang dami, ang kabuuang halaga ng sand tooling kasama ang pangunahing gastos ay kadalasang nakatatalo sa amortized na halaga ng isang die na maaaring magastos ng daan-daang libong dolyar. Kapag ang isang disenyo ay nagyelo at mataas ang volume, ang ilang mga programa ay lumilipat sa semi-permanent na amag o mababang presyon ng paghahagis, ngunit ang panimulang punto ay nananatiling buhangin.
Paano Gumagana ang Sand Casting para sa Aluminum Engine Block
Nagsisimula ang proseso sa paggawa ng core. Para sa bloke ng engine, karaniwang kailangan mo ng ilang core: isa para sa coolant jacket, isa para sa water pump cavity, at isa para sa cylinder bores. Ang mga core na ito ay ginawa mula sa silica sand na hinaluan ng isang binder. Ang mga proseso ng malamig na kahon at mainit na kahon ay karaniwan. Sa maraming modernong tooling shop, ang mga core ay ginagawa din gamit ang 3D printing, na nagbibigay-daan sa mabilis na pag-ulit sa panloob na geometry nang walang anumang pisikal na pattern.
- Gawin ang mga core para sa coolant jacket, water pump cavity, at cylinder bores.
- Buuin ang amag sa paligid ng panlabas na pattern.
- Ilagay ang mga core sa molde at isara ito.
- Ibuhos ang tinunaw na aluminyo sa pamamagitan ng isang kontroladong gating system.
- Iling ang bloke pagkatapos ng solidification at alisin ang mga core.
- Gupitin ang gate at risers, heat treat, at machine critical surface.
Dahil ang sand casting ay may magaspang na ibabaw at mas malawak na dimensional tolerance range kaysa sa die casting, dapat mong asahan ang isang napakalaking allowance na humigit-kumulang 3 hanggang 5 mm sa mga pangunahing surface na itatayo.
Mga Pagsasaalang-alang sa Pagpili ng Alloy at Disenyo
Karamihan sa sand-cast aluminum engine blocks ay gumagamit ng silicon-aluminum alloys. Ang A356 (Al-7Si-0.3Mg) ay karaniwan dahil nag-aalok ito ng magandang kumbinasyon ng castability, machinability, at mechanical strength pagkatapos ng T6 heat treatment. Ginagamit din ang A319 kapag ang bahagi ay nangangailangan ng mas mataas na thermal conductivity at bahagyang mas mahusay na pressure tightness. Ang pagpili ng haluang metal ay nakakaapekto sa pagganap ng paglamig, warpage, at kung gaano kadaling ma-machine ang bloke.
Para sa iyong disenyo, bigyang-pansin ang kapal ng pader. Ang paghahagis ng buhangin ay maaaring humawak ng mga seksyon mula sa humigit-kumulang 3 mm hanggang 20 mm, ngunit ang mga biglaang pagbabago sa kapal ay lumilikha ng mga hot spot na humahantong sa pag-urong ng porosity. Gumamit ng mga fillet at mapagbigay na radii sa bawat panloob na sulok. Siguraduhin na ang mga core print—ang mga feature na naghahanap at nagpapatatag sa bawat core—ay sapat na matatag upang mapaglabanan ang puwersa ng umaagos na metal. Mahalaga rin ang sistema ng gating: ang isang gate na hindi maganda ang disenyo ay maaaring magpakilala ng mga inklusyon ng oxide na lumalabas bilang mga bitak ng pagkapagod sa panahon ng pagsubok ng engine.
Kapag nagsuri ka ng sand-cast block, humingi ng simulation report. Ang isang mahusay na supplier ay dapat magpatakbo ng pagsusuri sa pagpuno at solidification upang ipakita kung saan malamang ang porosity at kung paano kikilos ang mga core. Dito mo ihihiwalay ang isang supplier na nagbubuhos lang ng metal mula sa isa na may pananagutan sa kalidad ng paghahagis.
Sand Casting vs. Die Casting: Kung saan Panalo ang Bawat Proseso
| Katangian | Sand Casting | Die Casting |
|---|---|---|
| Mga tipikal na bahagi | Mga bloke ng makina, malalaking pabahay | Transmission pans, motor housings, brackets |
| Panloob na geometry | Mahusay, gumagamit ng mga consumable core | Limitado, ang mga core ng bakal ay dapat mag-withdraw |
| Gastos sa kagamitan | Ibaba | Mas mataas |
| Minimum na matipid na volume | Prototype hanggang mid-volume | Mataas na volume |
| Dimensional tolerance | CT8 hanggang CT10 | CT5 hanggang CT7 |
| Karaniwang kapal ng pader | 3 mm pataas | 1.5 mm at mas mataas |
Tulad ng ipinapakita ng talahanayan, ang sand casting ay may malinaw na kalamangan kapag kailangan mo ng kumplikadong panloob na geometry, mababang gastos sa tooling, at isang prototype-friendly na ruta. Nagiging paborito ang die casting kapag mataas ang volume ng bahagi, maliit ang kapal ng pader, at dapat na mauulit ang mga sukat. Para sa mga bloke ng engine, pinapanatili ng coolant jacket ang paghahagis ng buhangin sa nangunguna para sa halos bawat aplikasyon.
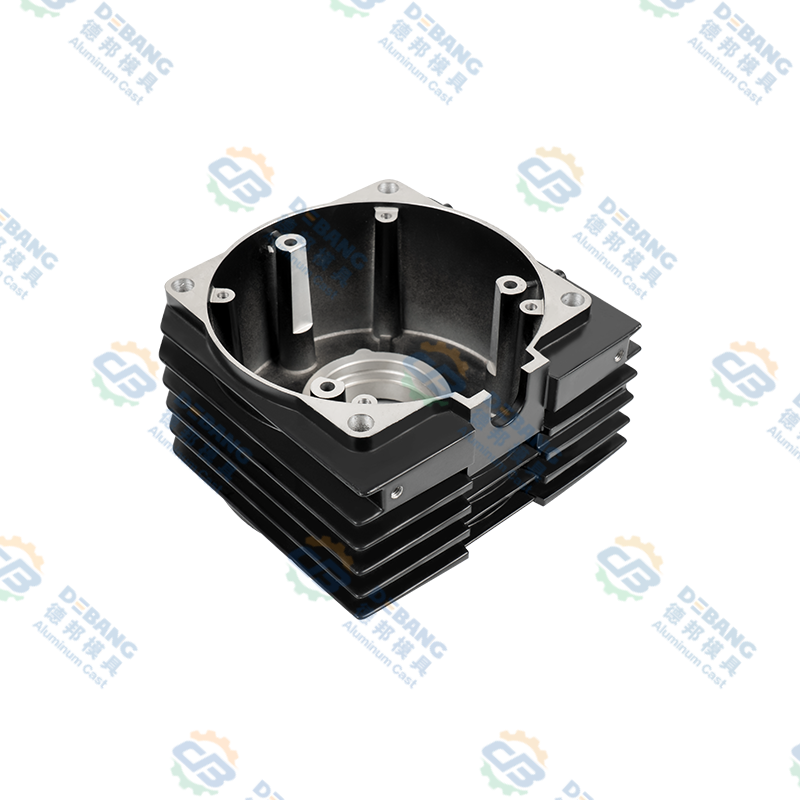
Gayunpaman, ang die casting ay gumagawa pa rin ng mabigat na pag-angat sa pangkalahatang powertrain. Ang mga bahagi tulad ng aluminum engine casings at transmission pans ay perpektong kandidato para sa high-pressure die casting. Madalas silang may mas manipis na pader, mas simple na panloob na mga sipi, at hinihingi ang mahigpit na pagpapaubaya na ibinibigay ng die casting sa sukat. Sa Debang Mould, dito namin itinuon ang aming aluminum die casting work. Kasama sa aming hanay ng produkto ang mga casing ng engine at mga transmission pan na ginawa gamit ang parehong precision mind-set na inaasahan ng mga engine program.
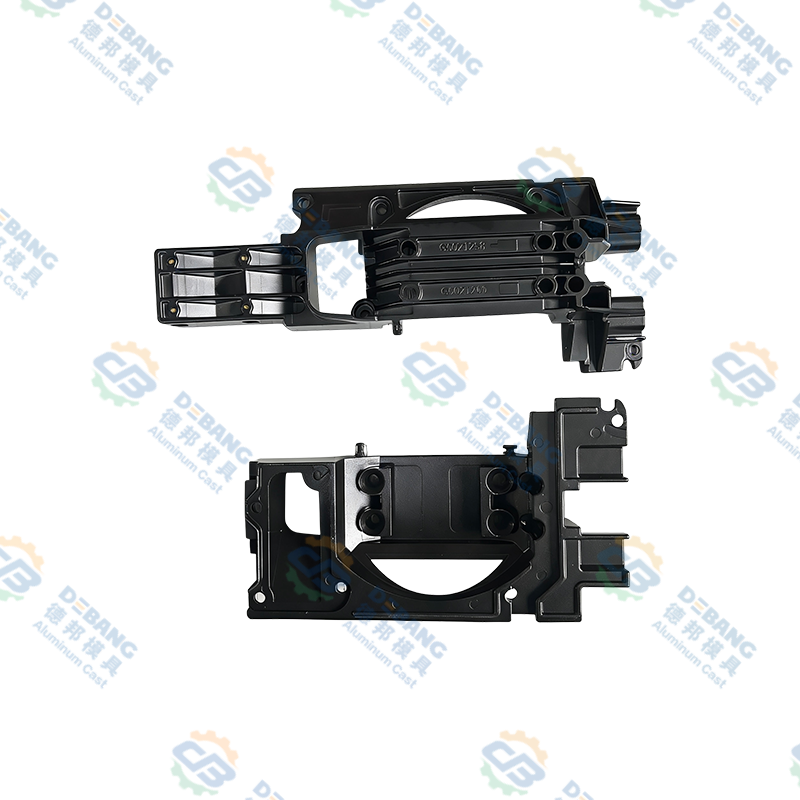
 High-Pressure Die Cast Aluminum Engine Casing para sa Powertrain Applications Ang aluminum engine casing na ito ay gumagamit ng high-pressure die casting upang makamit ang manipis na mga pader at mahigpit na tolerance, na umaayon sa sand-cast engine blocks. Ang pinagsama-samang disenyo nito at na-optimize na heat dissipation fins ay sumusuporta sa maaasahang performance at mahusay na thermal management sa mga powertrain ng sasakyan. Tingnan ang Produkto →
Kapag pinanggalingan mo ang mga bahagi ng powertrain na ito, hindi magkatunggali ang sand casting at die casting—nagpupuno ang mga ito sa isa't isa. Pinapanatili ng mga bloke ng makina ang paraan ng buhangin, habang sinasamantala ng mga nakapalibot na casting ang bilis ng die casting at surface finish. Ang pag-unawa sa pagkakaibang ito ay nagbibigay-daan sa iyong makipag-ayos ng mas matalinong mga oras ng lead at mga gastos sa buong pagpupulong ng engine.
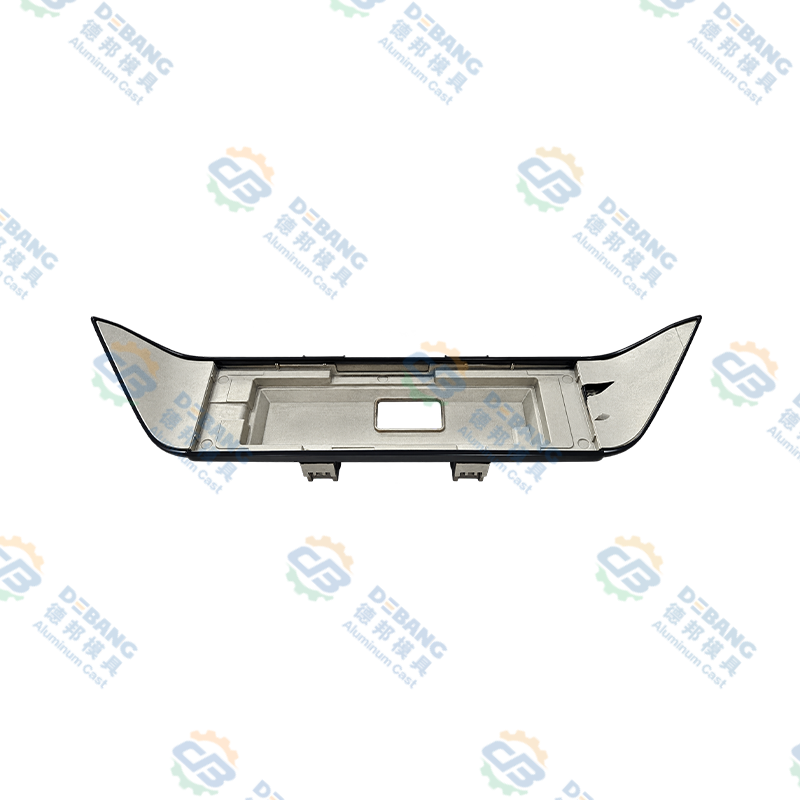
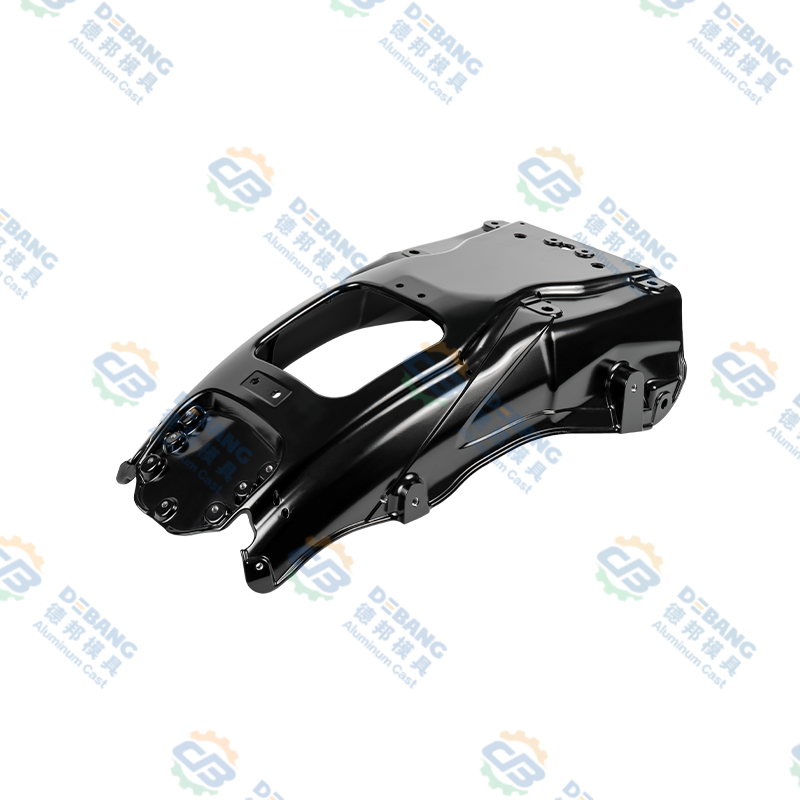
 Precision Aluminum Die Cast Transmission Pan para sa Automotive Drivetrains Ginagawa ang transmission pan na ito sa pamamagitan ng high-pressure die casting upang makapaghatid ng mas mabilis na produksyon at superior surface finish. Ito ay umaakma sa mas mabibigat na bahagi ng engine, na nagbibigay-daan sa mahusay na pagpupulong at cost-effective na sourcing para sa kumpletong powertrain system. Tingnan ang Produkto →
Ano ang Hahanapin Sa Pagkuha ng Mga Bahagi ng Aluminum Engine
Magsimula sa kontrol ng proseso. Ang paghahagis ng buhangin ay maaaring makabuo ng porosity, pag-urong, at oxide inclusions, kaya dapat magpakita sa iyo ang isang supplier ng isang dokumentadong sistema ng kalidad. Sa Debang Mould, ipinapaliwanag ng aming pahina ng kalidad kung paano namin sinusubaybayan ang mga inspeksyon mula sa mga papasok na materyal hanggang sa huling machining. Ang parehong higpit ay nalalapat kung ang bahagi ay sand cast o die cast. Basahin ang tungkol sa aming kontrol sa kalidad dito .
Pagkatapos ay isaalang-alang ang kakayahan sa machining. Ang isang bloke ng makina ay hindi natapos kapag umalis ito sa pandayan. Ang mga butas, mukha, at mga gallery ay dapat na makina sa loob ng micron. Ang isang supplier na nag-aalok ng machining in-house ay nagpapababa ng iyong supplier base at nagpapaikli sa chain ng komunikasyon. Nagbibigay ang Debang Mould ng mga pinagsama-samang serbisyo mula sa disenyo ng molde, casting, pangalawang operasyon, at precision machining hanggang sa surface treatment at assembly. Ang one-stop na diskarte na ito ay lalong mahalaga kapag naglulunsad ka ng bagong modelo at kailangan mong i-compress ang oras ng pag-develop.
Sa wakas, mahalaga ang suporta sa engineering. Kung matutulungan ka ng supplier ng casting na i-optimize ang isang disenyo para sa paggawa, maiiwasan mo ang magastos na pangalawang pag-ulit. Pinapayuhan ka naming talakayin ang iyong mga kinakailangan sa aming koponan bago i-order ang tool. Makipag-ugnayan sa amin para pag-usapan ang iyong hamon sa pag-cast.
Ang paghahagis ng buhangin ay nananatiling pinakapraktikal na paraan upang bumuo ng mga bloke ng makinang aluminyo. Nagbibigay ito sa iyo ng panloob na kalayaan upang lumikha ng mga epektibong daanan sa paglamig, ang kakayahang umangkop sa tooling upang umulit, at isang materyal na microstructure na tumatayo sa init. Kasabay nito, sinasaklaw ng die casting ang ibang hanay ng mga bahagi ng powertrain. Gumagawa ka man sa block mismo o sa mga casting sa paligid nito, ang susi ay upang itugma ang proseso sa geometry at volume.
Pinakabagong Balita
Matuto Pa Tungkol sa Balita sa Industriya
-
16
Jul
 Kumpletong Gabay sa Teknikal: Ano ang Mga Bahagi ng Aluminum Die Cast at Komprehensibong Pangkalahatang-ideya ng Mga Proseso ng Aluminum Alloy Die CastingTalaan ng mga Nilalaman Direktang Kahulugan Proseso ng Paggawa Ano ang Mga Bahagi ...
-
05
Oct
Mga Precision Automotive Casting na Nagtutulak sa Performance, Kaligtasan, at Magaan na EfficiencyKapag iniisip mo ang tungkol sa libu-libong bahagi na nagtutulungan sa loob ng isang modernong sasakyan, madaling makaligtaan ang hindi kilalang bayani: mga automotive casting. Mula sa mga bloke... -
26
Oct
Pag-cast ng Engine: Mga Materyales, Proseso, at Die Casting Ipinaliwanag para sa mga OEMMagtanong sa sampung tao kung ano ang ibig sabihin ng pag-cast ng makina at makakakuha ka ng sampung magkakaibang larawan. Nakikita ng isa ang isang sandok ng tinunaw na bakal na tumutulo sa isa... -
14
Jul
Isang Komprehensibong Gabay sa Mga Bahagi ng Die-Cast: Mga Proseso, Materyal, at AplikasyonAng mga bahagi ng die casting ay mga bahagi ng metal na ginawa sa pamamagitan ng pagpilit ng tinunaw na metal, karaniwang aluminyo, zinc, o magnesium, sa isang magagamit muli na amag na baka...
Kung ikaw ay isang mamimili o isang kasosyo sa pag-unlad, kami ay nakatuon sa pagbibigay sa iyo ng isang maaasahang solusyon.
MGA LINK NG PRODUKTO
Mobile
Serbisyo sa Customer
MABILIS NA LINK
GET IN QUOTE
CONTACT US
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
 OEM/ODM Die Casting Manufacturers